-
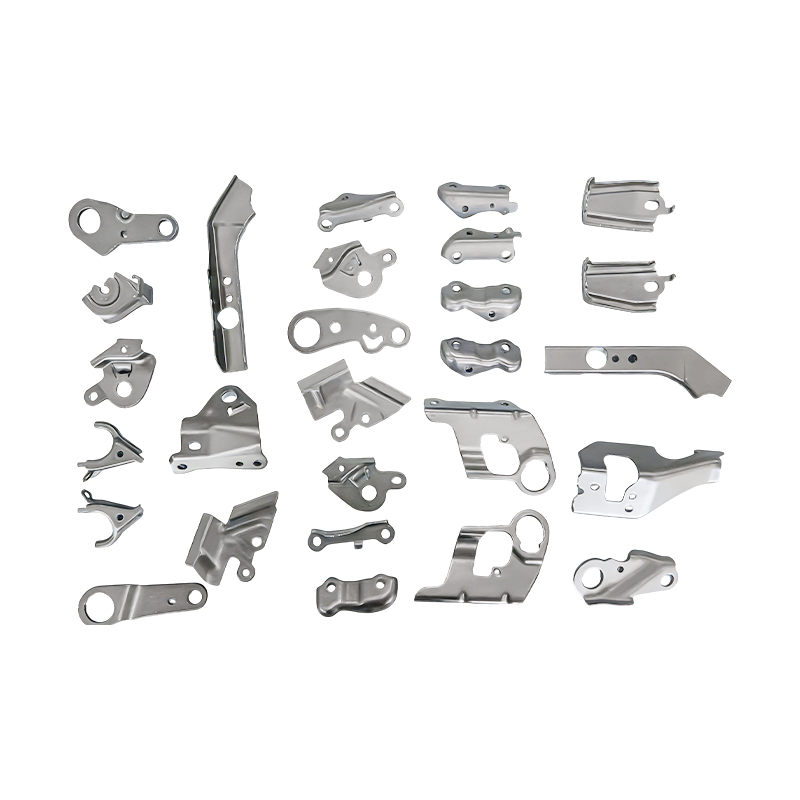
Malé automobilové díly progresivní lisovací díly
Naše díly pro progresivní lisování malých autom...
-
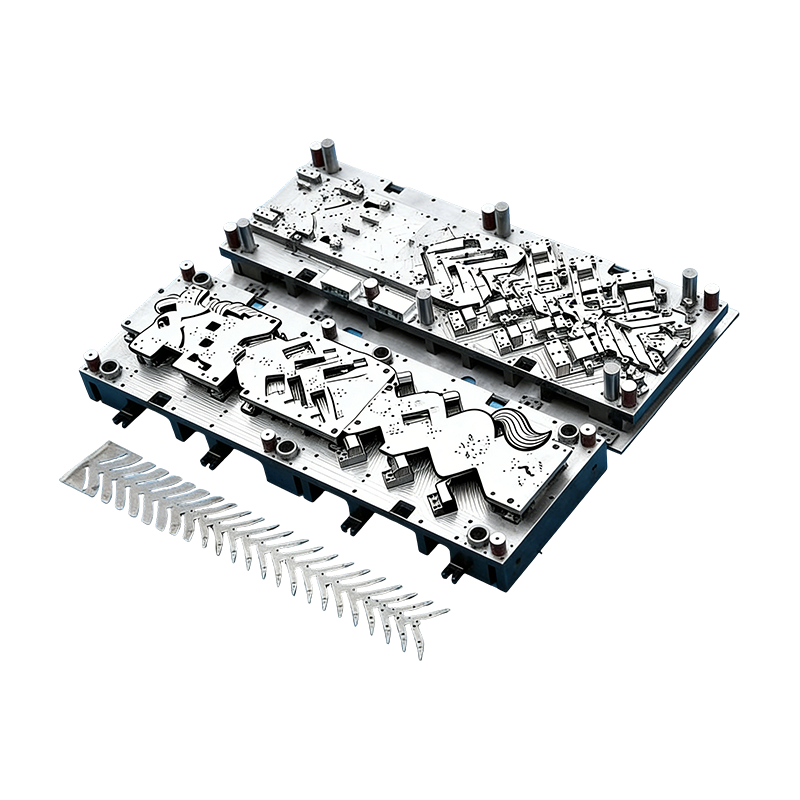
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...
-
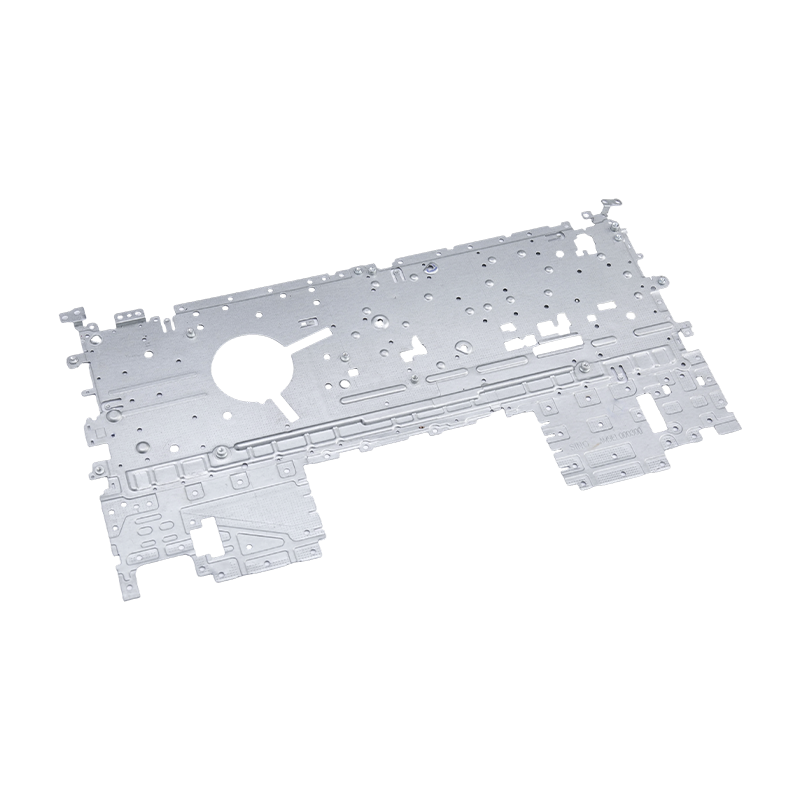
Laptopové lisovací díly
Naše lisovací díly pro notebooky jsou precizně ...
-
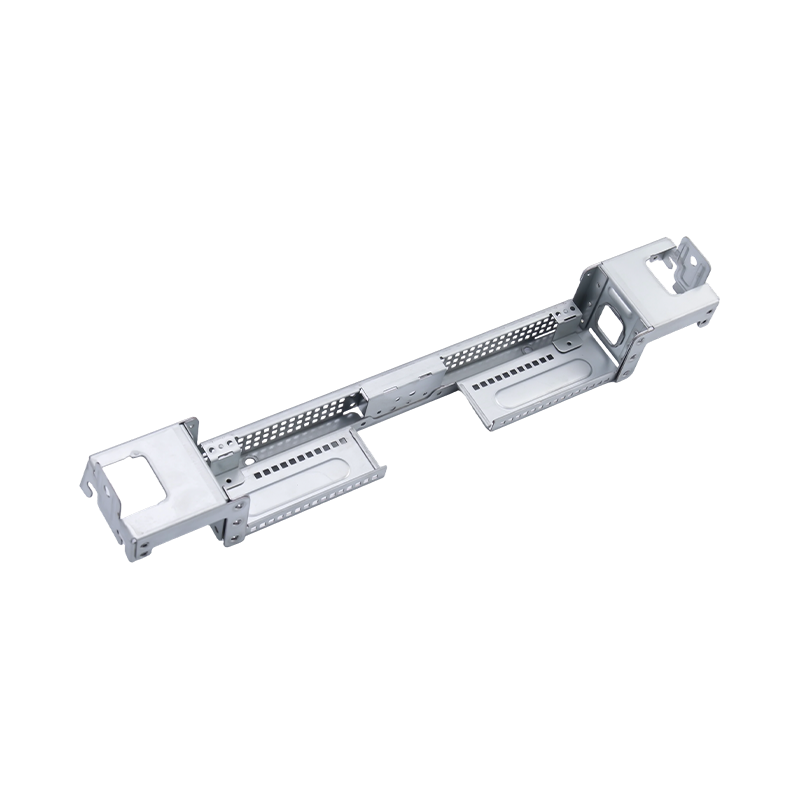
Špičkové velké počítačové lisovací díly
Naše špičkové díly pro velké počítačové lisy js...
-
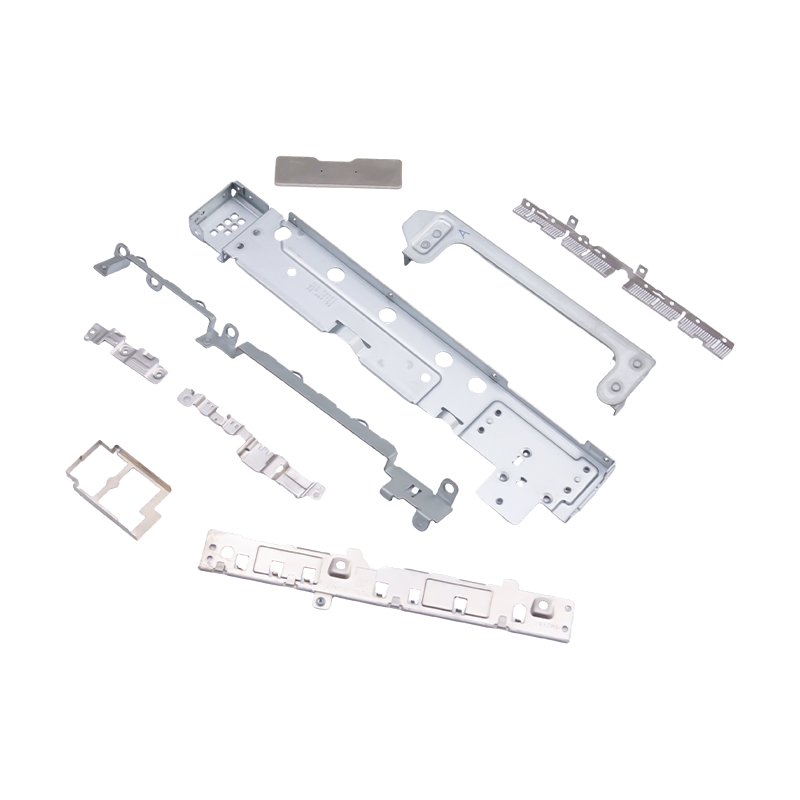
Malé lisované díly pro notebooky a mobilní telefony
Malé lisované díly pro notebooky a mobilní tele...
-
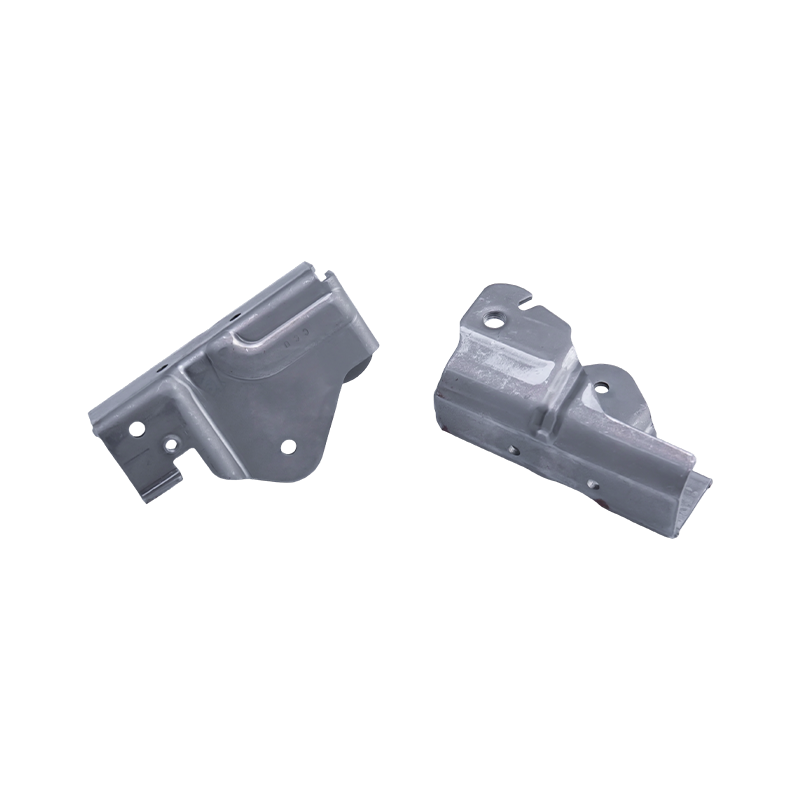
Lisovací díly autosedaček
Lisovací díly autosedaček jsou základní kovové ...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Složené matrice vs progresivní matrice: Rozdíly, aplikace a jak si vybrat
Složené matrice vs progresivní matrice: Rozdíly, aplikace a jak si vybrat
2026-09-24
Compound Die vs Progresivní zemřít: Základní rozdíl
Složená matrice může proměnit pás v hotovou podložku jediným zdvihem lisu. Progresivní matrice může nést stejný pás přes tucet stanic, než se konečně uvolní koncovka konektoru. Oba jsou přesné lisovací nástroje určené pro sériovou výrobu, přesto řeší velmi odlišné problémy.
Rozdíl spočívá v logice procesu. Složená matrice dokončuje několik operací současně na jedné stanici . Dokončuje je postupová kostka postupně přes několik nezávislých stanic . Tento jediný rozdíl řídí vše ostatní: přesnost, schopnost tváření, výstupní rychlost a náklady. Kupující je často považují za vzájemně zaměnitelné a tento předpoklad je důvodem, proč se mnoho rozpočtů na nástroje pokazí.
Jak funguje každá matrice
Složená matrice má jednu pracovní stanici. Jedním tahem probíhají operace jako propíchnutí a zaslepení ve stejné poloze. Obrobek zůstává na jednom nulovém bodu a nikdy se neposouvá, takže po jednom lisovacím cyklu opustí matrici jako hotový díl. Logika je jednoduchá: jedna stanice, několik operací najednou.
Progresivní matrice uspořádá desítky stanic ve složitých případech podél směru podávání. Pás se každým tahem posune o jeden krok a každá stanice zvládne svůj vlastní úkol: propichování, ohýbání, tvarování, nýtování nebo řezání. Díl zůstává po celou dobu připevněn k nosnému pásu a odděluje se až na konečné stanici.
V praxi se kombinovaná matrice chová jako jediný přesný řez, zatímco progresivní matrice se chová jako kompaktní výrobní linka postavená uvnitř jednoho nástroje. Každý přístup má přirozený domov a níže uvedené sekce ukazují, kde leží hranice.
Kontrola přesnosti a tolerance
Protože každý řezný břit ve složené matrici pracuje ze stejného základu, lze polohu díry k dírce, soustřednost a rovinnost udržet velmi těsně. Nedochází k akumulaci stoupání, protože součást se mezi operacemi nikdy nepohybuje. Díky tomu je matrice přirozenou volbou pro ploché díly, kde je umístění otvorů kritické, jako jsou přesné krycí desky nebo tenké ploché koncovky.
Zvláštní zmínku si zaslouží plochost. Ve složené matrici je obrobek lisován a vyhazován jako celek, což pomáhá udržovat tenké ploché části bez deformace. Části, které musí sedět v jedné rovině s protilehlým povrchem, z toho často těží.
Progresivní matrice posouvají pás vpřed krok za krokem, takže mezi stanicemi může vzniknout malá tolerance stoupání. Přesnost jednoho otvoru je proto o něco nižší, než může poskytnout složená matrice. U většiny přesného hardwaru zůstává rozdíl dobře v rámci tolerance a je to cena zaplacená za mnohem větší flexibilitu procesu. Když musí být otvory umístěny vůči sobě s extrémní přesností, dobrý design matrice je může také prorazit na stejné stanici, aby zůstaly na jedné referenci.
Schopnost tváření
Složená matrice soustřeďuje každou řeznou strukturu do jedné stanice, což omezuje její možnosti. Strukturální interference vylučuje složité ohýbání, hluboké tažení a nýtování, takže její rozsah je v podstatě plochý blanking a děrování.
Progresivní matrice rozdělují práci na samostatné stanice, které se navzájem neruší. To umožňuje ohýbání, tažení, tvarování, nýtování a dokonce i in-line detekci. Pro nepravidelné díly s více ohyby a prvky je progresivní matrice jediným praktickým způsobem, jak dosáhnout automatizované sériové výroby.
Užitečné pravidlo: pokud je hotový díl plochý, stojí za zvážení složená matrice. Pokud má ohyb, tvar nebo sestavený prvek, konverzace se téměř vždy přesune k progresivnímu nástroji.
Rychlost a objem výroby
Složená matrice dodává jeden hotový díl na jeden zdvih, ale závisí na podávání a vybíjení jednoho kusu, takže její rytmus je mírný. Vyhovuje malým až středním objemům vysoce přesných plochých dílů. Je také snadné jej ladit a jeho přesnost zůstává stabilní po dlouhou dobu.
Progresivní matrice běží na kontinuálním podávání pásu při vysoké frekvenci lisování. Jakmile je pás naložen, může lis běžet dlouhé úseky s malým dohledem. To je důvod, proč progresivní nástroje dominují velkoobjemové a vysokorychlostní práci v automobilové elektronice, nové energetice a výrobě konektorových terminálů.
Objem také ovlivňuje spotřebu materiálu. Progresivní matrice potřebuje nosič pro držení dílu v pásu, který může spotřebovat více materiálu na jednoduché tvary. Na velmi velké sérii to obvykle převáží úspora rychlosti a práce, ale na malé sérii plochých dílů to může naklonit rovnováhu zpět směrem ke složené matrici.
Náklady na nástroje a údržba
Složené matrice mají jednoduchou strukturu, nenákladnou konstrukci, rychlé dodání a snadnou údržbu. Pro malosériové zakázky nabízejí vynikající hodnotu, i když rozsah jejich procesů je úzký.
Progresivní matrice zahrnují složitou konstrukci s více stanicemi, vyšší inženýrskou náročnost, vyšší počáteční náklady a delší dodací lhůtu. Na oplátku nabízejí dlouhou životnost a stabilní chod. Jakmile se investice do nástrojů rozloží na velkou sérii, jednotkové náklady klesají velmi nízko , který vyhovuje dlouhodobým stabilním dávkovým projektům.
Údržba probíhá podle stejného vzoru. Složená matrice může být obvykle opravována běžným ostřením a kontrolou. Progresivní matrice potřebuje odbornou údržbu a pečlivé ladění, protože opotřebený razník na jedné stanici může ovlivnit každou stanici po ní.
Typické aplikace
Složené matrice se používají pro těsnění, podložky, ploché plechy, přesné krycí desky, ploché koncovky a další ultratenké ploché díly s přísnými požadavky na soustřednost otvorů a rovinnost.
Progresivní matrice se používají pro svorky konektorů, kontakty relé, nové energetické šrapnely, konektory baterií, ohnuté spony, nepravidelné stínící plechovky a nýtované sestavy. Pokud váš projekt zahrnuje tyto tvarované součásti, naše řada zakázkové kovové lisovací díly je dobré místo pro začátek.
| Srovnání | Compound Die | Progressive Die |
|---|---|---|
| Procesní logika | Simultánní provoz na jedné stanici | Sekvenční operace na více stanicích |
| Přesnost | Velmi vysoká, žádná kumulativní tolerance | Vysoká, s menší chybou výšky tónu |
| Tvářecí kapacita | Pouze ploché blanky a piercing | Ohýbání, kreslení, nýtování a další |
| Výrobní režim | Výstup z jednoho kusu, střední rychlost | Kontinuální podávání pásu, vysoká rychlost |
| Hlasitost | Malé až střední | Vysoká až velmi vysoká |
| Náklady na nástroje | Nižší počáteční náklady | Vyšší počáteční náklady, nižší jednotkové náklady v hromadné výrobě |
| Údržba | Snadno | Vyžaduje odbornou údržbu a ladění |
Úvahy o konstrukci materiálu a součástí
Tloušťka materiálu a typ ovlivňují rozhodnutí stejně jako tvar součásti. Velmi tenký materiál se snadno deformuje, když je protlačován mnoha stanicemi, což je jeden z důvodů, proč jsou ultratenké ploché díly často uchovávány ve složené matrici. Na druhé straně tvrdší nebo pružnější materiály mohou vyžadovat řízené kroky tváření, které může poskytnout pouze progresivní uspořádání.
Důležitý je také design dílů. Umístění otvorů příliš blízko k okraji nebo k linii ohybu může způsobit deformaci u obou typů matrice. Kontrola vyrobitelnosti výkresu před zahájením obrábění je mnohem levnější než následná korekce zápustky a malé konstrukční úpravy mohou často přesunout součást ze složitého nástroje na jednodušší.
Nakonec zvažte, co se stane po vyražení. Pokovování, tepelné zpracování nebo montážní kroky mohou stanovit další limity pro výšku otřepu, rovinnost a rozměrovou stabilitu a tyto limity by měly být dohodnuty před navržením formy.
Časté chyby při výběru kostky
Většina problémů s nástroji má původ v nesouladu mezi typem matrice a skutečnými požadavky projektu. Opakovaně se objevují čtyři vzory:
- Krátkodobě si vybrat progresivní matrici a poté zjistit, že cena nástrojů dominuje ceně každého dílu.
- Výběr složené matrice pro součást, která později získá malý ohyb nebo reliéfní prvek, což si vynutí nákladné přepracování.
- Specifikace tolerancí těsnějších, než funkce vyžaduje, což posouvá projekt směrem k dražším nástrojům bez skutečného přínosu.
- Ignorování roční předpovědi. Díl, který začíná na několika tisících kusech, se může rozrůst v dlouhodobý program a plán nástrojů by to měl umožňovat.
Sdílení očekávaného objemu a úplného souboru funkcí s vaším partnerem v oblasti nástrojů na začátku zabrání většině těchto problémů.
Když oba typy zemřít spolupracují
Volba není vždy buď-nebo. Některé projekty používají složenou matrici k výrobě plochého polotovaru s těsně umístěnými otvory a samostatnou tvarovací matrici pro následné přidání ohybů. Jiné používají progresivní zápustku pro tvarované těleso a sekundární operaci pro kritický prvek.
Tyto hybridní trasy mají smysl, když jeden prvek vyžaduje polohovou přesnost na úrovni složené, zatímco zbytek součásti potřebuje tvarování. Zkušený nástrojový inženýr zváží extra manipulaci se získanou přesností a doporučí nejjednodušší trasu, která odpovídá výkresu.
Jak vybrat správnou matrici pro váš díl
Začněte třemi otázkami. Je součást plochá, nebo je třeba ji ohýbat a tvarovat? Jak těsné jsou tolerance polohy otvoru a rovinnosti? A jaký je očekávaný roční výkon?
Vyberte si kombinovanou matrici pro vysoce přesné ploché díly a malé série. Vyberte si progresivní matrici pro tvarově složité díly a vysokorychlostní automatickou hromadnou výrobu. Ani jedno není v každém případě lepší; každý vyhovuje jinému scénáři a nejlepším řešením je řešení přizpůsobené struktuře součásti, požadavkům na toleranci a ročnímu objemu.
Práce s Suzhou Shuangqisi Mold Equipment Co., Ltd. o lisovacích nástrojích a jejich dílech
v Suzhou Shuangqisi Mold Equipment Co., Ltd. , přistupujeme k výběru matrice spíše jako k technickému rozhodnutí než k rozhodnutí o prodeji. Naši inženýři zkontrolují váš výkres, požadavky na tolerance a roční objem a poté doporučí cestu nástrojů, která vyvažuje přesnost, efektivitu a výrobní náklady.
Můžete prozkoumat naše přesné kovové raznice pokud potřebujete nástroje pro vlastní výrobní linku nebo s námi pracujete na hotových součástech prostřednictvím našeho kovové lisovací díly služby. Pošlete nám svůj výkres součásti a očekávaný objem a Suzhou Shuangqisi Mold Equipment Co., Ltd. vrátí se s návrhem nástrojů a nabídky.
Předchozí příspěvek
Nýtování v zápustce pro progresivní lisovací nástroje: Principy a aplikace
Další příspěvek
Dodavatelé lisování hliníku: Jak vyhodnotit schopnost, riziko a přizpůsobení
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
