

1,5mm držák sedadla HC340LA prošel každou rozměrovou kontrolou na souřadnicovém měřicím stroji a stále praskal v provozu. Prasklina začala na vnitřním poloměru ohybu 0,6 mm, ...
READ MORE
Kategorie produktů
Hluboké tažnice pro automobily a elektrická vozidla Výrobci
-
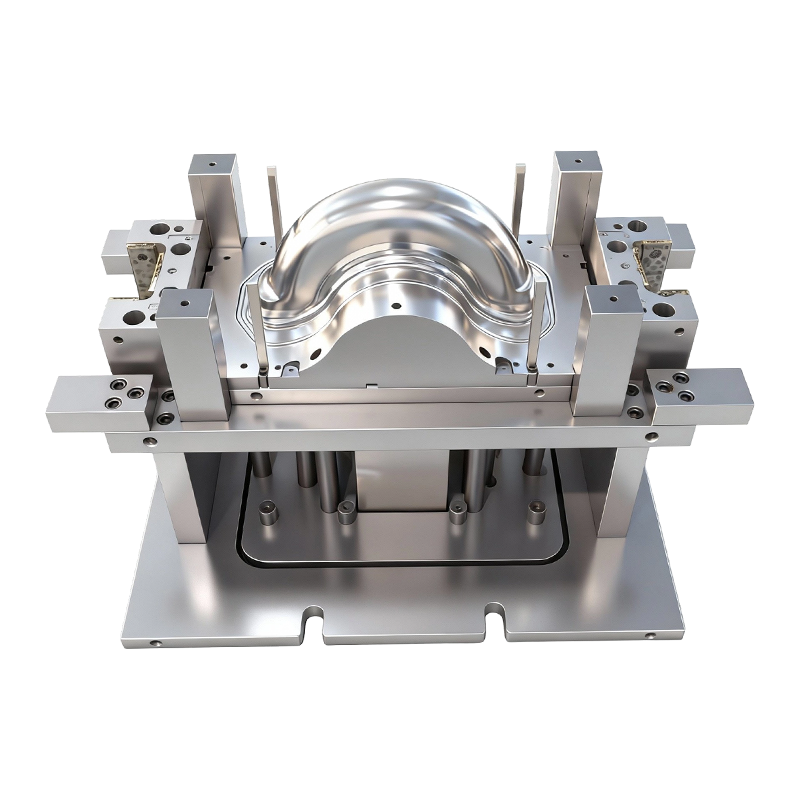 Hlubokotažná forma pro přední a zadní kola dvoukolových elektrických vozidel
Tato hlubokotažná forma pro přední a zadní kola dvoukolových elektrických vozidel je speci
-
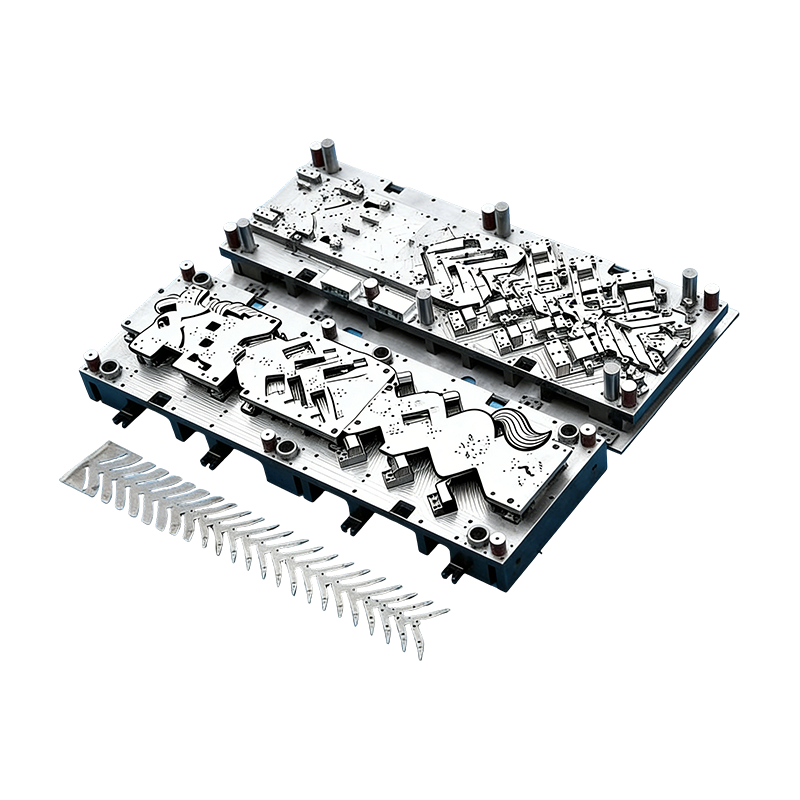 Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových motorů je navržena speciálně pro velkoobje
Hluboké tažení zápustek pro automobily a elektrická vozidla jsou základním zařízením pro tvarování plechových součástí při výrobě automobilů a elektrických vozidel (EV), které umožňují vytváření dutých, složitě tvarovaných dílů prostřednictvím řízené plastické deformace. Skládají se z klíčových součástí, jako jsou razidla, raznice, držáky polotovarů a sady raznic, a jsou navrženy tak, aby odpovídaly jak výrobnímu stroji, tak vlastnostem materiálů.
V tradičních automobilech jsou tyto lisovací nástroje široce používány pro panely karoserie (např. vnější panely dveří, kapoty) a konstrukční díly, které vyžadují přesnou kontrolu tolerance (typicky ±0,02 mm) a odolnost vůči opotřebení materiálu. Pro elektromobily se specializují na lehké komponenty, jako jsou pouzdra baterií ze slitiny hořčíku a hliníku, s optimalizovaným designem, aby zvládly poměr hlubokého tažení přesahující 2,5:1 a minimalizovaly ztenčení materiálu.
Mezi hlavní zaměření designu patří nastavitelná síla držáku polotovaru, aby se zabránilo vrásnění nebo praskání, ultra hladká povrchová úprava (Ra ≤ 0,05 μm) pro snížení tření a modulární konstrukce pro nákladovou efektivitu. Integrované se simulačními technologiemi a inteligentním monitorováním zajišťují stabilní hromadnou výrobu a zároveň se přizpůsobují posunu odvětví směrem k odlehčení a vysoké pevnosti.
O
kdo jsme
Suzhou Shuangqisi Mold Equipment Co., Ltd. , se sídlem na č. 118 Yexin Road, Wujiang District, Suzhou City, má 60 technických zaměstnanců. Společným úsilím a neustálým rozvojem všech zaměstnanců se společnost stala profesionálním výrobcem lisovacích nástrojů a hardwarových dílů a nabízí vysoce kvalitní produkty za konkurenceschopné ceny, integruje design, výrobu a servis. Společnost vlastní dovážené drátové řezací stroje, CNC obráběcí centra, více než 10 brusek různých velikostí a 25 děrovacích lisů (80T-400T), mimo jiné pokročilé přesné obráběcí stroje. Vyškolil také mnoho zkušených operátorů a zkušeného ladícího personálu, což mu umožnilo vyhovět potřebám různých zákazníků. V současné době jsou hlavními klienty společnosti Anter Group, Ousheng Electric, Dongbei Group a Huichuan Technology, primárně dodávající formy a produkty pro servopohony, kompresory a nová energetická vozidla. Technická úroveň společnosti patří mezi špičku v oboru se zkušeným týmem, který se věnuje technologickému pokroku. Společnost se zaměřuje na vytváření hodnoty pro své zákazníky a dodržuje vysoce kvalitní vývoj. S 15 lety zkušeností v průmyslu forem společnost nashromáždila velké množství technických talentů. Již v roce 2016 investovala a založila společnost Suzhou Keshuang Intelligent Technology Co., Ltd., která vyrábí především zařízení pro automatizaci lisování. Díky dlouholetým zkušenostem dokáže zákazníkům poskytnout projekty na klíč pro lisovací formy a automatizaci lisování. Společnost může také investovat do souvisejícího výrobního zařízení podle potřeb zákazníků, aby vytvořila cenově výhodné produkty a služby pro zákazníky.

Zpětná vazba ke zprávě
čestný certifikát
Novinky
-
-
Nejkratší odpověď: Příklad návrhu pro vyrobitelnost je hodnotný pouze tehdy, když změní nabídku, koncepci lisovacího nástroje, kontrolní krok nebo riziko spuš...
READ MORE -
Koncový uzávěr palivové nádrže, který pláče u koncového potrubí, zřídka selže, protože lis běžel příliš pomalu. Selhal, protože výkres umožňoval 0,2 mm rovinnosti přes 180 mm...
READ MORE -
Silné ražení: Když jsou 2 mm již příliš tenké Nákupčí technik se jednou zeptal, proč je 6mm držák nabízen za tři různé ceny během 48 hodin. Důvodem nebyla práce ani rež...
READ MORE
Znalosti oboru
Odpružovací kompenzační techniky v automobilových lisovacích nástrojích pro vysoce pevné materiály
Řízení odpružení se stalo jednou z nejkritičtějších výzev Automobilové lisovací raznice , zejména s rostoucím používáním vysokopevnostní oceli a lehkých slitin v nových energetických vozidlech. Na rozdíl od konvenčních materiálů vykazují pokročilé vysokopevnostní oceli vyšší mez kluzu a elastické zotavení, což ztěžuje dodržení rozměrové přesnosti po tváření. Inženýři se často spoléhají na kompenzaci řízenou simulací, strategie nadměrného ohýbání a operace restrike, aby dosáhli konečných požadavků na geometrii.
V naší nástrojářské praxi kombinujeme simulaci tváření se skutečným laděním lisu pomocí našeho děrovacího zařízení 80T–400T, abychom ověřili parametry kompenzace před dodáním. S více než 60 kvalifikovanými techniky a zkušeným seřizovacím personálem jsme schopni snížit počet opakování zkoušek a pomoci zákazníkům rychleji dosáhnout podmínek hromadné výroby.
- Použijte doplňkovou optimalizaci povrchu pro řízení materiálového toku
- Pro konečnou korekci tvaru použijte matrice pro obnovení
- Optimalizujte rozložení přídržné síly polotovaru
- Implementujte zpětnou vazbu měření v reálném čase během testování
Strategie řízení toku materiálu ve vytahovacích nástrojích pro složité součásti
Kreslicí matrice vyžadují přesnou kontrolu toku materiálu, aby se zabránilo vráskám, trhání nebo nerovnoměrnému rozložení tloušťky, zejména u hlubokých nebo asymetrických geometrií. Umístění a geometrie tažných housenek, poloměry razníku a povrchy pojiva významně ovlivňují výsledek tváření. U komponent používaných v kompresorech nebo krytech průmyslových zařízení mohou i malé odchylky ovlivnit výkon sestavy a spolehlivost těsnění.
S 15 lety zkušeností s výrobou forem jsme nashromáždili praktické znalosti v oblasti nastavování výšky patky, podmínek mazání a sekvencí tváření podle různých jakostí materiálů. Naše pokročilé obráběcí zdroje, včetně dovážených zařízení na řezání drátem a přesných brusek, nám umožňují vyrábět vysoce přesné tvářecí povrchy, které zákazníkům zlepšují konzistenci výroby.
| Kontrolní faktor | Vliv na tváření | Metoda optimalizace |
| Nakreslete geometrii korálků | Odolnost proti toku materiálu | Upravte výšku a poloměr patky |
| Síla pojiva | Prevence vrásek | Systém vyrovnávání tlaku |
| Mazání | Kvalita povrchu a tření | Vysoce výkonná maziva |
Prevence poruch a prodloužení životnosti nástrojů u hlubokotažných zápustek
Hluboká kresba umírá jsou vystaveny vysokému cyklickému zatížení a silnému tření, které může způsobit praskání, zadření a zrychlené opotřebení. Výběr materiálu nástroje, kvalita tepelného zpracování a procesy povrchové úpravy jsou klíčovými faktory při určování životnosti nástroje. Leštění tvarovacích poloměrů a nanášení povrchových povlaků, jako je nitridování nebo PVD ošetření, může výrazně snížit tření a prodloužit provozní životnost.
Naše společnost neustále investuje do pokročilého obráběcího a kontrolního zařízení, aby byla zajištěna trvanlivost a přesnost lisovacích nástrojů. Spolupracujeme také se zákazníky na výběru vhodných materiálů na základě objemu výroby a složitosti dílů, což pomáhá snižovat dlouhodobé náklady na údržbu. Tento přístup zaměřený na zákazníka nám umožnil vybudovat stabilní partnerství napříč průmyslovými odvětvími, včetně automatizačních zařízení a nových energetických technologií.
- Vybírejte nástrojové oceli s vysokou houževnatostí pro odolnost proti nárazu
- Zlepšete drsnost povrchu přesným broušením a leštěním
- Na zóny s vysokým třením nanášejte povlaky odolné proti opotřebení
- Implementujte plány preventivní údržby
Integrace automatizace a zlepšení efektivity výroby v automobilových lisovacích nástrojích
Moderní razicí nástroje pro automobilový průmysl stále více pracují na automatizovaných výrobních linkách, které zahrnují robotickou manipulaci, přenosové systémy a technologie monitorování v reálném čase. Automatizace nejen zlepšuje rychlost výroby, ale také zvyšuje konzistenci, snižuje mzdové náklady a umožňuje sledovatelnost. Integrace mezi návrhem lisovacích nástrojů a automatizačním zařízením se proto pro výrobce stává klíčovým konkurenčním faktorem.
Od roku 2016 jsme investovali do přidružené inteligentní technologické společnosti specializující se na zařízení pro automatizaci lisování, což nám umožňuje poskytovat řešení na klíč, která kombinují matrice, automatizační systémy a výrobní zařízení. Tato integrovaná schopnost umožňuje zákazníkům zkrátit projektové cykly a dosáhnout rychlejší návratnosti investic při zachování vysoce kvalitních výrobních standardů.
Se silnými technickými týmy, rozsáhlou kapacitou obrábění a dlouholetými zkušenostmi s projekty se zaměřujeme na vytváření hodnotově orientovaných řešení šitých na míru požadavkům zákazníků. Sladěním designu nástrojů se strategií automatizace mohou výrobci dosáhnout trvale udržitelného zlepšení efektivity v aplikacích Automotive Lisovací raznice, Tažné raznice a Deep Drawing raznice.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena.
