-
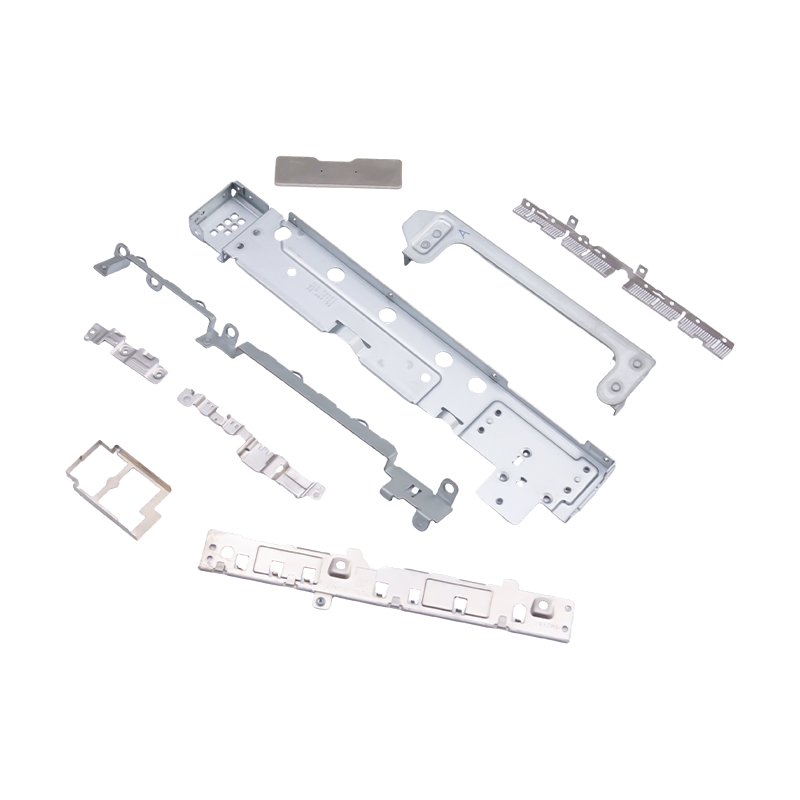
Malé lisované díly pro notebooky a mobilní telefony
Malé lisované díly pro notebooky a mobilní tele...
-
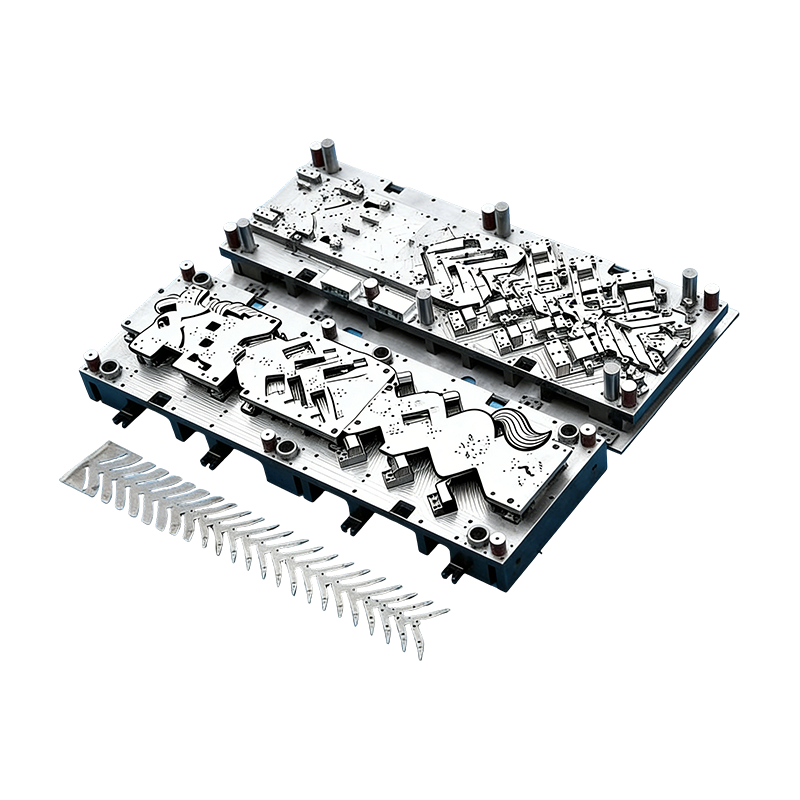
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...
-
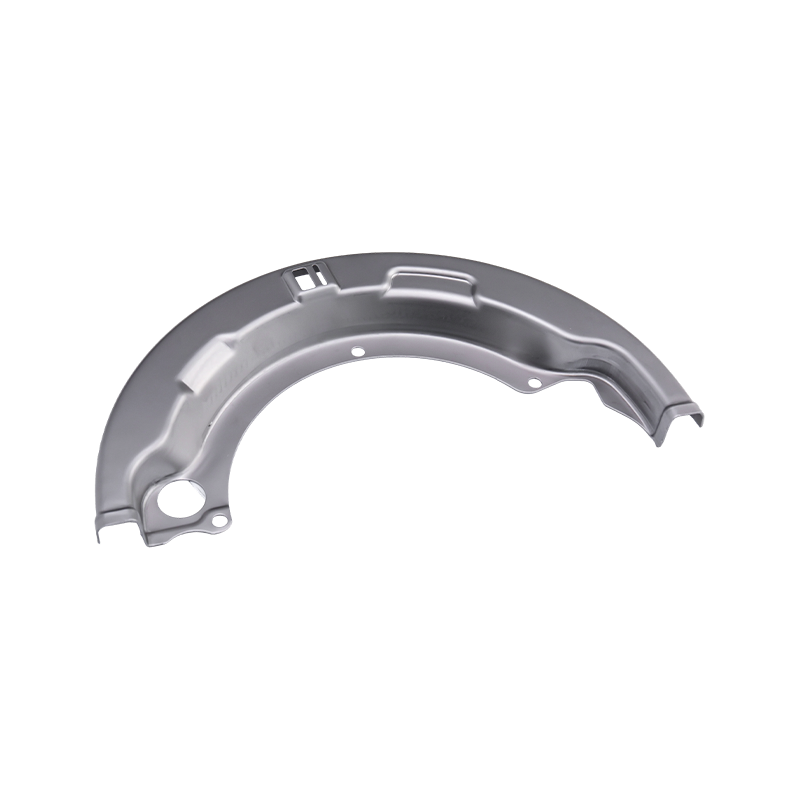
Lisovací díly pro těžký nákladní automobil
Naše lisovací díly pro těžká nákladní vozidla j...
-
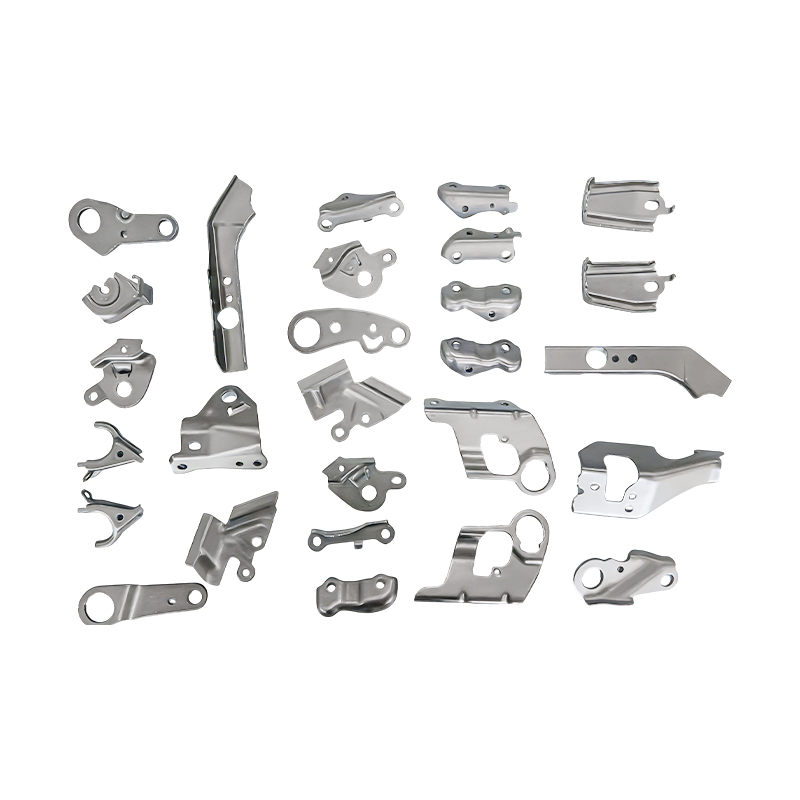
Malé automobilové díly progresivní lisovací díly
Naše díly pro progresivní lisování malých autom...
-
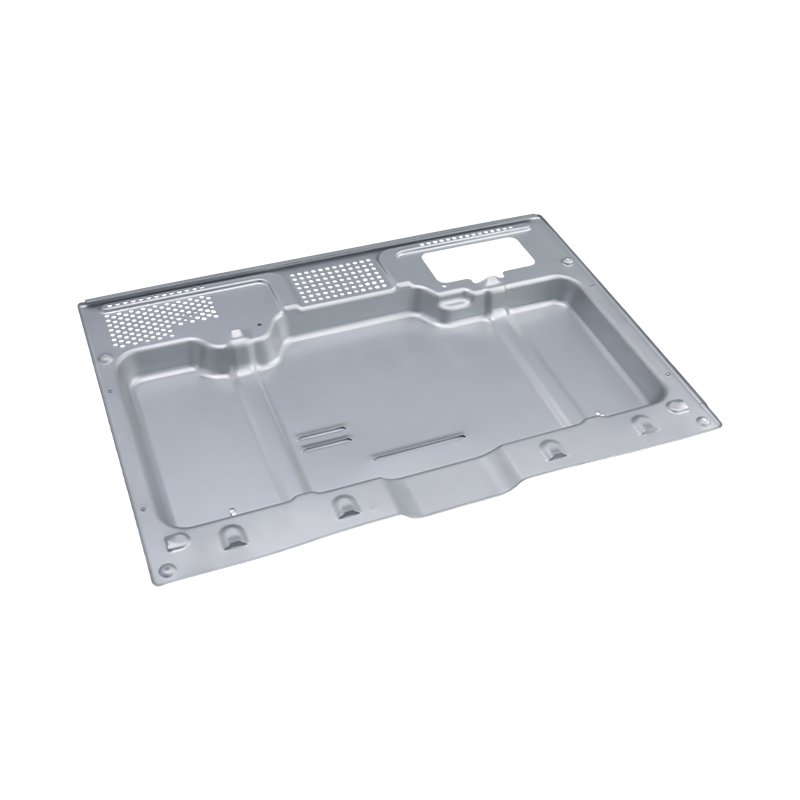
Špičkové díly pro lisování pecí
Naše špičkové díly pro lisování pecí jsou preci...
-
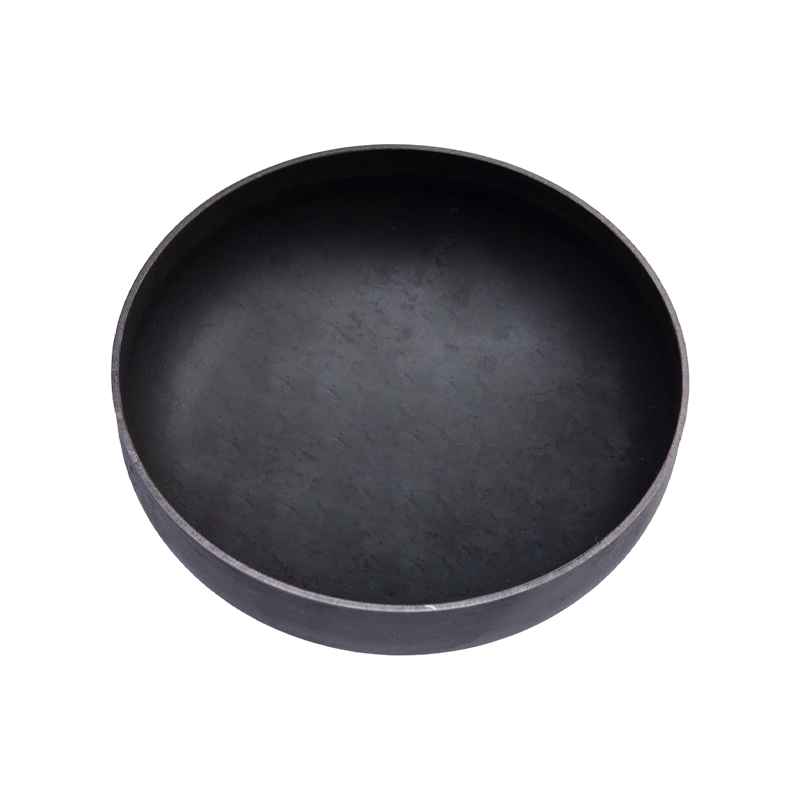
Díly pro lisování konce plynové nádrže
Díly pro lisování konců plynových nádrží jsou z...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Zakázkové kovové lisované díly pro ropný průmysl: Materiály a zdroje
Zakázkové kovové lisované díly pro ropný průmysl: Materiály a zdroje
2026-10-20
Koncový uzávěr palivové nádrže, který pláče u koncového potrubí, zřídka selže, protože lis běžel příliš pomalu. Selhal, protože výkres umožňoval 0,2 mm rovinnosti přes 180 mm těsnící plochu, nebo protože 304 byla specifikována pro chloridy bohatou smývací zónu. Se zakázkovými kovovými lisovanými díly pro ropný průmysl se rozhodnutí o nákupu efektivně provádí na třech místech tisku: popis materiálu, toleranční blok a balíček certifikátu.
Pravidlo, které šetří nejvíce peněz: vyberte slitinu z chemie kapalin a nechte toleranční blok rozhodnout o procesu, ne naopak.
- Plech je obvykle 45 až 60 procent jednotkové ceny lisovaného ropného komponentu o tloušťce 1,0 až 2,0 mm.
- Jeden stupeň vylepšení, například uhlíková ocel na 316L, zhruba zdvojnásobí spotřebu materiálu, než se započítá jeden zdvih.
- Ověření tvrdosti a úplná sledovatelnost tepelného čísla přidávají dalších 8 až 12 procent, ale jsou rozdílem mezi čistou přijímací kontrolou a vyřazenou šarží.
Mezera mezi držákem za 0,90 dolaru a držákem těsnění za 4,20 dolaru není téměř nikdy rychlost lisování. Níže je uvedeno, co je ve skutečnosti hnacím motorem tohoto šíření, jak se hlavní slitiny porovnávají podle měřitelných kritérií a kde jsou lisované díly umístěny uvnitř proti proudu a po proudu ropného zařízení.
Začněte kapalinou, nikoli profilem součásti
Dvě stejné konzoly mohou vyžadovat zcela odlišnou metalurgii podle toho, co se jich dotýká. Parciální tlak H2S nad 0,05 psi uvádí aplikaci do kyselého provozu podle normy NACE MR0175 / ISO 15156, která u karbonových a nízkolegovaných tříd omezuje tvrdost na 22 HRC. Past pro razníky je mechanické zpevnění: pás o objemu 316 l vytvořený na malém poloměru může lokálně překročit limity tvrdosti, které příchozí cívka pohodlně splnila. Zadejte žíhaný pás a minimální poloměr ohybu jedné nebo více tloušťky materiálu.
Kyselá obsluha
Tvrdost omezena na 22 HRC. Žíhané 316L nebo kvalifikované nízkolegované třídy, s tvrdostí kontrolovanou podle tepla spíše než podle výkresu.
Voda bohatá na chloridy
Ekvivalent odolnosti proti důlkové korozi (PREN) je důležitější než název třídy: 316L je blízko 24 až 26, duplex 2205 blízko 35 až 40. Nad 60 C ve vodě vyrobené s obsahem chloridů představuje 316L riziko.
Tepelné cyklování
Od -46 C do 150 C se těsnicí plochy pohybují, než se díl poddá. Rovinnost a kontrola otřepů převyšují pevnost v tahu na držákech těsnění a opěrných deskách.
Horní hmotnostní limity
Pobřežní lyžiny tlačí směrem k 0,8 až 1,2 mm vysoce pevné nerezové oceli, což zvyšuje odpružení a často vyžaduje druhou tvářecí stanici.
Komponenty na straně paliva přinášejí opět jiné omezení: kov musí tolerovat kontakt s uhlovodíky, poškození povlaku na odstřižených hranách a svarový nebo lisovaný spoj, který během provozu nepraská. Typickým příkladem jsou koncové uzávěry nádrží a nádrží, kde konzistence měřidla a kvalita hran rozhoduje o tom, zda šev utěsní při prvním průchodu.
 Díly pro lisování konců plynové nádrže pro sestavy palivových nádrží Za studena válcované ocelové nebo hliníkové koncové uzávěry vytvořené pro utěsnění palivové nádrže, s rovnoměrnou tloušťkou a hladkými okraji, aby se zabránilo úniku. Zobrazit produkt →
Čtyři stupně ve srovnání s čísly, která kupující skutečně požadují
Většina dotazů na ražení ropy se týká jedné ze čtyř materiálových rodin. Níže uvedené srovnání používá plech o tloušťce 1,0 až 2,0 mm a základní linii uhlíkové oceli 1,0 pro materiálové náklady, takže jej lze rovnou zařadit do modelu, který by měl mít cenu.
Orientační hodnoty pro plech o tloušťce 1,0 až 2,0 mm: hodiny solného spreje posunuty s povrchovou úpravou, stavem hran a pasivací, takže je považujte spíše za hodnocení než za záruku.
Pokud program potřebuje vyšší pevnost při stejném měřidlu, rozhovor o materiálu změní také rozhovor o nástrojích, jak je uvedeno v této poznámce o jak vysokopevnostní oceli mění lisování . Stejná mechanika platí pro konzoly a svorky obsahující tlak určené pro vyšší třídy kluzu.
Šest specifikačních linek, které pohybují jednotku, stojí více než rychlost lisu
Vezměte vyraženou závorku s indexem 100 a měňte vždy jeden řádek na výkresu. Níže uvedený vzorec se opakuje u většiny dotazů na ropu, které přezkoumáváme, a vysvětluje, proč se dva dodavatelé mohou na podobném tisku lišit o 40 procent.
220
Upgrade 316L
135
Rovinnost 0,05 mm
126
1 000 h solná mlha
118
0,05 mm otřep, bez odjehlování op
112
Tvrdost NACE na šarži
108
EN 10204 3.1 sledovatelnost
Index relativních nákladů na jeden lisovaný díl, základní linie z uhlíkové oceli nastavená na 100; amortizace nástrojů vyloučena, protože závisí na ročním objemu.
Pro nákup jsou důležité tři věci s sebou. Za prvé, požadavek těsnější rovinnosti na těsnicí ploše obvykle stojí méně než modernizace materiálu a odstraňuje únikovou cestu, takže ji specifikujte záměrně, nikoli jako výchozí. Zadruhé, požadavek na otřepy 0,05 mm bez sekundárního odjehlování nutí matrici, aby vykonala práci: jemné stříhání nebo opětovné vysekávání v matrici místo operace na stole. Za třetí, dokumentace je nejlevnější řádek na seznamu a nejčastější příčina zadržené zásilky, takže ji nikdy nenechávejte naznačenou.
Kde jsou lisované součásti skutečně umístěny v ropném řetězci
Ventily a regulace průtoku, 30 procent
Rafinérie a petrochemie, 24 procent
Nástroje pro vrtání a vrtání, 18 procent
Potrubí a sběr, 14 procent
Skladovací a palivové terminály, 8 procent
LNG a kryogenní, 6 procent
Ventily dominují, protože jeden řídicí ventil může absorbovat 8 až 20 vylisovaných položek: opěrné desky membrány, držáky těsnění, konzoly polohovače, dorazy a podložky. Tato koncentrace je pro kupující užitečná, protože jedna řada progresivních matric často pokrývá několik velikostí ventilů. Skladovací a terminálový segment je mezitím postaven na uzávěrech nádrží, výdejních konzolách a hladinoměrných deskách, zatímco silniční cisterny a dobře servisované nákladní vozy táhnou konzoly, tepelné štíty a nášlapné desky z programů lisování těžkých nákladních vozidel.
 Lisovací díly pro těžké nákladní automobily pro sestavy užitkových vozidel Rámové držáky, závěsné desky a držáky motoru z vysoce pevné oceli, lisované za studena s jednotnou tloušťkou a kontrolované na rovinnost a odolnost proti korozi. Zobrazit produkt →
Co by měl tisk říci, než bude RFQ zveřejněna
Vágní tisky dostávají vycpané uvozovky, protože razítko musí nacenit nejhorší případ. Toto jsou řádky, které odstraňují nejednoznačnost bez zvýšení nákladů:
- Obecná tolerance /-0,10 mm, funkční vlastnosti na /-0,05 mm, uváděné u každého znaku spíše než poznámkou.
- Rovinnost 0,05 mm na 100 mm na těsnění a těsnicích plochách, měřeno před nátěrem.
- Hranice otřepů maximálně 0,05 mm, přičemž na těsnicích a kontaktních plochách O-kroužků není povoleno otřepy.
- Minimální poloměr ohybu 1t pro 316L a 0,8t pro uhlíkovou ocel plus směr zrna pro kritické ohyby.
- Povrchová úprava je uvedena jako proces, nikoli výsledek: pasivace podle ASTM A967 nebo zinkové vločky o velikosti 8 až 12 mikrometrů.
- Explicitně pojmenovaná úroveň certifikátu, například EN 10204 3.1 s tepelnými čísly vyznačenými na kartonu.
Od kreslení k vydání: sedm kroků, zhruba šestnáct týdnů
Nový program ražení ropy s účelově vyrobenou raznicí obvykle trvá asi 16 týdnů od zahájení do sériového vydání. Komprimovat tento rozvrh obvykle znamená zaplatit za něj jinde, nejčastěji ve zkušebních iteracích.
1. DFM a materiálový přehled, 1. až 2. týden
Chemie tekutin, limity tvrdosti a způsob nanášení jsou stanoveny před stanovením šířky pásu.
2. Zmrazení konceptu nástroje, týdny 2 až 4
Progresivní nebo přenosový, počet stanic a zda opakované vymazání nebo jemné zaslepení zvládá popis otřepů.
3. Výroba a zkoušení matrice, týdny 4 až 14
Dlouhá tyč. Náklady na nástroje se mezi těmito dvěma koncepty běžně liší o 30 až 50 procent.
4. První článek a certifikáty, 14. až 15. týden
Rozměrový protokol, materiálové atesty, záznamy o tvrdosti a solné mlze v jednom balení.
5. Pilotní šarže, týdny 15 až 16
200 až 500 kusů, s možností studie rovinnosti těsnicí plochy a polohy otvoru.
6. Sériové vydání a SPC
Stabilní výroba s definovaným intervalem údržby matrice a zdokumentovanou cestou kontroly změn.
Koncepce nástrojů si zaslouží vlastní revizní schůzku, protože rozhoduje jak o kapitálové hodnotě, tak o sazbě za díl. Pokud je volba stále otevřená, toto srovnání progresivního a transferového ražení stanovuje, kde se každý koncept vyplatí při středních a vysokých objemech.
Na straně nabídky výrobce s výrobou nástrojů a lisováním pod jednou střechou zkracuje smyčku mezi zkušebním problémem a korekcí matrice. Suzhou Shuangqisi, se sídlem ve Wujiang, Suzhou, provozuje 25 lisů od 80 T do 400 T spolu s vlastní lisovnou s dováženým drátovým EDM, CNC obráběcími centry a více než 10 bruskami, na kterých pracuje 60 technických zaměstnanců. Její dceřiná společnost z roku 2016 staví automatizační část stejné linky, což je důležité, když se ropná část musí přesunout z ručního lisu na propojenou přenosovou linku bez rozhraní druhého dodavatele.
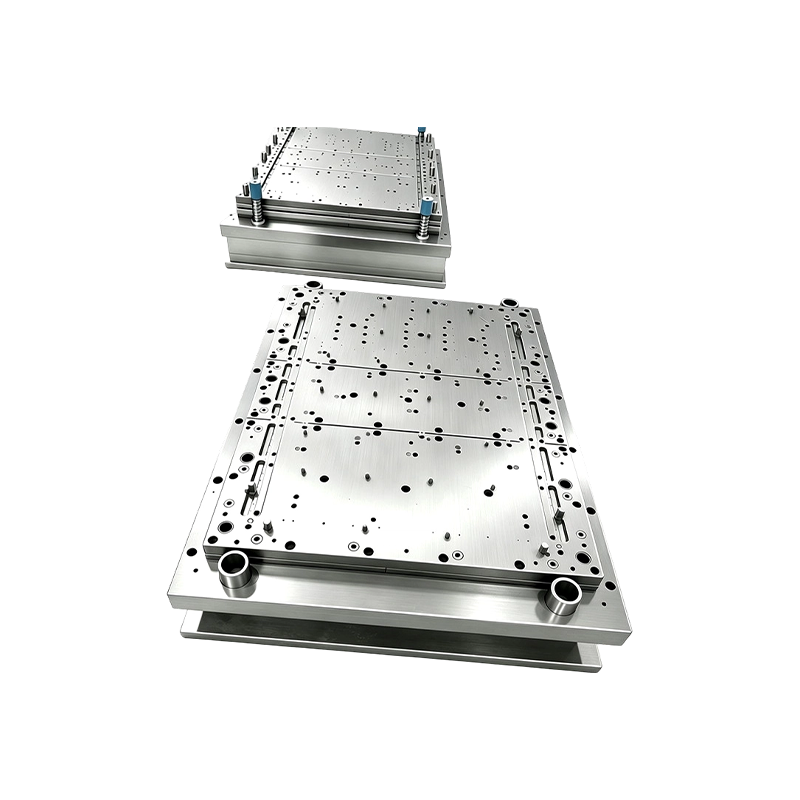 Vlastní zařízení pro automatizaci lisování pro lisovací linky na klíč Zakázková automatizační zařízení pro projekty lisovacích forem a lisovacích linek s podporou integrace na klíč a možnostmi podle potřeby investovat do výrobního zařízení. Zobrazit produkt →
Údržba, dodržování předpisů a stezka papíru
Soulad v tomto sektoru není o certifikátech na stěně, ale spíše o tom, co cestuje s každým kartonem. Čtyři zvyky udrží spoustu lidí mimo karanténu.
- Při dodání ověřte nerezové třídy s pozitivní identifikací materiálu. Smíšený proužek je klasickou hlavní příčinou neúspěšné reklamace 316L a vzorkování XRF na šarži stojí minuty.
- Po tvarování zkontrolujte tvrdost, nejen na vstupní cívce, aby se mechanicky zpevněné poloměry zachytily dříve, než dosáhnou montáže s kyselým provozem.
- Udržujte záznamy o solném postřiku a pasivaci spojené s čísly tepla a uveďte použitý zkušební standard, protože výsledky nejsou mezi metodami srovnatelné.
- U skříní a krytů přístrojů v klasifikovaných oblastech ověřte, že postup montáže podporuje požadovanou certifikaci pro nebezpečný prostor, spíše než předpokládejte, že ji vyhovuje samotné lisování.
Intervaly údržby matrice patří do stejné konverzace. Nerezová práce vytvrzuje nástroj i součást, takže interval ostření 30 000 až 60 000 zdvihů je realistický tam, kde by uhlíková ocel mohla dosáhnout 100 000. Zapsání tohoto intervalu do smlouvy o dodávce chrání požadavek plochosti během dvouletého programu mnohem účinněji než jakákoli příchozí kontrola.
Pořadí rozhodnutí je to, co odděluje hladký program od nákladného. Opravte slitinu chemickou kapalinou, nastavte limity rovinnosti a otřepů tam, kde chrání těsnění, a pak si vyberte mezi progresivním a přenosovým nástrojem na základě ročního objemu spíše než zvyku. Dokumentace a ověření tvrdosti by měly být naceněny od první nabídky, nikoli vyjednávány po zamítnutí. Udělejte to a vyražený držák těsnění nebo uzávěr nádrže přestane být položkou komoditní řádky a stane se součástí, která drží svá čísla po dobu životnosti pole.
Předchozí příspěvek
Příklady designu pro vyrobitelnost, které mění nabídky lisování kovů
Další příspěvek
Průvodce těžkým lisováním: Tolerance, tonáž, design matrice a výběr nástrojů
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
