-
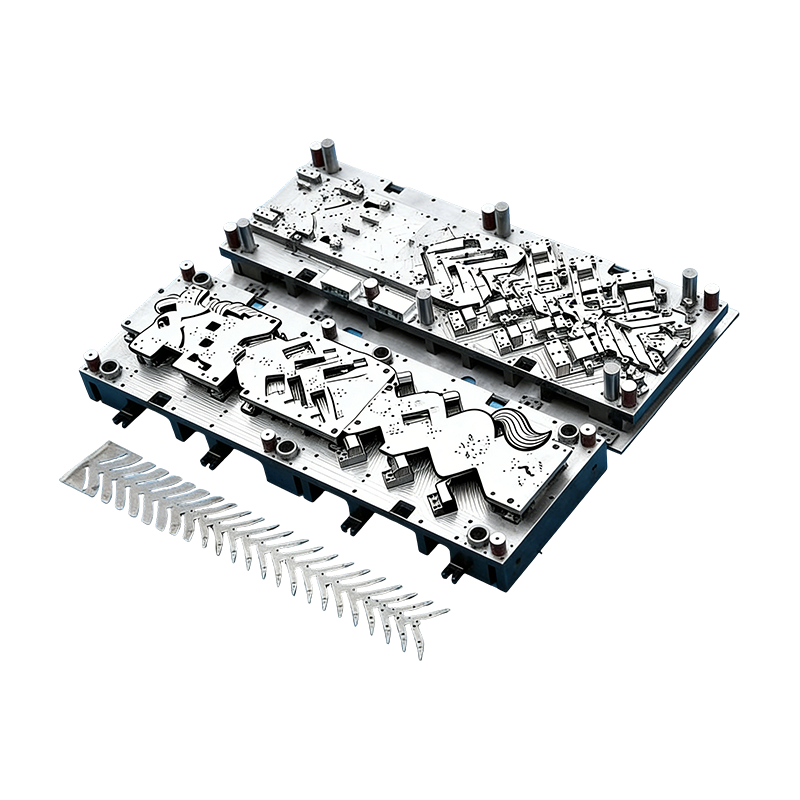
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...
-
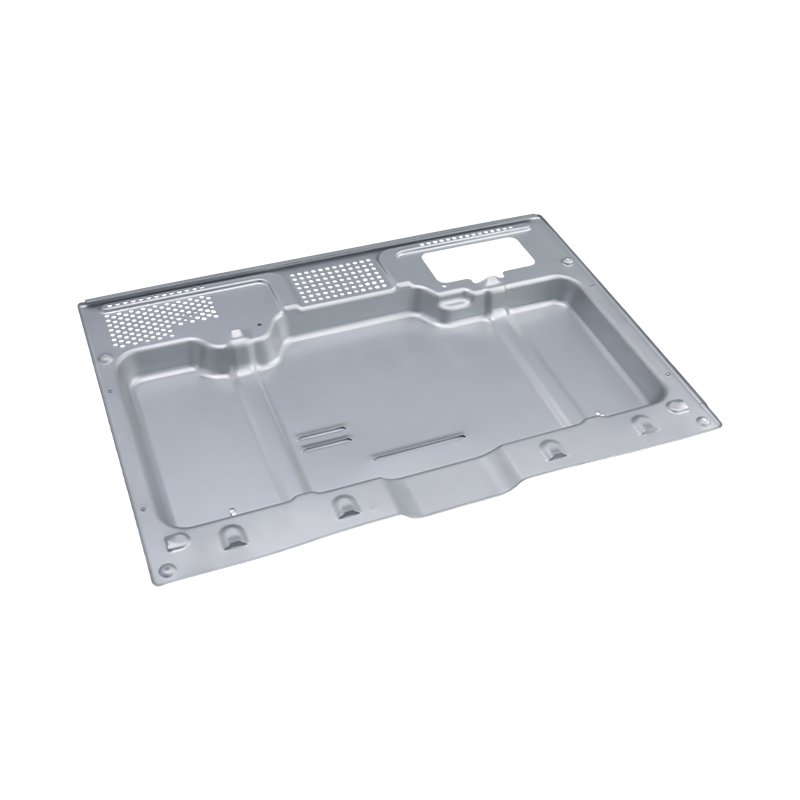
Špičkové díly pro lisování pecí
Naše špičkové díly pro lisování pecí jsou preci...
-
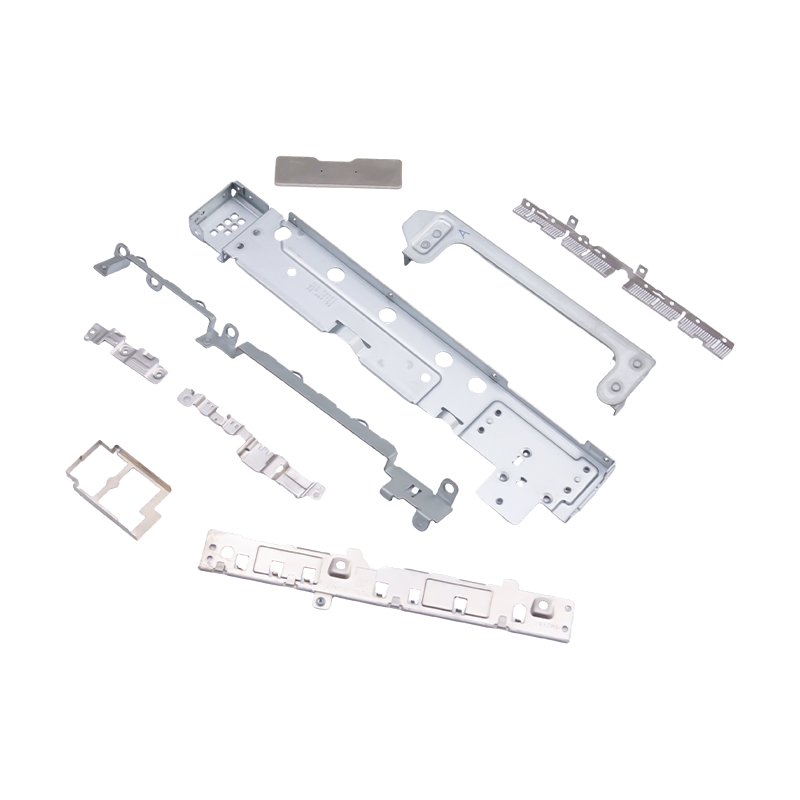
Malé lisované díly pro notebooky a mobilní telefony
Malé lisované díly pro notebooky a mobilní tele...
-
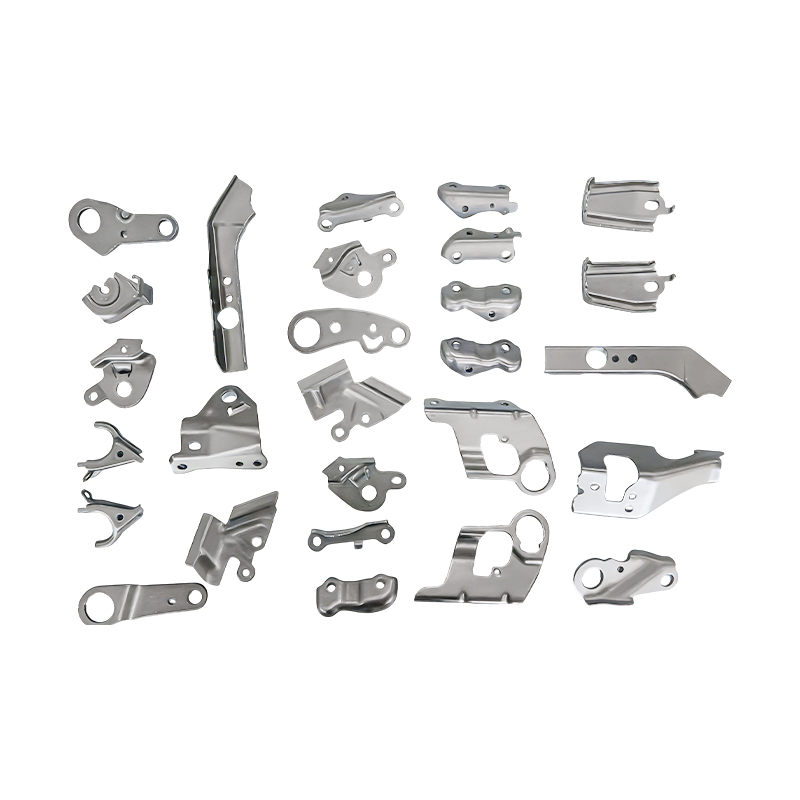
Malé automobilové díly progresivní lisovací díly
Naše díly pro progresivní lisování malých autom...
-
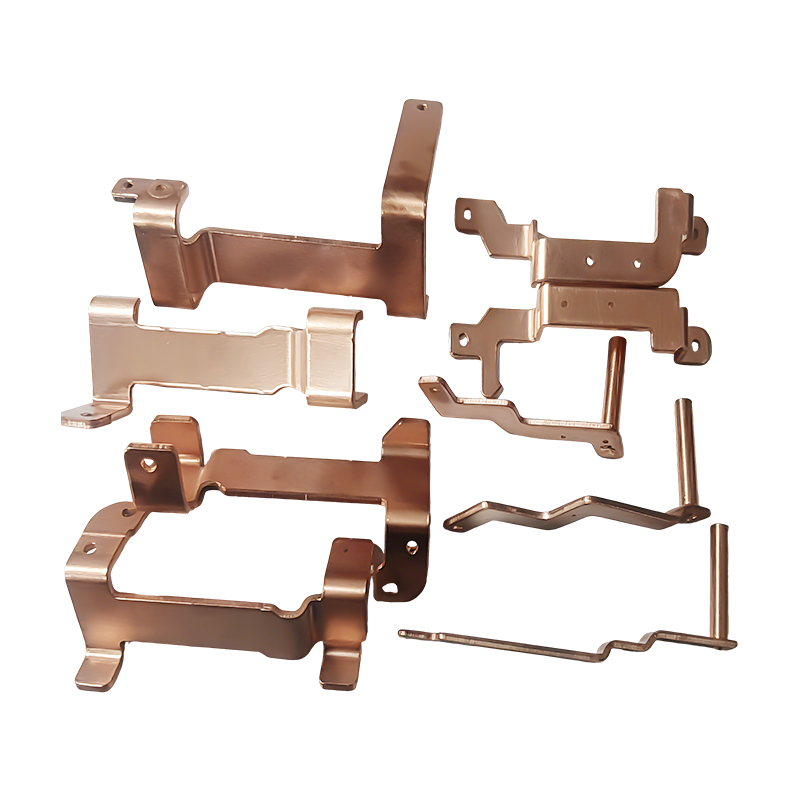
Nové díly pro lisování měděných přípojnic energetických vozidel
Nové díly pro lisování měděných přípojnic energ...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Příklady designu pro vyrobitelnost, které mění nabídky lisování kovů
Příklady designu pro vyrobitelnost, které mění nabídky lisování kovů
2026-10-23
Nejkratší odpověď: Příklad návrhu pro vyrobitelnost je hodnotný pouze tehdy, když změní nabídku, koncepci lisovacího nástroje, kontrolní krok nebo riziko spuštění. Nejužitečnější příklady nejsou obecné rady „zjednodušte část“; jsou to specifické změny výkresu, které odstraňují operaci, rozšiřují okno procesu nebo zabraňují běhu špatných součástí.
Pro kupujícího lisování kovů to znamená prohlížet si hotový náčrt a ptát se, co bude matrice, rozložení pásů, toleranční stoh a plán kontroly dělat ve výrobě. Díl může vypadat čistě na obrazovce CAD a přesto vytvářet skryté náklady prostřednictvím zkušebních smyček, sekundárních operací nebo 100% měření.
Představte si recenzi programu, kde tři dodavatelé uvádějí stejnou ocelovou konzolu 1,2 mm. Jedna uvozovka je o 18 % nižší, ale kresba má otvor pouze 3 mm od linie ohybu a vyvolává koaxiálnost ±0,05 mm u prvku, který to nepotřebuje. Nízká nabídka může být skutečná – nebo to může být neplacená zkušební smyčka. Níže uvedené příklady DFM jsou detaily, které oddělují konkurenční nabídku od nákladného uvedení na trh.
Návrh pro příklady vyrobitelnosti, které mění nabídku
Příklady, na kterých záleží, jsou obvykle malé, lokální a měřitelné. Zobrazují se v úhlech úkosu, rozložení pásu, ohybovém reliéfu, pomocných schématech, směru zrn materiálu a metodách spojování. Každý z nich by měl být spojen s důsledkem procesu: méně odpadu, méně stanic, širší tvarovací okno nebo jednodušší kontrola.
1. Úhel tažení na hlubokotažném kole
Ponor 2° až 5° na stranu je běžným výchozím bodem pro hlubokotažené stěny, ale skutečným problémem je, kde je stěna skutečně svislá. Vertikální řez může zvýšit tření, zadření a ztenčení. Přidání průvanu nebo mírného zkosení často nestojí ve funkci nic a snižuje tonáž lisu a čas leštění.
2. Rozložení pásu v progresivních matricích
In progresivní a transferové ražení Změna šířky nosiče o 3 mm může změnit matrici s pěti stanicemi na matrici se šesti stanicemi. Kontrola DFM kontroluje pilotní otvory, propadání šrotu a to, zda lze prvek vytvořit před konečným seříznutím. Změna výkresu může být menší; nástrojový důsledek není.
3. Vzdálenost od otvoru k ohybu a odlehčení ohybu
Otvor umístěný příliš blízko ohybové čáry se zdeformuje a průbojník se může během tváření zlomit. Běžným výchozím bodem je minimálně 2× tloušťka materiálu od linie ohybu, ale lepší fix je často odlehčovací zářez nebo posunutý otvor. Toto je jeden z nejjednodušších příkladů DFM, protože odstraňuje režim defektu před vyříznutím matrice.
4. Toleranční sloupek na skříni motoru
Popis těsné souososti může být požadavkem na produkt nebo zvykem zkopírovaným ze starší kresby. Na krytu motoru může pilotní prvek a jasné schéma základny chránit sestavu bez vynuceného 100% měření. Otázka DFM nezní „můžete udržet ±0,05 mm?“ ale "která funkce to skutečně potřebuje a jak to ověříte?"
5. Poloměr ohybu měděné přípojnice
1,2 mm měděná přípojnice s vnitřním ohybem R12 může prasknout nebo odskočit v závislosti na směru vláken. Otevření poloměru, otočení vnořené součásti nebo přidání kontroly tvarování může snížit zmetkovitost. Úspora materiálu je viditelná, ale větší zisk je často stabilní úhel ohybu, který se vyhne přepracování ve fázi montáže bateriového bloku.
6. Samonýtovací ve velkém elektronickém šasi
Velká počítačová skříň s několika malými držáky může být navržena pro nýtování nebo zaklapnutí místo ručního šroubování. To mění riziko úniku práce, WIP a kvality. Pokud je objem dostatečně vysoký, investice do nástrojů se snáze ospravedlní; pokud ne, může být lepší řešení jednodušší.
Tyto příklady mapují skutečné rodiny dílů: automobilové progresivní a hluboce tažené práce, kryty baterií pro elektromobily a velké elektronické šasi. Kontrola dodavatele by měla vyžadovat koncepci matrice, rozvržení pásu a plán kontroly za každým příkladem – nikoli pouze katalogovou fotografii.
 Progresivní lisovací formy pro kryty automobilových motorů Velkoobjemová přesná lisovací forma pro kryty motorů a malé automobilové díly, vhodná pro přezkoumání koncepce lisování, rozvržení pásů a plánování kontrol. Zobrazit produkt →
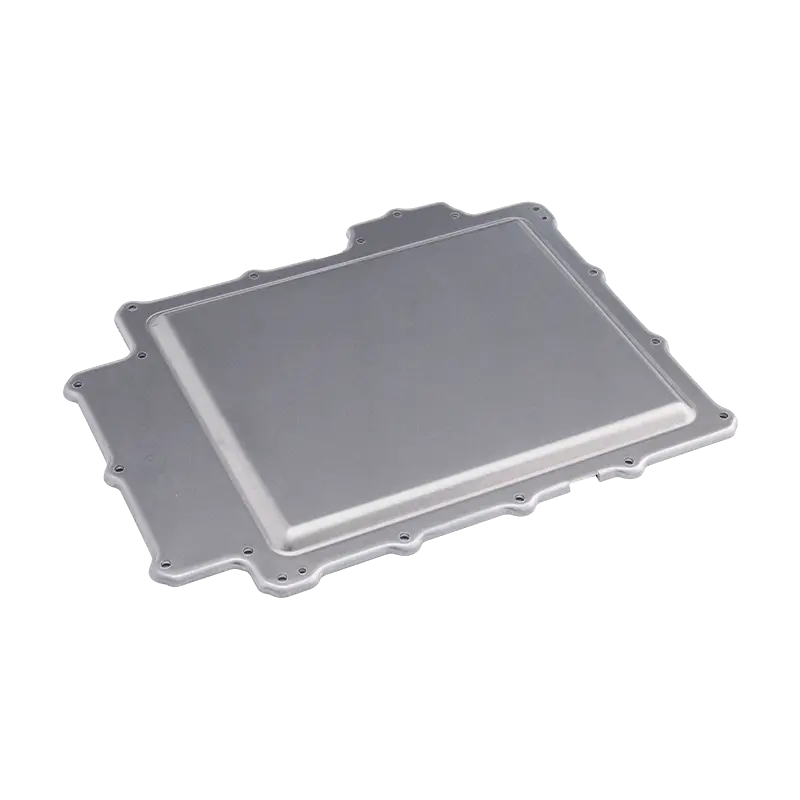 Přesné lisované kryty baterií pro EV a průmyslové skříně Ocelové, hliníkové nebo nerezové díly krytu baterie válcované za studena s povrchovou úpravou bez otřepů a přizpůsobením, relevantní pro příklady krytů baterií EV a plány kontrol dodavatelů. Zobrazit produkt →
 Velké přesné lisovací díly pro servery a šasi průmyslových počítačů Vysokopevnostní ocelové nebo hliníkové komponenty pro serverová šasi a rámy mainframe s kontrolou rovinnosti a hran vhodnou pro velké kontroly elektronických šasi. Zobrazit produkt →
Čtyři výrobní páky za těmito příklady
DFM není jeden kontrolní seznam. Je to soubor kompromisů mezi procesem, materiálem, tolerancí a automatizací. Nejsilnější příklady ukazují, která páka byla posunuta a co změnila po proudu.
Výběr procesu před geometrií
Při 30 000 dílech za rok se progresivní kostka nemusí vrátit; při 300 000 může být manuální převod drahá volba. DFM začíná definováním objemu, materiálu a očekávané změny před diskusí o 1 mm prvku.
Využití materiálu
Úspora materiálu 5–15 % často převáží malé prodloužení doby cyklu u velkoobjemových lisovaných dílů. Konstrukce vnoření, rotace a odpadové kostry jsou příklady DFM, které se objevují na listu nabídek, nikoli na výkresu součásti.
Přidělení tolerance
Oddělte funkční požadavky od způsobilosti procesu. Pokud prvek potřebuje schopný proces, musí být pro něj naplánováno schéma matrice, měřidla a základny. Zpřísnění každého popisku „pro každý případ“ není DFM; jsou to přenesené náklady.
Automatizace a spojování
Závitování, nýtování, vkládání matic a kontroly senzorů mohou odstranit ruční operace, ale zvyšují složitost nástrojů. Správný příklad je ten, který vyvažuje úspory práce s rizikem spuštění a přístupem k údržbě.
Srovnání před a po: co by měla kvantifikovat recenze DFM
Užitečná recenze DFM změní každý návrh na srovnání. Níže uvedená tabulka je ilustrativní formát plánování, nikoli nabídka. Skutečné hodnoty závisí na jakosti materiálu, tonáži lisu, ročním objemu a standardech nástrojů dodavatele.
Výběr designu
As-drawn riziko
Praktická změna DFM
Efekt nabídky nebo spuštění
Otvor 4,5 mm 3 mm od ohybu
Zkreslení díry; zlomení úderu
Posuňte se na 7 mm od ohybu a přidejte odlehčovací zářez
Méně zkušebních smyček; nižší riziko opravy
Uspořádání šesti stanic s ručním vkládáním matic
Rovnováha čáry a kvalitní únik
Integrujte samonýtovací nebo vnitřní závitování s kontrolou senzoru
Nižší pracnost a WIP; vyšší náklady na nástroje
Vnitřní oblouk R12 na měděné přípojnici 1,2 mm
Praskání a odpružení
Otevřete na R15, orientujte zrno podél ohybu, přidejte kontrolu poloměru
Méně šrotu; stabilnější tvarování
±0,05 mm koaxiální na krytu motoru
100% měření úzkého hrdla
Definujte základní schéma a pilotní prvek; uvolněte nefunkční popisky
Nižší doba kontroly; přehlednější PPAP
Viditelný povrch s práškovým nástřikem se stopami po svarech
Přepracování a kosmetické zmetky
Přesuňte svar na skrytou stranu nebo přidejte falešný okraj
Méně retušování; lepší výtěžnost prvního průchodu
Ilustrativní srovnání pro plánování revize, nikoli citace; skutečné hodnoty závisí na materiálu, lisu a objemu.
Skryté náklady jsou založeny na předpokladech, nikoli na lisované tonáži
Když lisovaný díl nedosáhne stanoveného nákladového cíle, je tonáž lisu jen zřídka překvapením. Větší odchylka obvykle pochází ze zásobníku tolerancí, rozložení pásu, přídavku zmetků, sekundárních operací a plánování kontrol. To jsou předpoklady, které si v recenzi zaslouží řádek.
Zásobník tolerance
82
Rozložení pásu
68
Šrotovné
54
Sekundární operace
47
Plánování inspekcí
31
Hodnoty sloupců výše jsou indexem relativního vlivu pro plánování včasné kontroly, nikoli naměřenými továrními údaji. Pointa je směrová: pokud se nevyřeší rozložení tolerancí a pásů před uvolněním matrice, pozdější práce se „snížením nákladů“ je obvykle dražší než změna výkresu. Dodavatel, který může ukázat svou páskovou a datovou logiku ve fázi nabídky, je snazší porovnat než ten, který pouze posílá cenu.
Kde se příklady seskupují podle rodiny součástí
Priority DFM se mění podle produktové řady. V automobilovém průmyslu a práci s elektromobily jsou dominantními otázkami tvarování oken, jakost materiálu a opakovatelnost rozměrů. V elektronice a spotřebičích často dominují viditelné povrchy, tolerance malých prvků a montáž. V průmyslových zařízeních může být důležitější než kosmetická třída tuhost krytu, vibrace a servisní přístup.
Automobilové a EV ražení: 52 %
Elektronika a spotřebiče: 28 %
Průmyslová zařízení: 20 %
Koláč je ilustrativní mix recenzí založený na rodinách dílů popsaných v katalogu dodavatele lisování – automobilové díly a díly pro elektromobily, díly elektroniky a zařízení a práce s průmyslovými zařízeními. Nejedná se o údaje o podílu na trhu. Praktické použití spočívá v rozhodnutí, který kontrolní seznam DFM by měl vést přezkum: tvarovatelnost a životnost nástroje pro automobilový průmysl nebo vzhled, přesnost malých funkcí a logika montáže pro elektroniku.
Praktická kontrolní sekvence a test ROI
Kontrola DFM funguje nejlépe jako sekvence, nikoli jako jedna schůzka. Cílem je odstranit drahé neznámé před vydáním kostky a poté udržet předpoklady pod kontrolou změn.
1
Definujte roční objem, jakost materiálu a skutečné funkční požadavky. Objem rozhoduje, zda je důvěryhodný progresivní, přenosový nebo jednodušší proces.
2
Před podrobnou tvarovatelností zkontrolujte rozložení pásu nebo polotovaru. Zkontrolujte sílu nosiče, pilotní strategii, odstranění odpadu a počet stanic.
3
Vyzkoušejte toleranční zásobník a schéma základny. Udržujte popisky, které chrání padnutí a funkci; odstraňte ty, které pouze přidávají měření.
4
Vytvořte prototyp nebo první vzorek, který otestuje rizikové funkce, nikoli jen jednoduchý obrys. Změřte rozhraní ohybu, díry a sestavy.
5
Zkontrolujte rozhraní automatizace: přístup k senzoru, odstranění sluku, prostor pro údržbu nástroje a zatížení operátora. Úspory automatizace zmizí, pokud nelze matrici opravit.
6
Zmrazit schválené předpoklady a kontrolovat pozdější změny. Oprava matrice nebo úprava okraje může znovu otevřít problém s tolerancí, který již byl uzavřen.
Pokud jde o návratnost investic, porovnejte změnu návrhu s náklady, kterým se vyhne, nikoli se samotnou cenou součásti. Příklad: Revize výkresu a rozvržení za 1 200 USD se vyhne přepracování matrice za 8 000 USD a dvoutýdenní zkušební verzi. To je 6,7× návratnost před úsporami šrotu a je snazší ji obhájit než vágní tvrzení o „lepší kvalitě“. Pokud změna designu stojí více, než je očekávaná úspora nástrojů nebo uvedení na trh, není to pro tento objem výhra DFM – jde o jiné rozhodnutí o produktu.
Poznámky k údržbě, ověřování a souladu, které chrání úspory
Úspory DFM mohou být po spuštění ztraceny, pokud jsou údržba a ověřování považovány za papírování. Užitečná kontrola dodavatele spojuje změnu výkresu s plánem kontroly, plánem údržby matrice a procesem kontroly změn.
- Plánujte údržbu lisovacích nástrojů s ohledem na vlastnosti, které řídí kvalitu: tvarovací rádiusy, ořezové hrany, vodítka a povrchy vaček. Povlak nebo vložka může chránit oblast s vysokým opotřebením, ale měla by být zvolena pro materiál a objem, nikoli jako výchozí upgrade.
- U programů pro automobily a elektromobily připojte výstupy DFM k PPAP, ISIR, plánům řízení, MSA a studiím schopností, kde je to možné. Změna tolerance, která není zohledněna v plánu rozchodu, představuje riziko spuštění, nikoli úsporu.
- U elektroniky a spotřebičů potvrďte materiálové certifikáty, očekávání povrchové úpravy a platné požadavky RoHS nebo REACH. Kosmetická akceptace by měla být definována hraničním vzorkem nebo měřitelným standardem.
- Udržujte kontrolu změn pevně. Oprava matrice může posunout okraj oříznutí nebo změnit polohu před proražením; pokud není změna přezkoumána oproti původním předpokladům DFM, může se stejná vada vrátit v jiné podobě.
Nejdůvěryhodnější příklady DFM jsou proto dohledatelné: revize výkresu, změna rozložení pásu, rozhodnutí o toleranci, změna měřidla a poznámka o údržbě. Tato sledovatelnost je to, co činí cenovou nabídku srovnatelnou a spuštění je snadněji kontrolovatelné.
Praktický postup je jednoduchý: požádejte o příklady DFM, které ukazují důsledek před a po. Dodavatel, který dokáže vysvětlit, proč se díra pohnula, proč byla odstraněna stanice nebo proč byla uvolněna tolerance, je obvykle lépe připraven uvést díl, který dokáže skutečně vyrobit. Příklady nemusí být dramatické; musí být konkrétní, měřitelné a svázané s plánem nástrojů a kontrol.
Předchozí příspěvek
Design pro spolehlivost a vyrobitelnost: Marže, které přežijí výrobu
Další příspěvek
Zakázkové kovové lisované díly pro ropný průmysl: Materiály a zdroje
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
