-
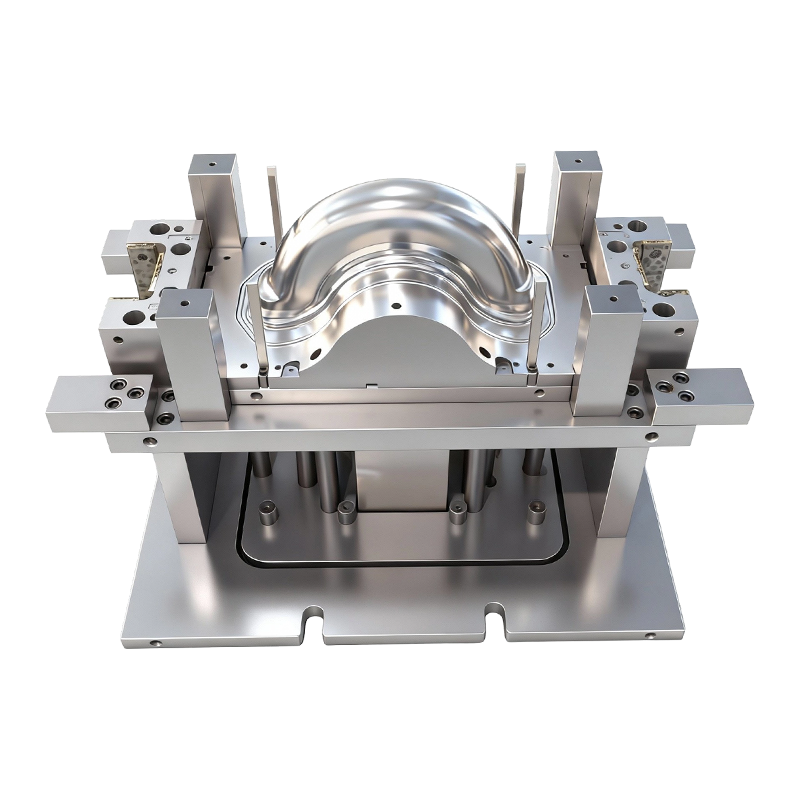
Hlubokotažná forma pro přední a zadní kola dvoukolových elektrických vozidel
Tato hlubokotažná forma pro přední a zadní kola...
-
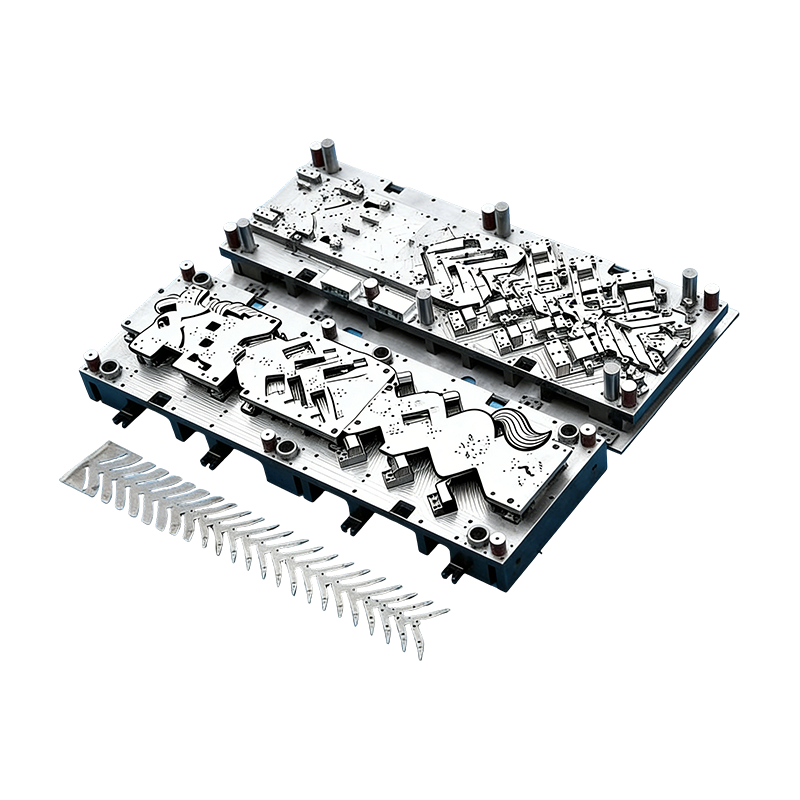
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...
-
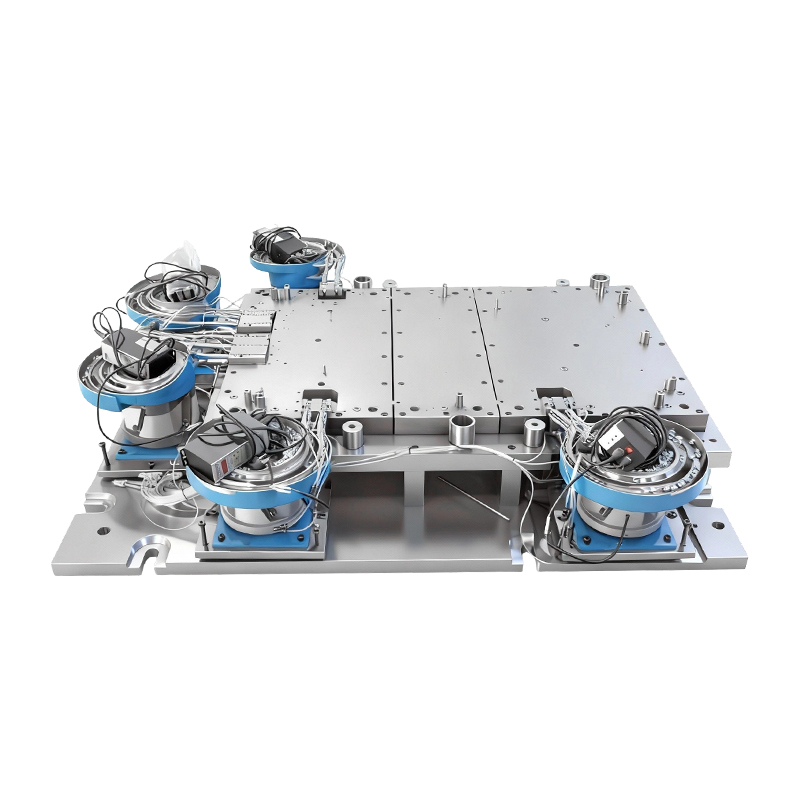
Automatická nýtovací forma pro velkou základnu počítačového stroje
Tato automatická nýtovací forma pro základnu ve...
-
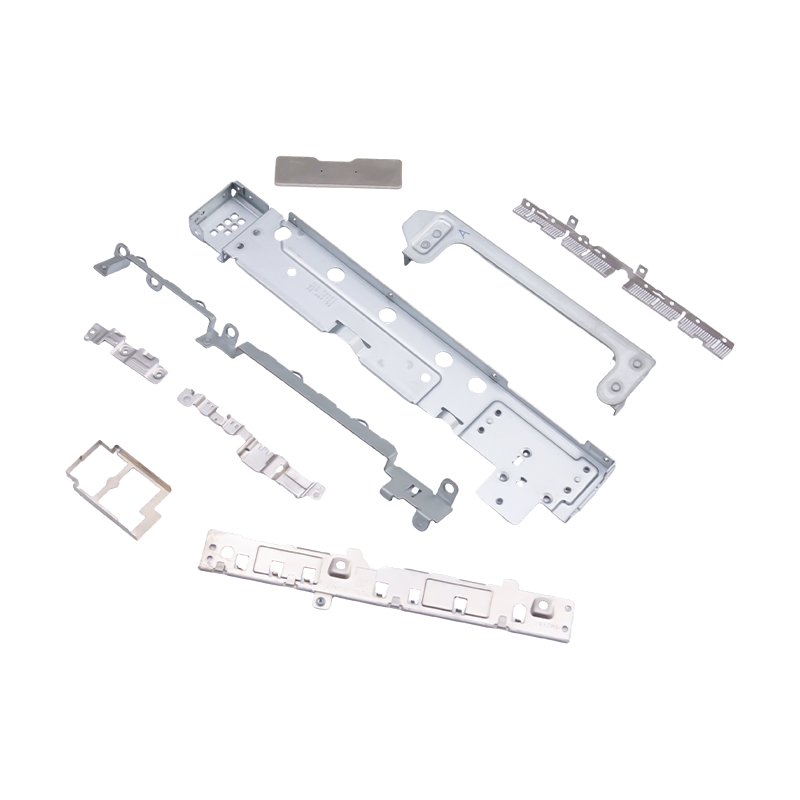
Malé lisované díly pro notebooky a mobilní telefony
Malé lisované díly pro notebooky a mobilní tele...
-
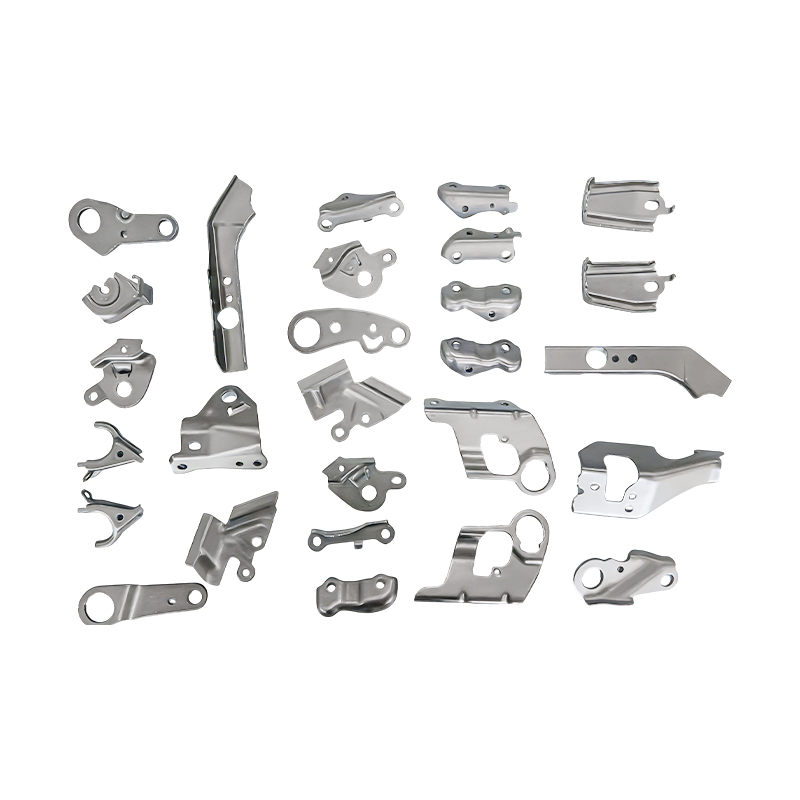
Malé automobilové díly progresivní lisovací díly
Naše díly pro progresivní lisování malých autom...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Design pro spolehlivost a vyrobitelnost: Marže, které přežijí výrobu
Design pro spolehlivost a vyrobitelnost: Marže, které přežijí výrobu
2026-11-02
1,5mm držák sedadla HC340LA prošel každou rozměrovou kontrolou na souřadnicovém měřicím stroji a stále praskal v provozu. Prasklina začala na vnitřním poloměru ohybu 0,6 mm, což existovalo proto, že výkres znovu použil obalový obal, nikoli proto, že to umožňovalo únavové zatížení. Na papíře nebylo v technické dokumentaci nic špatného. O rozdílu prostě nikdo nerozhodl.
To je praktická propast mezi dvěma disciplínami, které jsou obvykle hodnoceny dvěma různými skupinami. Design for manufacturability se ptá, zda lze součást vyrábět opakovaně uvnitř stabilního procesního okna. Design pro spolehlivost se ptá, zda funguje po celou dobu životnosti, kterou zákazník předpokládá. Na vyražených dílech jsou obě odpovědi napsány na stejném výkresu, ve stejných třech číslech.
Pracovní závěr: zacházet s maržemi spolehlivosti a výrobními maržemi jako s jednou revizní položkou, nikoli jako dvě. Geometrie ohybu, toleranční svazek a stav materiálu řídí obě vlastnosti a změna jedné posune druhou. Vyřešte je dříve, než je kostka vyříznuta a program dostane obojí zdarma. Poté je vyrovnejte a nástroj je zaplacen dvakrát.
Kde DFM a DFR sdílejí stejné páky
Čtyři proměnné rozhodují o většině výsledků s razítkem. Žádný z nich není nový nápad; co v praxi selhává, je sekvenování, protože připomínky nástrojů a komentáře spolehlivosti přistávají na výkrese v různých časech.
Tvarovací geometrie
Vnitřní poloměr menší než 1x tloušťka plechu soustřeďuje napětí na vnější vlákno; pod 0,5x se jedná o trhlinu čekající na svůj první únavový cyklus. U mikroslitin držte 1,5x tloušťku nebo tvar a uvolněte pnutí. Udržujte vzdálenost mezi dírou a ohybem na 2t R, aby se díra neroztáhla do oválu, který později selže zalisováním.
Zásobník tolerance
Plus nebo mínus 0,05 mm na prvku vzdáleném 300 mm od počátku, uvnitř čtyřpolohové progresivní matrice, je příslib, který proces nemůže dodržet. Vyrovnejte toleranci s opotřebením nástroje, rozptylem tloušťky cívky a vychýlením lisu a poté otestujte, zda sestava v nejhorším případě stále funguje. Pokud tomu tak není, oprava patří do rozhraní, nikoli do přísnějšího tisku.
Materiálový stav
Rozpětí kluzu 40 MPa mezi cívkami mění zpětné odpružení, což mění konečný úhel, což mění kontaktní napětí ve spoji. Specifikujte jakost a dodací podmínky, vyžádejte si certifikáty EN 10204 3.1 a udržujte konzistentní směr vláken mezi prototypem a sérií, aby test spolehlivosti ověřil díl, který skutečně odešlete.
Schopnost procesu
Charakteristika běžící na Ppk 1.0 staví zhruba jeden díl z 300 mimo limity. Na držáku vyrobeném na 200 000 kusů ročně je to údaj o spolehlivosti, nikoli o kvalitě. Nastavte Ppk 1.67 na PPAP a navrhněte prvek tak, aby jej matrice stále držela po 200 000 úderech s přídavkem na opotřebení.
Samotný koncept matrice je rozhodnutím o spolehlivosti. Progresivní nástroj přenese pás přes každou stanici jedním tahem, což odstraní variaci opětovného upnutí, ale odstraní možnost opravit stanici později, aniž byste se dotkli celé řady. Přenášecí nástroje rozprostírají stanice napříč lisy, což usnadňuje individuální nastavení za cenu větší manipulace. Recenze progresivní versus přenosové ražení brzy se obvykle určí, které tolerance jsou reálné, než se zvolí jeden rozměr.
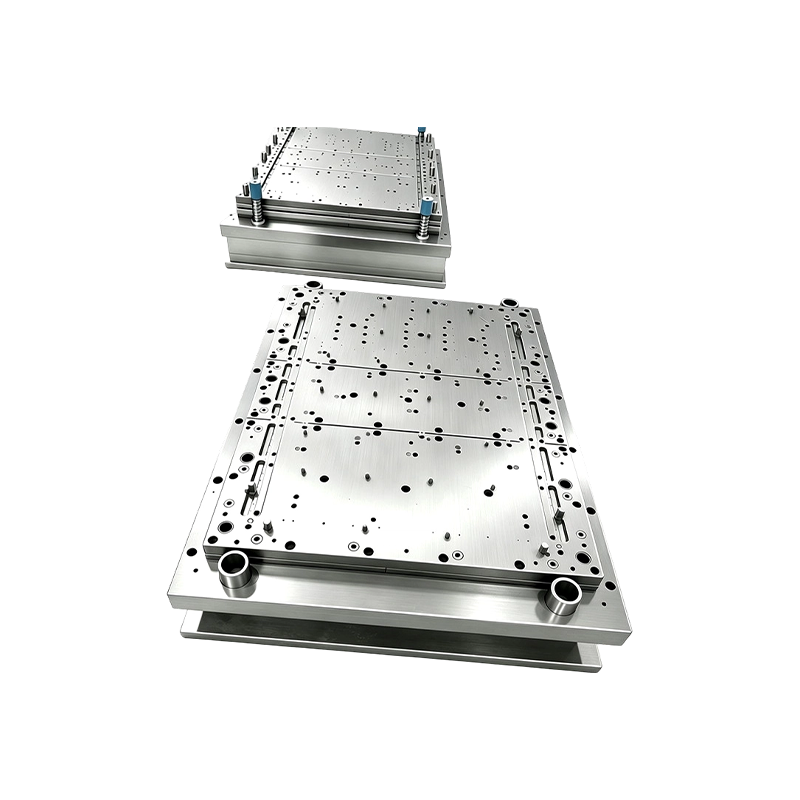
 Progresivní lisovací nástroje pro kryty automobilových motorů Zakázkové průběžné matrice pro velkoobjemové kryty automobilových motorů a malé díly, vyrobené pro přesnost, odolnost proti opotřebení a udržitelnou sériovou výrobu. Zobrazit produkt →
Srovnání DFM a DFR: různé cíle, sdílené důkazy
Ponechat tyto dva sloupce oddělené je užitečné i v rámci společné recenze, protože optimalizují různé věci a spotřebovávají různá data.
Tabulka 1: Tyto dvě disciplíny jsou ve formuláři přehledu čteny jako samostatné sloupce, ale shodují se ve stejných kritických charakteristikách.
Nákladová křivka se s ní nikdo nepopere, dokud nebudou existovat nástroje
Relativní náklady na opravu jediné vady vyraženého dílu prudce rostou a nejostřejší krok není ten, který většina týmů plánuje.
Koncept 1x
Design freeze 8x
Konstrukce matrice 45x
PPAP 120x
Pole 400x
Pětinásobný skok mezi zmrazením designu a stavbou matrice je ten, na kterém záleží, protože je to poslední bod, kde se geometrie může pohybovat, aniž by se dotkla oceli. Kompenzace odpružení, dodatky a změny ořezové linie jsou levné na obrazovce a drahé v lisu: přeřezaný lisovací blok znamená týdny lisovacího času, nový zkušební program a opětovné ověření každé charakteristiky, která se posunula. Míra spolehlivosti, kterou dosahuje PPAP, je proto výrobní náklady stejně jako náklady na inženýrství.
Tam, kde se soustředí práce se spolehlivostí lisovaných dílů
Níže uvedená alokace je plánovací pohled na to, jak se obsah vyražených částí obvykle rozděluje mezi koncové trhy, a používá se spíše k dimenzování kontrolní kapacity než k popisu naměřeného podílu na trhu.
Automobilový průmysl a elektromobily s obsahem přibližně 46 procent konstrukce, baterií a přípojnic nese největší dvojí zátěž, protože požadavky na havárie, těsnění a elektrické požadavky spočívají na stejné části.
- 46 % Automobilová a EV karoserie, baterie, přípojnice
- 24 % Skříně pro spotřební elektroniku a spotřebiče
- 18 % Průmyslová zařízení, jako jsou servopohony a kompresory
- 12 % Dvoukolové a těžké nákladní díly
Krycí desky baterie a měděné přípojnice jsou nejjasnějším případem. Požadavkem spolehlivosti je utěsnění, stabilní přechodový odpor a tepelné cyklování bez praskání; požadavkem na vyrobitelnost je hloubka tažení, síla držáku polotovaru a ovládání odpružení. Dva se táhnou v opačných směrech a součást se zlevní pouze tehdy, když jsou obě řešeny ve stejné iteraci, nikoli v sekvenci.
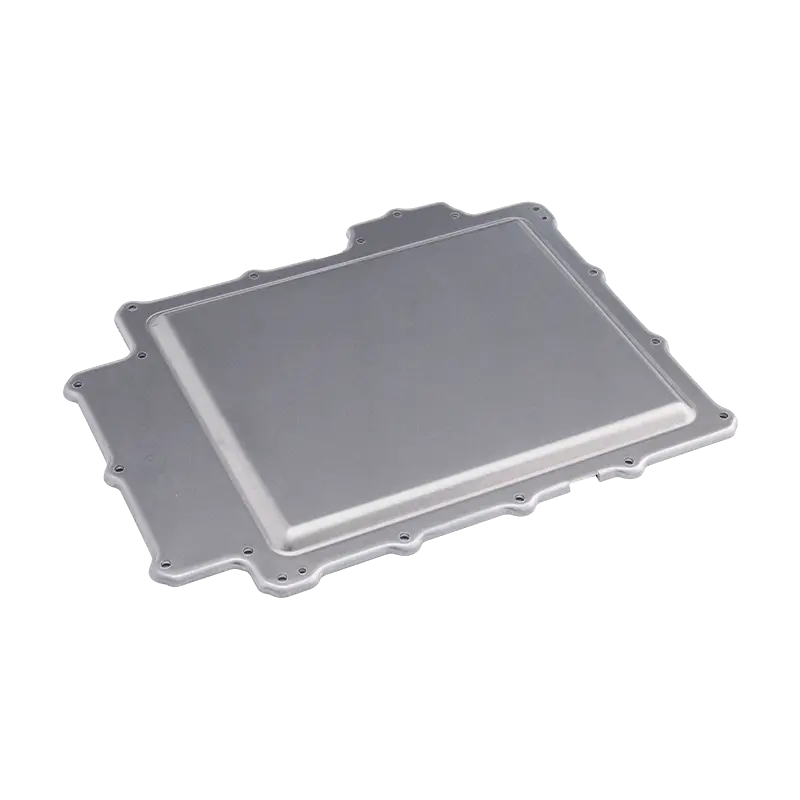 Přesné lisovací díly krytu baterie Vlastní lisované kryty krytu baterie z oceli, hliníku nebo nerezové oceli s úzkými tolerancemi a možnostmi pro otvory, příruby a ohyby. Zobrazit produkt →
Sekvence recenzí, která přežije kontakt s výrobou
Na pořadí záleží více než na důkladnosti. Těchto pět kroků funguje v daném pořadí a je těžké je později dodatečně namontovat.
Krok 1 – Definujte poruchu
Napište definici poruchy před jakoukoli tolerancí: zatížení, počet cyklů, prostředí, přijatelná míra úniku nebo odchylka odporu. Spolehlivost nelze posuzovat podle nedefinovaného kritéria.
Krok 2 - Namapujte okno
Přiřaďte součást k typu matrice, lisovací tonáži a šířce svitku, která je skutečně k dispozici, a poté označte každý prvek, který se nachází mimo okno, které se již osvědčilo v lisovací raznice a výroba lisovacích dílů .
Krok 3 – Skládejte realisticky
Vytvořte stohování s přídavkem na opotřebení a rozptylem materiálu, nikoli s nominálními hodnotami. Poté potvrďte, že sestava stále funguje v nejhorším případě, nikoli v nominálním případě.
Krok 4 – Zkontrolujte oba seznamy
Otestujte každou položku spolehlivosti podle limitu vyrobitelnosti: poloměr ohybu proti únavové životnosti, povlak proti kontaktnímu odporu, kvalita střižené hrany proti iniciaci trhlin.
Krok 5 – Zavřete kontrolní plán
Spojte intervaly údržby matrice s počtem zdvihů, sledujte schopnost kritických charakteristik a znovu ověřte obě vlastnosti po jakékoli technické změně.
Automatizace mění tento obrázek specifickým způsobem. Robotický přenos a integrované řízení linky snižují poškození při manipulaci mezi stanicemi, což napomáhá spolehlivosti, ale přidávají opakovatelnost upnutí a spolehlivost snímače jako nové proměnné, které žádný výkres nezachycuje.
 Vlastní zařízení pro automatizaci lisování a projekty na klíč Zakázkové zařízení pro automatizaci lisování nabízené jako projekty na klíč, se souvisejícím výrobním zařízením konfigurovaným podle potřeb zákazníka pro nákladově efektivní lisovací operace. Zobrazit produkt →
Údržba, dokumentace a dodržování předpisů
Marže přežijí pouze tehdy, pokud je po zahájení sériové výroby ochrání papírování.
- Udržujte revizi kontrolního plánu a procesu FMEA uzamčené na revizi výkresu; jakákoli oprava matrice, která změní formu, spustí re-PPAP a upozornění zákazníka na změnu.
- Stanovte cíle týkající se schopností explicitně: Ppk 1,67 u PPAP na kritických charakteristikách, 1,33 v sériové výrobě, s opakovatelností měřidla pod 10 procent u stejných funkcí.
- Před cenovou nabídkou dohodněte hodiny koroze podle ASTM B117, protože konečná úprava může vynutit změny geometrie, které nebyly nikdy oceněny.
- Zaznamenejte tepelná čísla materiálu proti svitkům a uchovejte vzorky šarží, s podporou certifikátů EN 10204 3.1.
- Naplánujte údržbu matrice na zdvihy spíše než na kalendářní dny a navrhněte přídavek na opotřebení razníků a bloků matrice, aby první oprava neposunula nominální hodnotu.
- Dodržujte požadavky trhu odděleně od inženýrství: prohlášení RoHS a REACH pro elektronické výlisky, zprávy o rozměrech pro automobilový průmysl a proces dokumentovaných odchylek, takže dočasná koncese se nikdy nestane trvalým výkresem.
Spolehlivost a vyrobitelnost nejsou dva paralelně běžící projekty. Jedná se o jednu sadu rozhodnutí o rozpětí vyjádřených v poloměrech ohybu, tolerančních svazcích a materiálových podmínkách a jsou nejlevnější v okamžiku, kdy je výkres stále měkký. Díl, který nelze spolehlivě tvarovat, nebude spolehlivý ani v terénu; jednoduše selže později, za vyšší cenu.
Předchozí příspěvek
Žádný předchozí článek
Další příspěvek
Příklady designu pro vyrobitelnost, které mění nabídky lisování kovů
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
