-
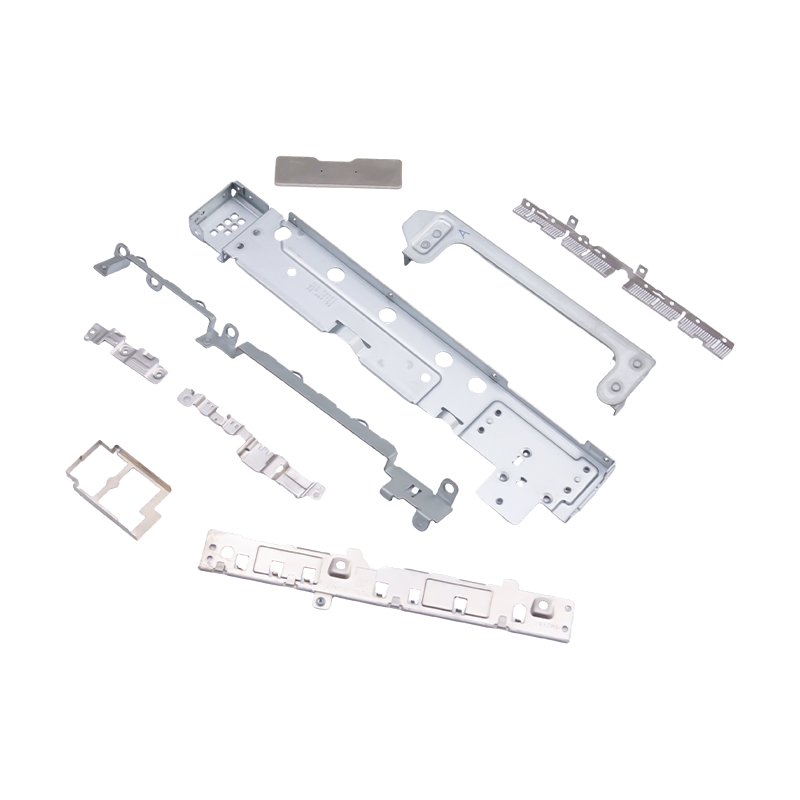
Malé lisované díly pro notebooky a mobilní telefony
Malé lisované díly pro notebooky a mobilní tele...
-
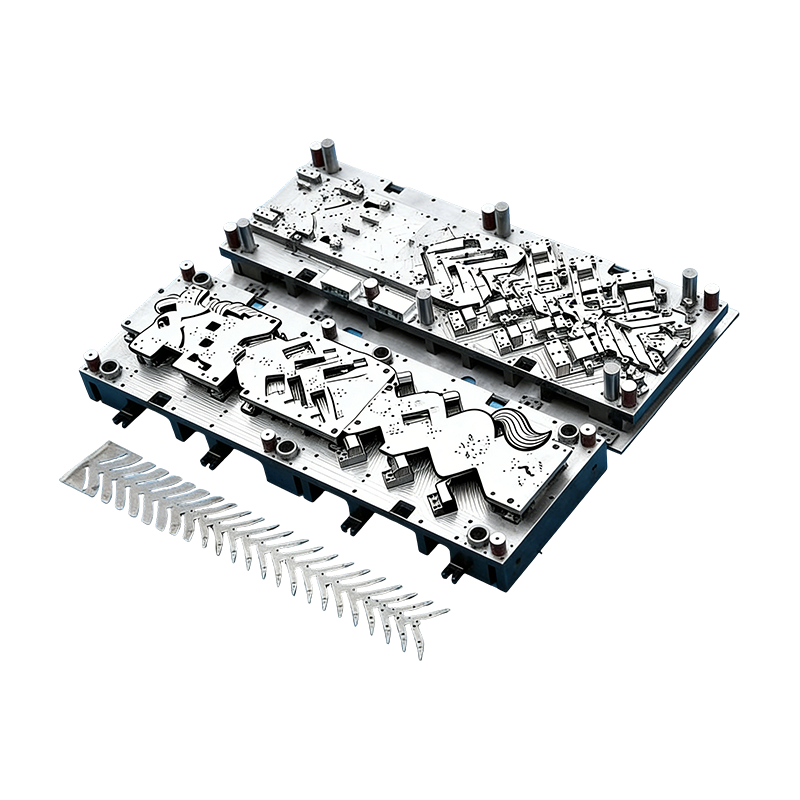
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...
-
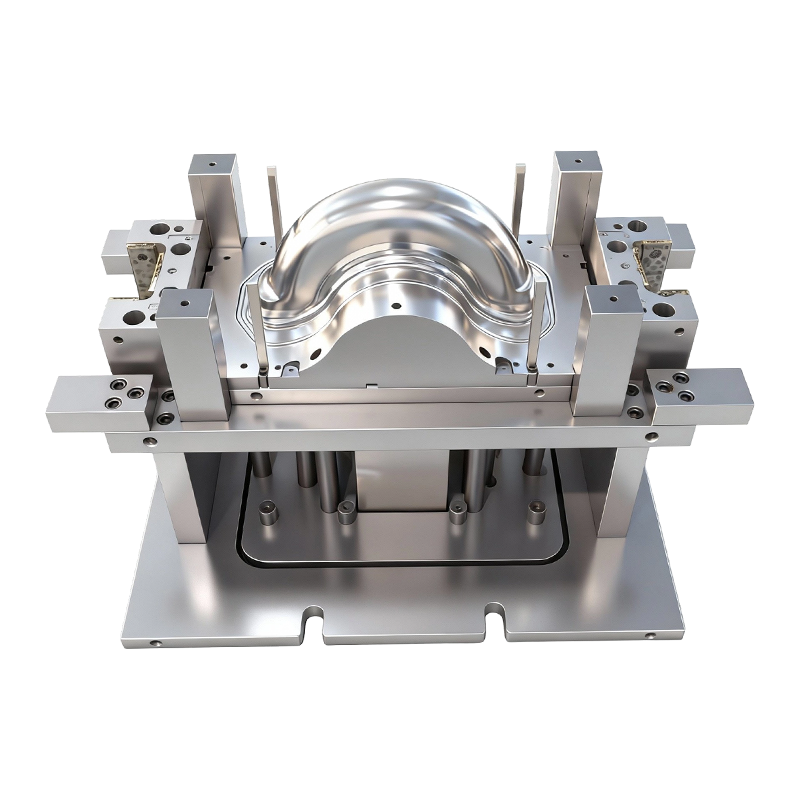
Hlubokotažná forma pro přední a zadní kola dvoukolových elektrických vozidel
Tato hlubokotažná forma pro přední a zadní kola...
-
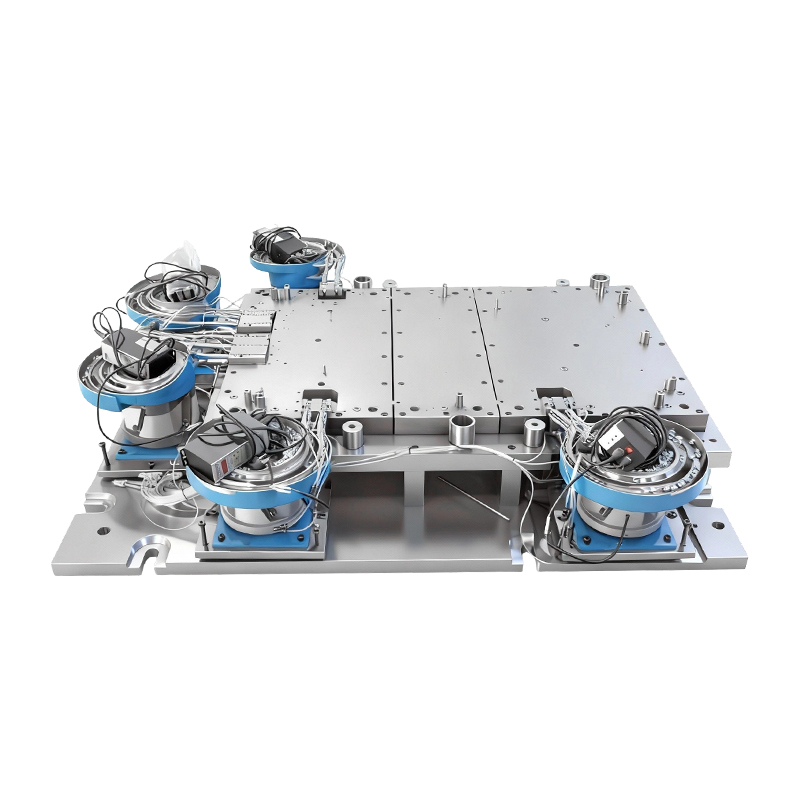
Automatická nýtovací forma pro velkou základnu počítačového stroje
Tato automatická nýtovací forma pro základnu ve...
-
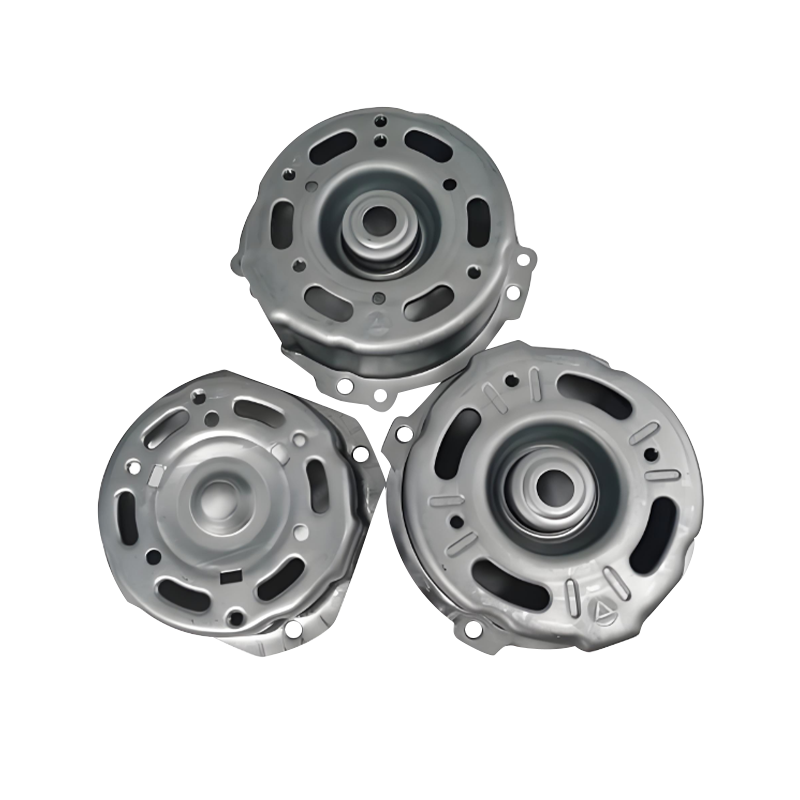
Lisovací díly skříně motoru automobilu
Lisovací díly skříní automobilového motoru jsou...
-
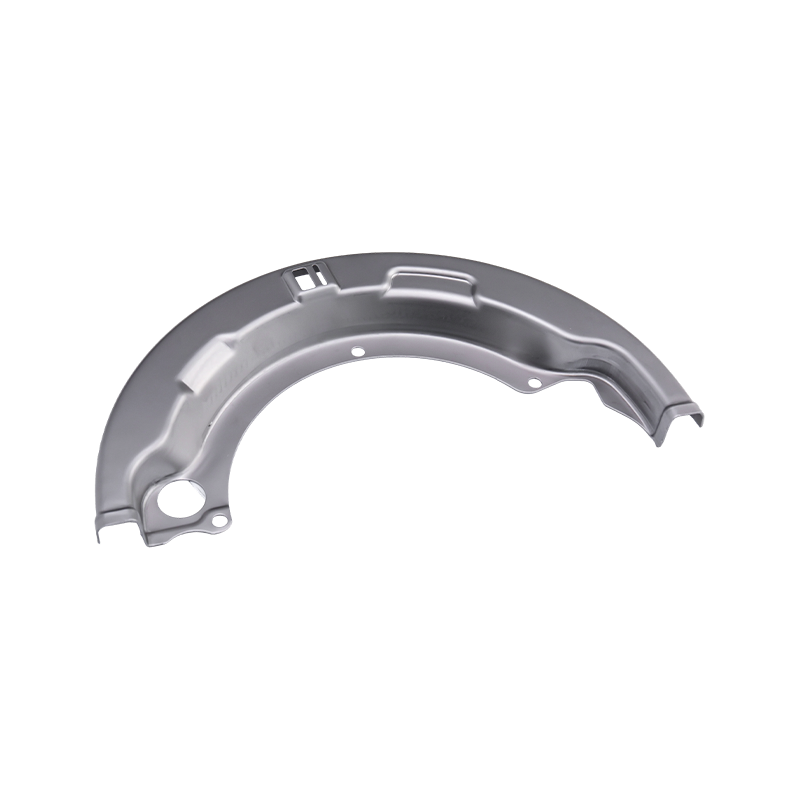
Lisovací díly pro těžký nákladní automobil
Naše lisovací díly pro těžká nákladní vozidla j...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Průvodce těžkým lisováním: Tolerance, tonáž, design matrice a výběr nástrojů
Průvodce těžkým lisováním: Tolerance, tonáž, design matrice a výběr nástrojů
2026-10-13
Silné ražení: Když jsou 2 mm již příliš tenké
Nákupčí technik se jednou zeptal, proč je 6mm držák nabízen za tři různé ceny během 48 hodin. Důvodem nebyla práce ani režie. Byla to tonáž. Těžké lisování – tváření plechů obvykle tlustších než 4 mm – mění každý výpočet: kapacitu lisu, materiál matrice, mazání a dokonce i způsob kontroly hotového dílu. Pokud zacházíte s 6 mm součástí jako s 1,5 mm elektronickým krytem, buď zlomíte matrici, nebo zaplatíte za lis, který nepotřebujete.
Rychlý závěr: Pro těžké lisování se požadavek na tonáž mění zhruba se čtvercovou tloušťkou, nikoli lineárně. 6mm díl z nízkouhlíkové oceli může potřebovat 2,5 až 3násobek síly než díl 3mm se stejným obvodem. Před cenovou nabídkou vždy ověřte zdvih lisu, velikost lůžka a kapacitu polštáře.
Praktický práh není pevně daný. Některé obchody nazývají 3 mm těžký; ostatní začínají na 6 mm. Důležité je, zda váš stávající lis 80T až 400T dokáže udržet požadovanou sílu v celém zdvihu bez vychýlení rámu. Při těžkém lisování se průhyb projevuje jako nerovnoměrná tloušťka, popraskané poloměry a krátká životnost matrice.
Základní principy: Co se změní, když měřidlo stoupne
Těžké ražení není jen „větší síla“. Je to jiná sada omezení. O tom, zda je díl vyrobitelný, opakovatelný a ziskový, rozhodují následující čtyři faktory.
Tonáž a zdvih
Lis 400T se zdvihem 24 palců není totéž jako lis 400T se zdvihem 10 palců. Těžké díly často vyžadují hlubší tažení než tenké díly. Pokud je zdvih příliš krátký, nemůžete součást vyčistit ani nastavit polštář. Vždy se přizpůsobte křivce lisu, nejen maximální tonáži.
Materiál matrice a vůle
U 6 mm měkké oceli je vůle v matrici obvykle 8 % až 12 % tloušťky na stranu. Příliš malá vůle způsobuje zadření a zlomení razníku; příliš mnoho vytváří silné otřepy a špatnou kvalitu hran. D2 a SKD11 zůstávají běžné, ale pro vysokopevnostní oceli nad 780 MPa se oceli práškové metalurgie nebo karbidové břitové destičky stávají nákladově efektivními.
Odpružení
Tlustý kov pruží více v absolutních hodnotách. Díl 6 mm s ohybem 90 stupňů se může po uvolnění vrátit o 2 až 3 stupně. Raznice musí být příliš ohnutá nebo proces musí zahrnovat razicí stanici. To je důvod, proč těžké raznice často stojí o 20 % až 40 % více než tenkorozměrné raznice podobné velikosti.
Materiálová konzistence
Kolísání tloušťky plus nebo mínus 0,2 mm je zanedbatelné u měřidla 1 mm. Při 8 mm změní potřebnou sílu o 5 % i více. Bez vstupní kontroly a konzistentních zdrojů cívek se váš lis náhodně přetíží. Těžké ražení vyžaduje sledovatelnost materiálu na úrovni šarže.
Posouvá se také volba mezi progresivními a transferovými matricemi. U těžkých dílů často vítězí přenášecí raznice, protože přemísťují součást mezi stanicemi, aniž by ji protahovaly pásem. Podrobné srovnání si můžete přečíst v tomto článku na progresivní versus transferové lisování kovů .
Porovnání tonáže: Přizpůsobení lisu k dílu
Níže uvedená tabulka používá zjednodušený smykový vzorec pro nízkouhlíkovou ocel (pevnost ve smyku 300 MPa). Skutečná tonáž závisí na konstrukci matrice, jakosti materiálu a nastavení polštáře. Použijte to jako filtr prvního průchodu, nikoli jako konečnou nabídku.
Všimněte si skoku ze 400T na 600T. Mnoho obchodů dokáže zpracovat díly o průměru 4 až 8 mm, ale musí outsourcovat díly nad 8 mm. V této propasti se objevuje riziko dodání a plížení nákladů.
Skrytá metrika: Vynucená poptávka podle tloušťky
Kupující často porovnávají cenu za kilogram. Lepší skrytá metrika je požadavek na sílu na milimetr tloušťky. Níže uvedená tabulka ukazuje relativní tonáž pro stejnou geometrii součásti, jak tloušťka narůstá z 3 mm na 12 mm. Tyče jsou normalizovány na 3 mm = 100.
Při 12 mm překračuje index síly 1400 % základní linie 3 mm, protože smyková plocha roste lineárně, zatímco tloušťka také zvyšuje požadovaný tlak pro čisté stříhání. To je důvod, proč malá rozměrová změna může vytlačit díl z lisu 200T na lis 600T.
Rozdělení průmyslových aplikací pro těžké ražení
Velká poptávka po lisování není rovnoměrně rozložena. Na základě typických projektových mixů v kovoobráběcích dílnách sloužících zákazníkům strojů a vozidel se trh rozděluje zhruba následovně.
Automobily a nová energetická vozidla – 45 %
Těžká nákladní vozidla a stavební stroje – 25 %
Spotřebiče a elektronika – 20 %
Průmyslová zařízení – 10 %
Automobilové díly dominují, protože kryty baterií, kryty motorů, rámy sedadel a měděné přípojnice všechny používají materiál o tloušťce 4 až 10 mm. Výlisky pro těžká nákladní vozidla, jako jsou rámové držáky a závěsy, vyžadují ještě vyšší tonáž a často 12 mm nebo silnější materiál.
 Lisovací díly pro těžká nákladní vozidla pro užitková vozidla Přesné komponenty z vysokopevnostní oceli včetně rámových konzol a závěsných desek, navržené pro nosnost, odolnost proti vibracím a dlouhou životnost. Zobrazit produkt →
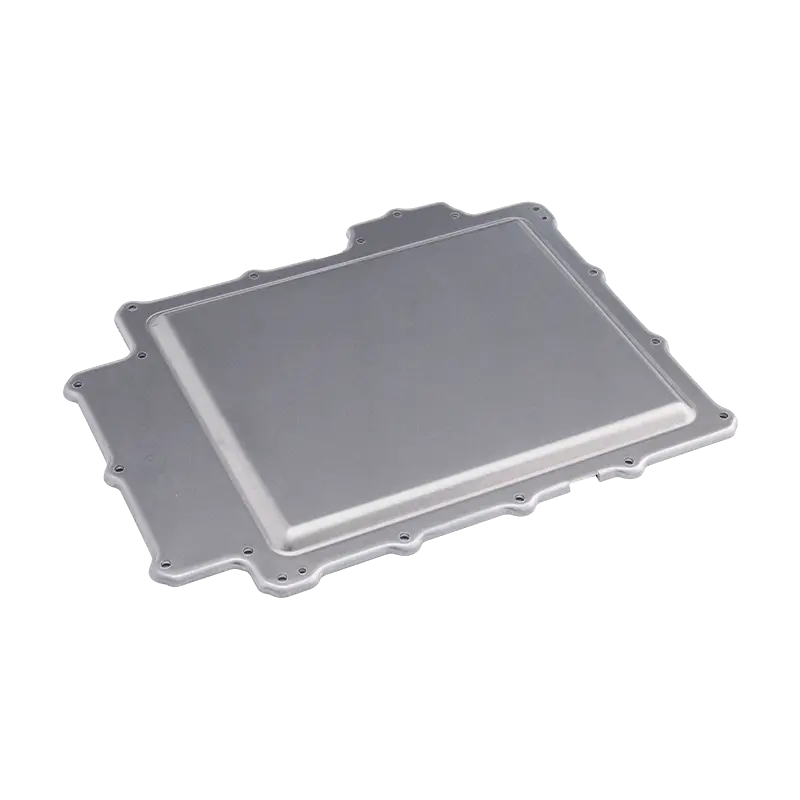 Lisovací díly krytu baterie pro automobilové a skladovací systémy Kryty z oceli, hliníku nebo nerezové oceli válcované za studena s úzkými tolerancemi, které pomáhají chránit jádra baterie před prachem, vlhkostí a nárazy. Zobrazit produkt →
U nových energetických vozidel musí lisovací díly krytu baterie vyvažovat hmotnost, těsnění a bezpečnost při nárazu. To obvykle znamená vysokopevnostní ocel nebo slitiny hliníku s úzkou tolerancí rovinnosti. U elektromotorů mají lisovací díly pouzdra podobné požadavky, ale přidávají požadavky na magnetické stínění a soustřednost.
Lisovací díly skříně motoru automobilu Vysokopevnostní ocelové nebo hliníkové kryty se strukturami pro odvod tepla a standardizovanými rozhraními, které podporují ochranu motoru, efektivitu montáže a odolnost. Zobrazit produkt → Průvodce výběrem: Pět kroků, než se zavážete
Použijte tuto sekvenci ke snížení rizika nákupu špatného lisu, matrice nebo dodavatele.
Krok 1: Vypočítejte skutečnou tonáž
Použijte vzorec pro smyk: obvod × tloušťka × pevnost ve smyku / 1000. Přidejte 20% bezpečnost pro rázové zatížení a 10% pro návrat polštáře. Nespoléhejte se pouze na nominální hodnocení tisku.
Krok 2: Ověřte Bed and Stroke
Zkontrolujte, zda matrice zapadá do lože a zda zdvih vyčistí součást. Lůžko o rozměrech 312 x 84 palců je běžné u velkých lisů, ale vaše matrice může potřebovat T-drážky na určitých pozicích.
Krok 3: Potvrďte jakost materiálu
Vysokopevnostní ocel nad 780 MPa může vyžadovat o 30 % větší sílu než měkká ocel. Před výrobou si vyžádejte certifikáty frézy a ověřte toleranci tloušťky.
Krok 4: Audit údržby matrice
Těžké raznice se rychleji opotřebovávají. Požádejte dodavatele o interval preventivní údržby, zásoby náhradních razníků a záznam životnosti matrice ve zdvihech.
Krok 5: Plán pro automatizaci
Těžké díly je obtížné podávat ručně. Přenášecí systémy, roboty nebo podavače svitků musí být specifikovány společně s matricí, aby se předešlo pozdějším přepracováním.
Údržba a dodržování předpisů pro těžké ražení
Silné lisování zesiluje opotřebení, hluk a bezpečnostní riziko. Plán údržby, který funguje pro tenkorozchodné tratě, zde selže.
- Kontrolujte vůle matrice každých 5 000 až 10 000 zdvihů pro 6 mm a více. Opotřebení se zrychluje po prvních 20 % životnosti matrice.
- Čtvrtletně sledujte průhyb rámu lisu. Prohnutí 0,2 mm přes lože může zdvojnásobit výšku otřepů na hranách.
- Používejte mazání přísadami pro extrémní tlaky. Standardní tenkovrstvá maziva se pod vysokým kontaktním tlakem rozpadají.
- Dodržujte místní bezpečnostní normy pro vysokotonážní lisy. Samotné světelné závory nemusí zastavit beran 400T v bezpečné vzdálenosti.
- Uchovávejte záznamy o sledovatelnosti materiálu po dobu nejméně tří let. Pokud má dávka silné oceli nekonzistentní výtěžnost, musíte postižené díly rychle izolovat.
Schopnost nabízet matrice, součástky a automatizaci z jednoho zdroje pro dodavatele snižuje problém předávání údržby. Když jsou výrobce matrice a lisovník stejný tým, úpravy vůle a náhradní díly dorazí bez osočování.
Poznámka k ROI: Tam, kde unikají rozpočty s těžkými kolky
Největší skrytý náklad při těžkém ražení není hodinová sazba lisu. Je to šrot ze zkoušek odpružení a zemřít. Díl o průměru 6 mm, který neprojde kontrolou rozměrů při 5 000 zdvihech, může před opravou matrice vyplýtvat 8 až 12 tun oceli. Disciplinovaný zkušební plán se vzorky s přírůstkovou tloušťkou stojí méně než jeden týden výrobního odpadu.
Když hodnotíte nabídku, zeptejte se na předpokládanou pevnost ve smyku, vůli matrice a metodu kompenzace odpružení. Pokud dodavatel nemůže odpovědět, cena je pravděpodobně založena na zvyklostech tenkého rozchodu. To je okamžik, kdy se projdete po podlaze a zkontrolujete křivku tisku.
Předchozí příspěvek
Zakázkové kovové lisované díly pro ropný průmysl: Materiály a zdroje
Další příspěvek
Progresivní lisování dílů pro automobily: raznice, tolerance, náklady a průvodce objemem
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
