-
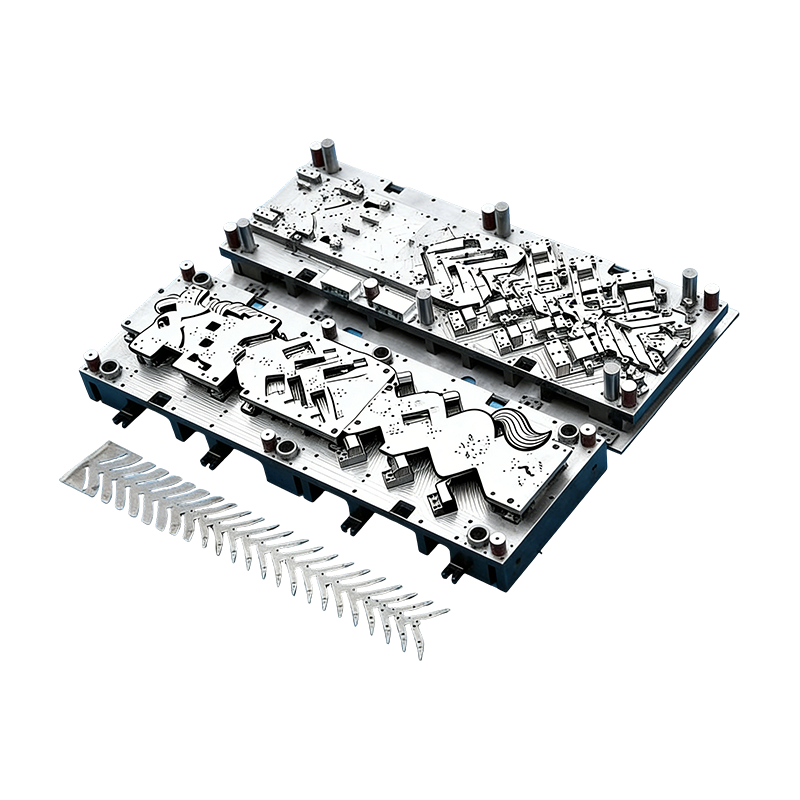
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...
-
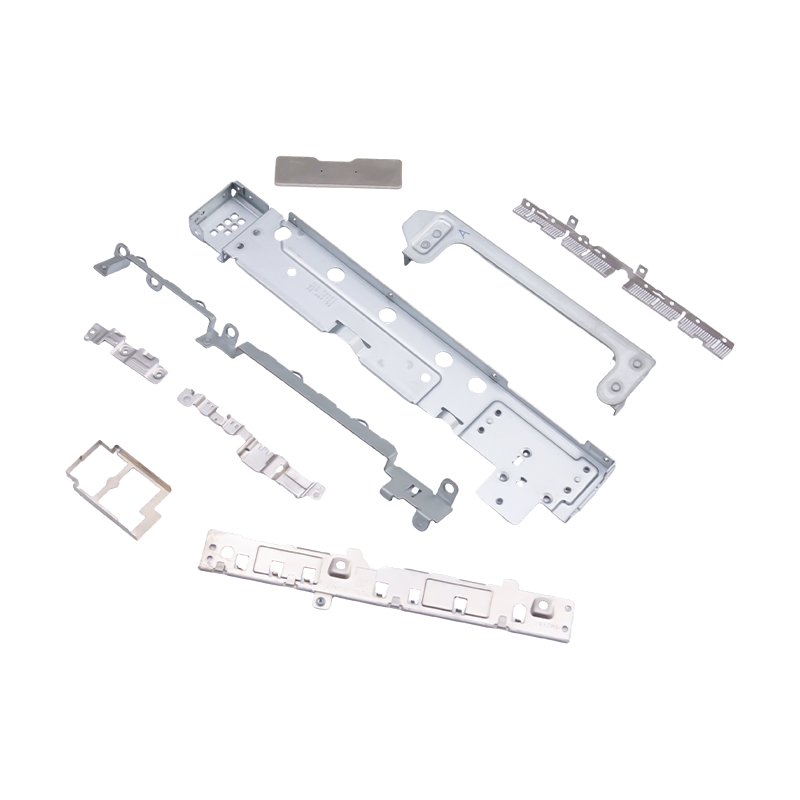
Malé lisované díly pro notebooky a mobilní telefony
Malé lisované díly pro notebooky a mobilní tele...
-
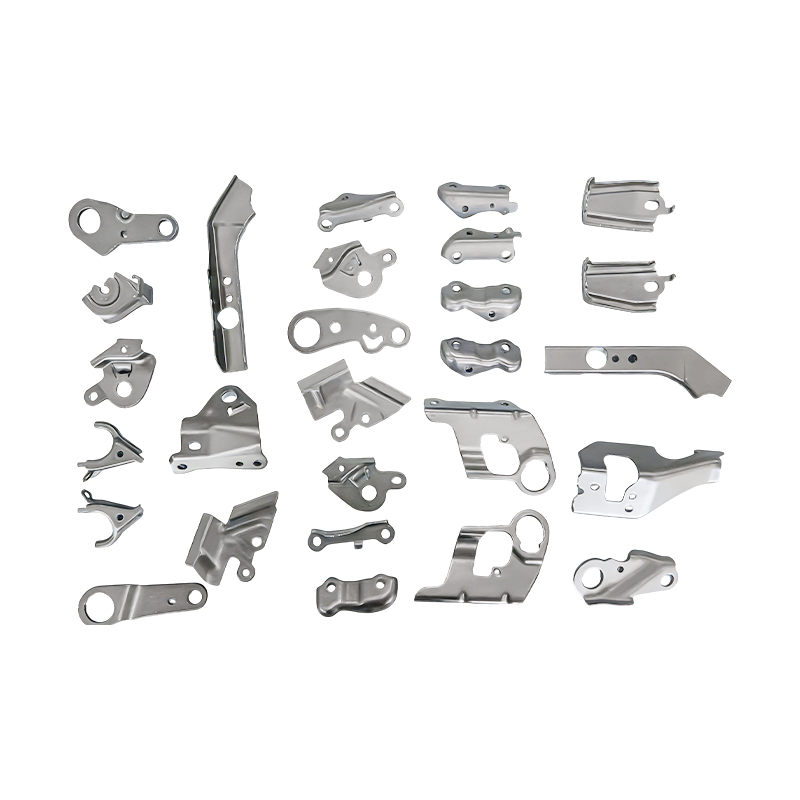
Malé automobilové díly progresivní lisovací díly
Naše díly pro progresivní lisování malých autom...
-
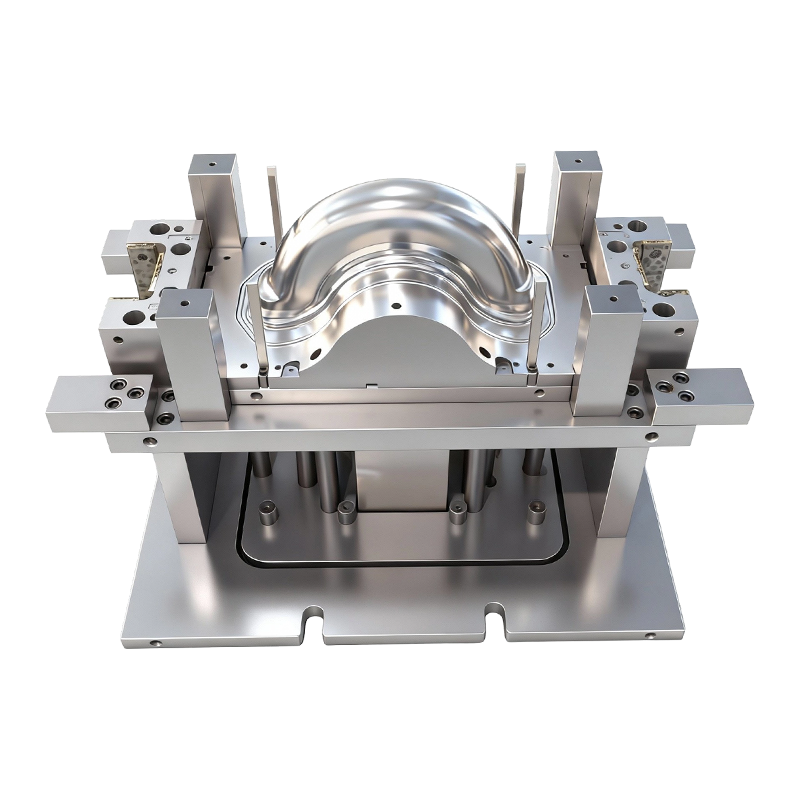
Hlubokotažná forma pro přední a zadní kola dvoukolových elektrických vozidel
Tato hlubokotažná forma pro přední a zadní kola...
-
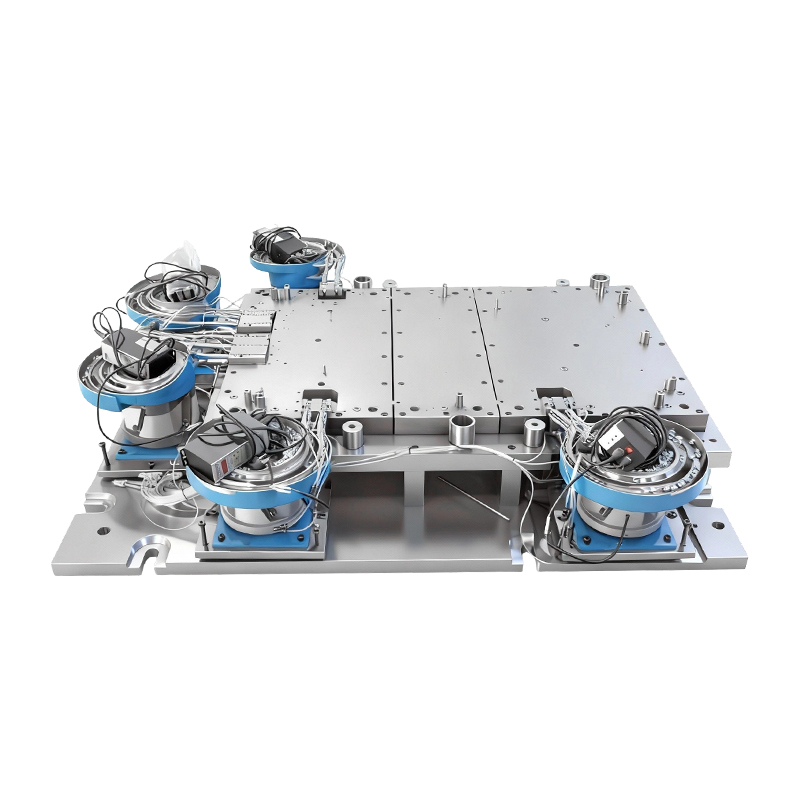
Automatická nýtovací forma pro velkou základnu počítačového stroje
Tato automatická nýtovací forma pro základnu ve...
-
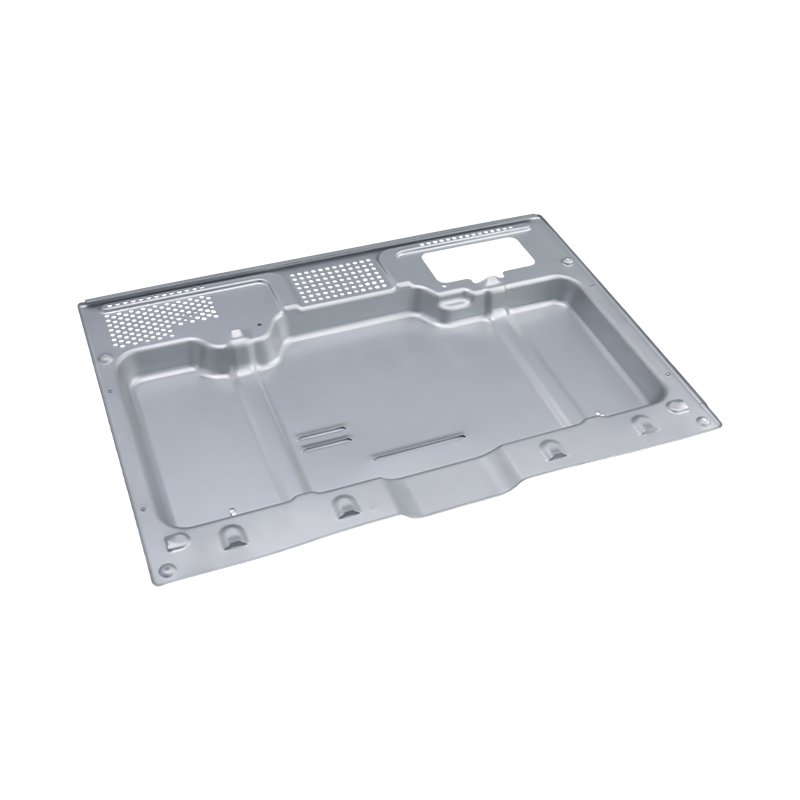
Špičkové díly pro lisování pecí
Naše špičkové díly pro lisování pecí jsou preci...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Progresivní lisování dílů pro automobily: raznice, tolerance, náklady a průvodce objemem
Progresivní lisování dílů pro automobily: raznice, tolerance, náklady a průvodce objemem
2026-10-08
Vezměte 1,8 mm HSLA 340 držák sedadla. Spusťte jej na progresivní matrici se 14 stanicemi napájenou z cívky a cena za kus se obvykle pohybuje kolem 40 procent toho, co by nabila manuální buňka šesti jednočinných lisů. Progresivní linie drží pozici otvoru uvnitř ±0,08 mm po celé směně s jedním operátorem nakládajícím cívky. Ruční buňka potřebuje čtyři lidi na podávání polotovarů a na třetí směně stále vybočuje z tolerance. Tato mezera je celým argumentem pro progresivní lisování automobilových dílů – a platí pouze tehdy, když jsou objem, rozložení pásu a nástrojová ocel od začátku správně specifikovány.
Krátká odpověď pro většinu automobilových programů:
- Progresivní ražení se stává nejlevnější cestou, jakmile se roční objem uvolní zhruba 150 000 až 200 000 kusů pro díl třídy držáků, a mnohem nižší, když několik čísel dílů sdílí jeden pás.
- Využití materiálu – nikoli rychlost lisu – je největší pákou pro jednotlivé náklady. Snížení šířky pásu o tři procenta obvykle překonává desetiprocentní zkrácení doby cyklu celkových nákladů na díl.
- Tolerance se hromadí napříč stanicemi, takže poloha díry, úhel ohybu a rovinnost musí být přiřazeny konkrétním stanicím spíše než samotnému hotovému výkresu.
- Zápustky, lisované díly a automatizace podávání by měly být navrženy jako jeden systém. Rozdělte je mezi tři dodavatele a hromada tolerance je obvykle první obětí.
Kde progresivní ražení poráží alternativy
Progresivní matrice provádí každou operaci – děrování, tahání, ořezávání, tvarování, obrubování a oddělování – v rámci jediného zdvihu lisu, přičemž pás se posune o jedno stoupání na zdvih. Díl nikdy mezi operacemi nemanipuluje člověk, od toho se odvíjí jak přesnost, tak úspora práce. Ekonomika se mění v závislosti na třech proměnných: objemu, tloušťce materiálu a počtu stanic, které geometrie skutečně vyžaduje.
Tenkorozměrné díly pod 3 mm s vysokým ročním objemem jsou klasickými progresivními kandidáty. Těžší sekce nad 6 mm nebo díly s hlubokým tažením, které vyžadují několik přetahovacích stanic, místo toho často upřednostňují hluboké tažení nebo přenášecí raznice – náklady na nástroje pro progresivní raznici s 20 stanicemi na 5 mm podlahovém členu je těžké ospravedlnit proti čtyřskluzové přenosové lince.
Rozložení pásu
Rozteč, šířka pásu a konstrukce nosiče rozhodují o využití materiálu před řezáním jedné stanice. Redukce pásu o 2 mm přes 300 mm cívku má větší hodnotu než většina modernizací lisu.
Počet stanic
Každá přidaná stanice zvyšuje náklady na lisování, zatížení údržby a tonáž lisu. Nečinné stanice jsou někdy záměrně rezervovány pro budoucí revizi – levné zajištění proti změně designu.
Tonážní okno
Řezná síla vrcholí v okamžiku střihu. Forma, která se vejde do lisu 250 T na papír, ji může prorazit na tvrdém pruhu, takže tonážní rozpětí 20 až 30 procent je běžnou praxí.
Třída nástrojové oceli
Povlakovaný karbid nebo ocel práškovou metalurgií na děrovacích stanicích prodlužuje intervaly přebroušení na pásech s vysokou pevností, ale pouze tehdy, když jsou patka matrice a vodicí sloupky dostatečně tuhé, aby odpovídaly.
Co se vlastně děje uvnitř progresivní matrice
Sekvence stanic nese inženýrství. Typický automobilový progresivní nástroj se otevírá vodicím otvorem a zářezovou stanicí, přechází do prvního tažení nebo formy, přidává ořezávání a propichování, jak materiál ztvrdne, a poté končí obrubováním, opětovným narážením a dělicím řezem, který ponechá díl na nosiči až do posledního úderu.
O tom, zda si nástroj po šesti měsících výroby udrží toleranci, rozhodují tři detaily. Pilotní kolíky musí zapadnout před jakoukoli řezací stanicí, aby se zajistila poloha pásu. Stírací deska musí během tažení držet proužek naplocho, jinak se panel nerovnoměrně odpruží. A šrot musí vystupovat dolů skrz skluzy, aniž by se kdy znovu dostal do dráhy pásu – vracející se slimák je jedinou nejčastější příčinou katastrofálního poškození matrice.
U pokročilých vysokopevnostních ocelí je kompenzace zpětného odpružení zabudována do tvarovacích stanic, nikoli později korigována. Výrobci zápustek obvykle přehnou přírubu o vypočítaný úhel a poté ji znovu narazí, protože pásek 590 MPa nebo 780 MPa sám o sobě neudrží jmenovitý úhel. Rozdíl mezi progresivním a transferovým lisováním kovů spočívá v tom, jak je díl přepravován mezi těmito stanicemi – jedna spoléhá na nosič pásu, druhá na přenosový mechanismus – a tato volba mění náklady na nástroje, dobu cyklu a toleranci, kterou můžete reálně slíbit.
Progresivní vs přenos vs manuální: srovnání vedle sebe
Níže uvedená tabulka porovnává tři cesty pro středně velký automobilový konstrukční držák s přibližně 200 000 kusy za rok. Čísla jsou typické plánovací hodnoty používané pro srovnání dodavatelů, nikoli nabídky.
Kritérium
Progresivní kostka
Přenosová kostka
Manuální / jednočinné
Investice do nástrojů
Vysoká
Střední
Nízká
Cena za kus 200 kč/rok
Nízkáest
střední
Vysokáest
Dosažitelná pozice otvoru
±0,05 až ±0,10 mm
±0,10 až ±0,20 mm
±0,25 mm a driftování
Doba přechodu
2 až 6 hodin
1 až 3 hodiny
20 až 45 minut
Operátoři za směnu
1
2
4 až 6
Nejlépe padnoucí objemový pásek
150k a více
50k až 150k
Pod 50k
 Progresivní formy pro automobilové skříně motorů a malé díly Vysoká-volume progressive stamping mold for automotive motor housings, suited to precision production where part complexity and annual volume justify progressive tooling. Zobrazit produkt →
Všimněte si, kde je umístěn crossover. Pod zhruba 50 000 kusy ročně dominuje amortizace nástrojů a ruční cesta stále vítězí na celkových nákladech. Mezi 50 000 a 150 000 odpověď závisí na složitosti dílu a na tom, zda druhé číslo dílu může sdílet stejný pás – tato možnost sdíleného pásu je často tím, co se progresivnímu nástroji vrátí do osmnácti měsíců.
Tři skryté metriky, které rozhodují o ziskovosti
Nabídky obvykle uvádějí cenu za kus a náklady na nástroje. Zřídka ukazují využití materiálu, celkovou efektivitu zařízení nebo zmetkovitost poté, co byl nástroj dvakrát přebroušen. Tato tři čísla se mezi dvěma dodavateli často liší o více než nabízená cena.
Progresivní
OEE 76 %
Přenést
OEE 61 %
Ruční buňka
OEE 44 %
OEE pro progresivní řadu odráží tři věci, které spolupracují: dostupnost lisu, disciplína podávání a výměny cívek a výtěžnost prvního průchodu. Linka, která běží rychlostí 60 zdvihů za minutu, ale zastavuje se každých čtyřicet minut kvůli zaseknutí, obvykle ztrácí na jedné běžící rychlostí 45 zdvihů za minutu s čistou cestou šrotu. Při porovnávání dodavatelů se zeptejte na skutečnou dobu výměny cívky, rozteč a rychlost zdvihu a počet dílů mezi přebroušením – nikoli na maximální rychlost lisu.
Kde se používají automobilové progresivní lisovací díly
Progresivní práce dominuje spíše velkoobjemovým sekcím vozidla než celé konstrukci. Níže uvedená distribuce odráží typické rodiny součástí vyráběné na progresivních a vícepolohových nástrojích.
- EV a hnací ústrojí – 42 %: skříně motorů, kryty baterií, vysokonapěťové měděné přípojnice a držáky pohonných jednotek.
- Tělo, sedadlo a konstrukce — 24 %: rámy sedadel, výztužné konzoly, západky a malé prvky karoserie.
- Palivo, výfukové plyny a užitková vozidla — 18 %: koncové desky nádrží, tepelné štíty a držáky těžkých nákladních vozidel.
- Elektronika a průmyslová zařízení – 16 %: šasi serveru, pláště trouby, konstrukční díly notebooků a telefonů, kryty servopohonů a komponenty kompresorů.
 Nové díly pro lisování měděných přípojnic pro energetické vozy Přesně lisované vysoce čisté měděné přípojnice pro distribuci vysokonapěťového proudu EV, relevantní tam, kde vodivá, nízkoodporová spojení a přilehlé lisování automobilů vyžadují úzkou integraci dodavatelů. Zobrazit produkt →
Rodina měděných přípojnic stojí za zmínku. Tyto díly kombinují měkký, vysoce vodivý materiál s náročnou specifikací otřepů a rovinnosti a často se vyrábějí současně s okolními ocelovými díly na sousedních zařízeních. Dodavatel, který již provozuje obojí automobilové lisovací díly a elektronické lisovací práce mají obvykle nástrojárnu a metrologickou hloubku, aby zvládly oba materiálové systémy bez dlouhé křivky učení při prvním spuštění.
Určení programu progresivního ražení: sedm kroků
Většina překročení nákladů na progresivní programy pochází ze sekvenování, nikoli ze samotné matrice. Níže uvedené pořadí odráží, jak se rozhodnutí o návrhu, nástrojích a automatizaci skutečně vzájemně omezují.
- Nejprve opravte rozložení proužků. Před výběrem počtu stanic nastavte rozteč, šířku pásu a svitku podle geometrie polotovaru. Každé pozdější rozhodnutí zdědí tuto geometrii.
- Stanovením přiřaďte tolerance. Rozhodněte, která stanice vlastní polohu otvoru, která vlastní úhel ohybu a která vlastní rovinnost. Vágní tolerance výkresu se během PPAP stávají spory.
- Velikost tisku s okrajem. Vypočítejte maximální smykovou sílu, nikoli průměrnou sílu, a ponechte si 20 až 30 procent světlého prostoru pro budoucí upgrade materiálu.
- Rozhodněte se o rozsahu automatizace včas. Nakládání svitků, rovnačka, podavač, dopravník šrotu a manipulace s výstupem všechny mění výšku matrice a načasování cyklu, pokud dorazí pozdě v rámci projektu.
- Spusťte simulaci kostky. Simulace tváření zachytí odpružení a ztenčení před řezáním oceli, což je mnohem levnější než oprava hotové tvářecí stanice.
- Naplánujte cyklus přebroušení. Zaznamenávejte počet dílů mezi ostřeními od prvního dne výroby, aby se životnost nástroje stala měřitelnou nákladovou linií namísto předpokladu.
- Ověřte na výrobních nástrojích. Postavte vzorky mimo nástroj a plný PPAP na finální matrici, nikoli na prototypovém nástroji, nebo se toleranční stoh pohne, jakmile dorazí skutečný pás.
 Vlastní zařízení pro automatizaci lisování pro progresivní lisovací linky Seznam produktů pro zařízení pro automatizaci lisování na zakázku, relevantní tam, kde progresivní programy vyžadují koordinovaný návrh matrice, výrobu lisovaných dílů a automatizační dodávku. Zobrazit produkt →
Ve čtvrtém kroku dodávka na klíč mění matematiku. Když výrobce matrice a výrobce automatizace sedí pod jednou smlouvou, výška matrice, průchozí linie, zdvih podavače a tonáž lisu jsou řešeny na jediném výkresu, spíše než vyjednávány mezi dvěma prodejci poté, co je nástroj již vyříznut. Zachování návrhu matrice, výroby lisovaných dílů a automatizace lisování v rámci jedné konstrukční skupiny odstraňuje rozhraní, kde progresivní programy obvykle ztrácejí týdny.
Záznamy o údržbě, uchovávání tolerance a dodržování předpisů
Progresivní matrice, která při startu produkovala přijatelné díly, tam nezůstane bez rytmu údržby. Typickou praxí je změřit vzorek v každém intervalu přebroušení, sledovat trend spíše než jednotlivé údaje a vyměnit vodicí sloupky a pouzdra při pevném počtu, spíše než při selhání. Náklady na plánovanou osmihodinovou službu raznice jsou zlomkem nákladů na vyřazenou cívku a zmeškanou zásilku.
Dokumentace o shodě pro automobilové lisování obvykle musí cestovat se součástí: materiálové certifikáty s tepelnými čísly, zprávy o rozměrovém uspořádání v PPAP, kontrolní plány identifikující kritické stanice a záznamy o údržbě formy a historii přebroušení. Vysokopevnostní oceli dodávané se specifikací 590 MPa nebo 780 MPa by měly mít vstupní kontrolní data zaznamenaná proti svitku, protože tvarovací okno pro tyto jakosti je úzké a odchylka od frézy k fréze se projeví jako posun úhlu ohybu dlouho předtím, než se projeví jako viditelná trhlina.
Mazání a nakládání s odpady jsou dvě položky údržby, které nejvíce ovlivňují dlouhodobé zachování tolerance. Správný výběr maziva pro povlak na příchozím pásu snižuje zadření na tažných stanicích a skluz šrotu, který je kontrolován podle pevně stanoveného plánu, zabraňuje poškození lisovnice způsobené plísní, které nemůže absorbovat žádná kapacita lisu. Obojí je považováno spíše za běžnou údržbu než jako dodatečný nápad, prodlužuje interval mezi přebroušením a udržuje toleranční pásmo, díky kterému je progresivní ražení tou správnou volbou.
Předchozí příspěvek
Průvodce těžkým lisováním: Tolerance, tonáž, design matrice a výběr nástrojů
Další příspěvek
Nýtování v zápustce pro progresivní lisovací nástroje: Principy a aplikace
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
