-
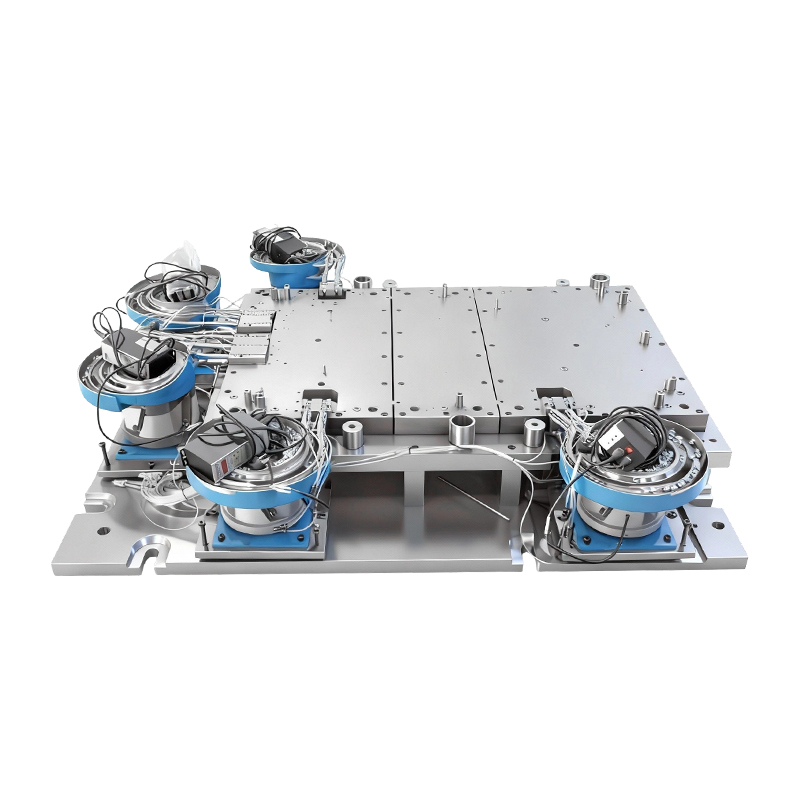
Automatická nýtovací forma pro velkou základnu počítačového stroje
Tato automatická nýtovací forma pro základnu ve...
-
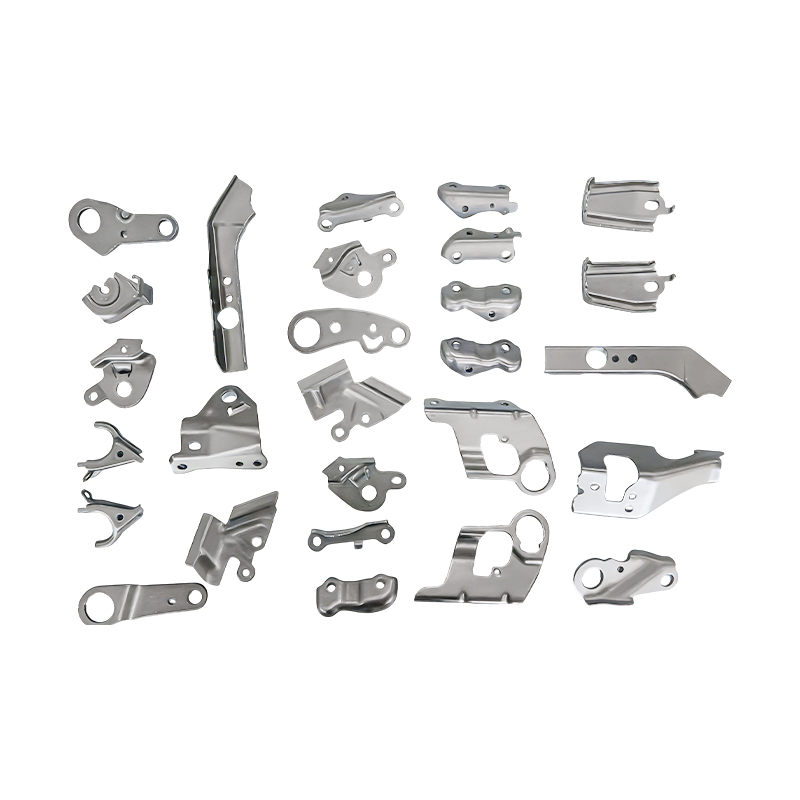
Malé automobilové díly progresivní lisovací díly
Naše díly pro progresivní lisování malých autom...
-
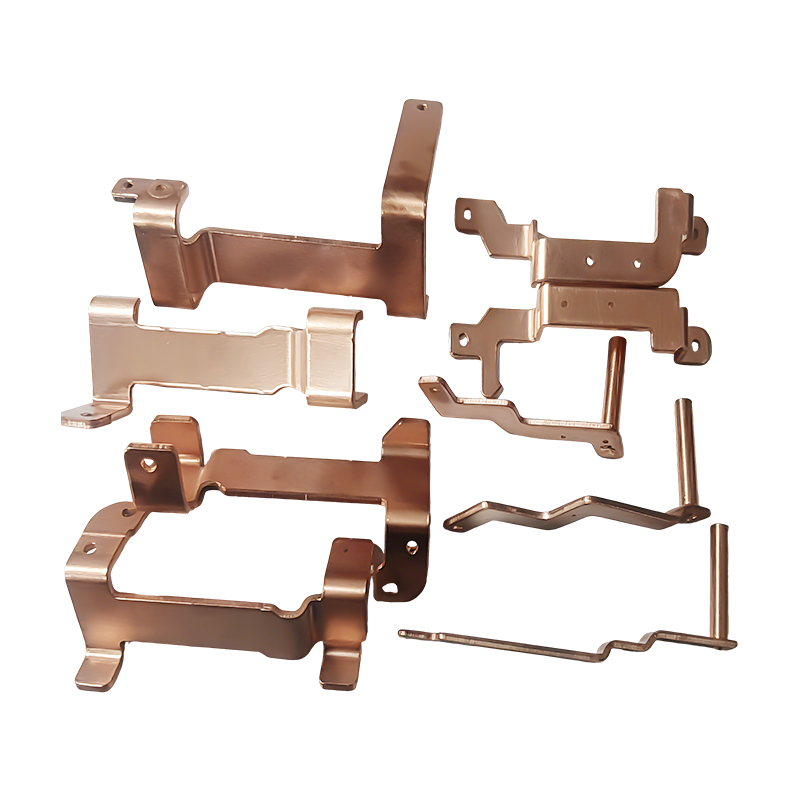
Nové díly pro lisování měděných přípojnic energetických vozidel
Nové díly pro lisování měděných přípojnic energ...
-
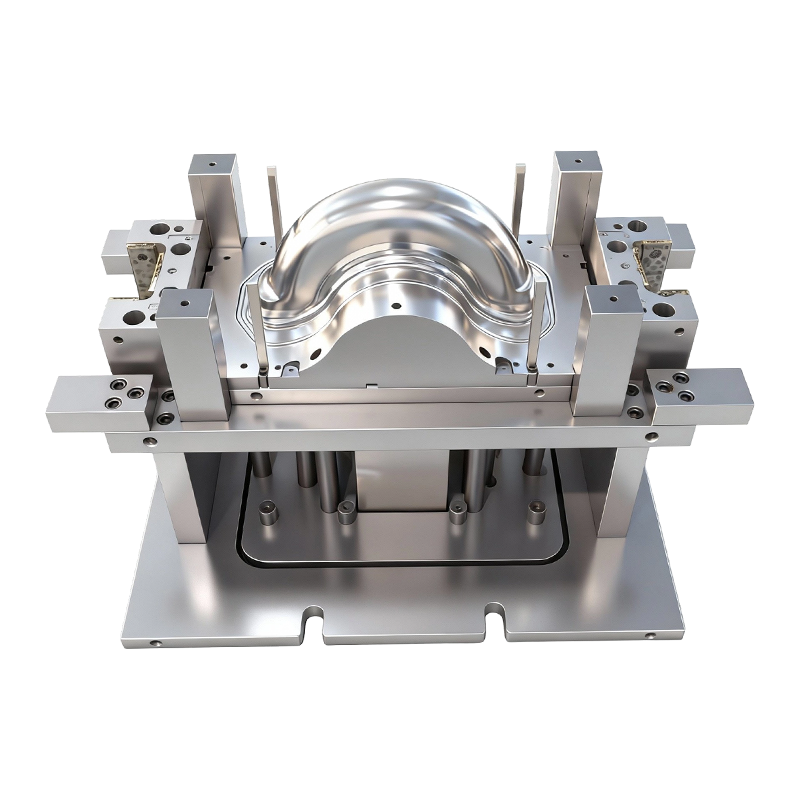
Hlubokotažná forma pro přední a zadní kola dvoukolových elektrických vozidel
Tato hlubokotažná forma pro přední a zadní kola...
-
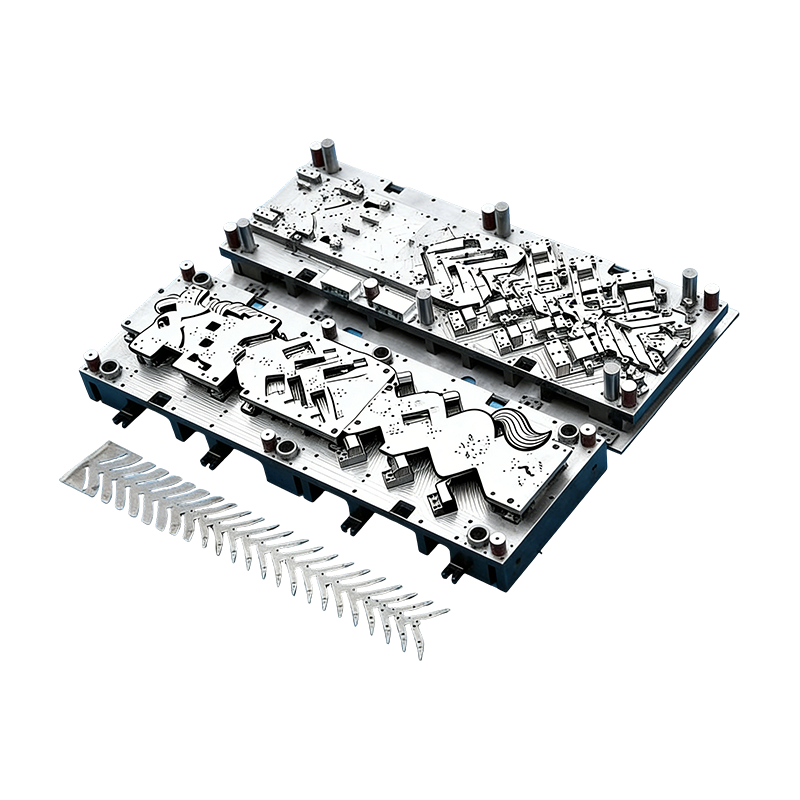
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Nýtování v zápustce pro progresivní lisovací nástroje: Principy a aplikace
Nýtování v zápustce pro progresivní lisovací nástroje: Principy a aplikace
2026-09-24
Co dělá nýtování uvnitř progresivní matrice
Většina lisovaných sestav prochází dvěma oddělenými operacemi: díly jsou formovány v jedné matrici a poté přenášeny do lisu nebo přípravku, kde jsou spojeny. In-die nýtování odstraní tento druhý výlet. Nýtovací stanice je umístěna uvnitř progresivní matrice s více stanicemi, takže propichování, ohýbání, stohování, podávání nýtů, nýtování, tvarování a vysekávání probíhá v jednom souvislém nástroji.
Výsledkem je hotová, trvale spojená vícevrstvá součást jediným zdvihem lisu. Protože je spoj vyroben prefabrikovaným nezávislým nýtem, proces se liší od svařování, od klinčování a od offline lisovacího nýtování. Neexistuje žádný tepelný vstup a žádná samostatná montážní buňka a žádný operátor nemusí přemisťovat částečně hotové díly z jednoho stroje na druhý.
Logika je stejná jako u všech ostatních progresivní proces ražení ve srovnání s transferovým ražením : pás se posouvá o pevnou rozteč a každá stanice dělá jednu práci. Charakteristickým rysem nýtování v zápustce je to, že jednou z těchto činností je mechanické spojování, načasované do zdvihu lisu a řízené tuhostí samotné zápustky.
Čtyřstupňový pracovní cyklus
Každá nýtovací stanice se řídí stejným pořadím, bez ohledu na součást. Jeho pochopení usnadňuje vidět, kde je přesnost vyhrána nebo ztracena.
Předtvarování a polohování
Nosný pás je veden do polohy pomocí přesných vodítek. Propichovací a ohýbací stanice pak pracují v sekvenci, stohují vrstvy plechu a vyrovnávají otvory pro nýty tak, aby byly koaxiální, než se vůbec zavede nýt. Pokud nejsou otvory v tomto bodě zarovnány, žádný nýtovací razník nemůže kloub později zachránit.
Automatické podávání nýtů
Externí vibrační mísový podavač třídí nýty a dodává je jeden po druhém vzduchem do polohovací stanice ve spodní matrici. Senzory sledují chybějící nebo zaseknuté nýty. Když detekují závadu, okamžitě spustí ochranu lisu, takže špatný posuv zastaví lis, místo aby poškodil nástroj nebo vyrobil vadný díl.
Nýtování a tváření za studena
Při sestupu lisu působí nýtovací razník vertikální silou. Dřík nýtu prochází předem proraženými otvory a ocas se roztahuje a zvedá proti omezení zápustky, aby vytvořil pevnou hlavu nýtu. Vrstvy jsou k sobě uzamčeny bez mezery mezi nimi a celá událost je plastická deformace za studena.
Tvarování a vybíjení
Po otevření formy se sestava přesune do tvarovacích, rozměrových kalibračních a kontrolních stanic, poté do finálního vystřižení. Hotový komponent opouští matrici již nýtovaný a již zkontrolovaný.
Základní moduly in-Die nýtovacího systému
Spolehlivá nýtovací matrice jsou ve skutečnosti čtyři systémy fungující jako jeden. Slabost kteréhokoli z nich se rychle projeví v odpadkovém koši.
| Modul | Hlavní komponenty | Co ovládá |
|---|---|---|
| Hlavní raznice | Propichovací, ohýbací, tvarovací a stříhací stanice | Umístění pásů a zarovnání vrstev |
| Automatické podávání nýtů | Vibrační miska, separace a pneumatický výdej | Jeden nýt, na správném místě, každý tah |
| Přesná nýtovací jednotka | Nýtovací razník, polohovací vložka, vysokotlaký držák polotovaru, vodicí díly | Tvar hlavy, těsnost a konzistence kloubů |
| Detekce a ochrana | Snímače chybějících, uvolněných nebo zaseknutých nýtů | Zabraňuje defektům a kolizím matric |
Zvláštní pozornost si zaslouží nýtovací jednotka. Jeho razník, vložka, držák polotovaru a vodítka rozhodují o tom, jak stabilní je spoj od prvního po miliontý úder. Pevná konstrukce zápustky a vysoce přesný vodicí systém jsou to, co udržuje přesnost nýtování a pevnost jištění v rámci tolerance, protože nic v procesu nezávisí na dovednostech operátora.
Proč jedna polohovací reference zvyšuje přesnost
Při offline montáži představuje každý manipulační krok novou chybu upnutí. Díl je zvednut, umístěn do přípravku, znovu umístěn a spojen. Malé odchylky se hromadí v každém z těchto kroků.
Nýtování v zápustce tomu zabrání, protože nosný pás působí jako jediná polohovací reference od první stanice k poslední. Nýt je vždy umístěn relativně k prvkům, které byly propíchnuty ve stejné matrici, na stejném pásu, o chvíli dříve. To je důvod, proč tento proces poskytuje tak konzistentní polohu nýtu, výšku hlavy a pevnost v tahu ve velmi dlouhých výrobních sériích.
Stejná integrace podporuje vysoký výkon. S automatizovaným podáváním, spojováním a kontrolou uvnitř matrice klesá pracnost, mizí obrátka polotovarů a kontinuální výroba v milionových objemech se stává praktickou.
Ochrana vodivých povlaků
U elektrických dílů záleží na způsobu spojování stejně jako na spoji. Teplo při svařování může spálit nebo zoxidovat pokovený povrch a poškozený povlak znamená vyšší kontaktní odpor přesně tam, kde díl potřebuje vést.
Nýtování za studena tomuto problému předchází. Proces nepoužívá žádné teplo, takže pokovení niklem, stříbrem a zlatem zůstane nedotčeno bez oxidace nebo ztráty spálením a plech není ablatován. To je jeden z hlavních důvodů, proč tento proces vyhovuje přesným elektrickým součástem a novým součástem vodivým pro energii, kde je stabilní vodivost spíše požadavkem návrhu než preferencí.
Výběr mezi polotrubkovými a plnými nýty
Oba typy nýtů mohou být automaticky podávány v zápustce a pěchovány tvářením za studena, takže volba závisí na zatížení, které musí spoj nést.
- Polotrubkové nýty jsou mainstreamovou volbou. Jejich dutá stopka potřebuje menší tvarovací sílu, což vyhovuje většině přesných hardwarových spojů z tenkého plechu.
- Pevné nýty se používají tam, kde spoj čelí velkému zatížení nebo vysokému tahovému zatížení a plnější, pevnější stopka stojí za dodatečnou tvářecí sílu.
Materiálová kompatibilita je široká. Tímto způsobem lze spojovat běžné lisovací materiály, jako je ocel válcovaná za studena, nerezová ocel, měď, mosaz a slitina hliníku. Protože se tyto kovy liší odpružením a tvrdostí, nýtovací razník a vložka zápustky jsou normálně vyladěny pro konkrétní materiálový svazek.
Typické aplikace
Nýtování v zápustce je nejběžnější tam, kde záleží na rozměrové přesnosti, vodivosti a opakovatelnosti současně. Hlavní průmyslová odvětví jsou automobilová elektronika, nové energetické elektrické systémy, přesné domácí spotřebiče a průmyslové ovládací spínače.
Mezi typické části patří:
- Sestavy stříbrných kontaktů relé
- Šrapnely pro připojení baterie
- Přípojnice
- Sestavy konektorových svorek
- Přepněte vodivý hardware
- Přesné stínící komponenty
Tyto díly sdílejí malá, tenká geometrie vyráběná ve velmi velkých objemech se spojem, který musí být elektricky a mechanicky spolehlivý. To je profil, ve kterém se jednotaktní, plně automatizovaná nýtovací matrice vrátí nejrychleji.
Designové body, které rozhodují o tom, zda matrice funguje
Nýtování vypadá jednoduše, jakmile je spuštěno, ale detaily jsou stanoveny dlouho před prvním vyzkoušením. Většinu váhy má několik rozhodnutí.
- Rozložení pásu. Nýtovací stanice potřebuje dostatek místa pro děrovací, vkládací a podávací dráhu a pás musí zůstat stabilní přes ohýbací a stohovací stanice, které jsou před ním.
- Zarovnání otvorů. Proražené otvory v každé vrstvě se musí shodovat s vůlí nýtu, takže návrh vodícího a vodícího prvku je třeba posuzovat společně s roztečí pásu.
- Spolehlivost krmení. Orientace nýtu, oddělení a dodání musí být opakovatelné při plné rychlosti lisování. Poruchy napájení jsou nejčastější příčinou odstávek.
- Pokrytí senzoru. Detekce by měla potvrdit přítomnost nýtu před úderem a zachytit uvolněné nebo zaseknuté nýty po něm, takže chyby nikdy neputují po proudu.
- Přístup k údržbě. Opotřebení nýtovacích razníků a vložek. Forma určená pro rychlou výměnu udržuje vysokou dobu provozuschopnosti po dlouhou životnost.
Týmy, které berou nýtovací stanici jako dodatečný nápad, mají tendenci objevit tyto limity během zkoušení. Týmy, které plánují celý postup společně, se jim spíše vyhýbají.
Kde se nýtování hodí do programu ražení
Nýtování v zápustce je jedním členem širší rodiny integrovaných operací. Sdílí svou filozofii se závitováním v lisu a dalšími spojovacími kroky, které přesouvají montážní práce do lisu, což je téma, které je podrobněji popsáno v tomto vysvětlení jak se lisování a spojování spojí v jednom lisu .
Zda je to správná volba, závisí na části. Odměňuje velké objemy a stabilní návrhy, protože investice do nástrojů jsou rozloženy do mnoha dílů. Je méně atraktivní pro velmi malé objemy nebo pro sestavy, jejichž geometrie se často mění. U programů ve správném rozsahu však může eliminace sekundárního montážního kroku zkrátit dobu přípravy a současně snížit poškození při manipulaci.
Výroba nýtovacích nástrojů a dílů pomocí Suzhou Shuangqisi
Nýtovací nástroj funguje stejně dobře jako nástroj za ním. Suzhou Shuangqisi navrhuje a vyrábí přesné progresivní nástroje a nástroje společnosti elektronické lisovací nástroje pro malé, vysoce přesné součástky jsou přirozeným výchozím bodem pro programy terminálů, kontaktů a přípojnic, které vyžadují integrované nýtování.
Pokud je součástí konektor nebo svorka, vysokorychlostní progresivní raznice pro konektorové a koncové části ukazuje typ nástrojů pro více stanic, na kterých tato práce staví. Pro složitější rozvržení s mnoha stanicemi, vícepolohová progresivní raznice s karbidovými vložkami řeší dlouhou životnost nástrojů v náročné, velkosériové výrobě.
Podavač nýtů, snímání a ochrana lisu jsou problémy automatizace stejně jako problémy s nástroji a lze je podporovat lisovací automatizační zařízení pro podávání a manipulaci . Kupující, kteří dávají přednost nákupu hotových součástí před nástroji, mohou procházet elektronické lisovací díly vyrobené podle zákaznických výkresů nebo zkontrolovat kompletní sortiment lisovacích dílů .
Stejné principy spojování se vztahují i na nový energetický hardware. Můžete se podívat například na programy, které párují vodivá spojení s tvarovanými pouzdry Lisovací díly krytu baterie pro elektrická vozidla jako reference pro velkoformátovou plošnost a kontrolu tvarování.
Zahájení nýtovacího projektu
Nejrychlejším způsobem posouzení proveditelnosti je zaslání výkresů, specifikace nýtu, materiálu a tloušťky plechu a ročního objemu. Na základě těchto čtyř vstupů může technický tým poradit s uspořádáním pásu, způsobem podávání a zda je pro zatížení vhodný polotrubkový nebo plný nýt.
Pokud máte nýtovanou sestavu, která je aktuálně připojena offline, nebo novou vodivou součást, která je stále ve fázi konceptu, kontaktujte technický tým Suzhou Shuangqisi a prodiskutujte své požadavky na nýtovací nástroje . Včasná konverzace o kloubu obvykle ušetří více času než jakákoli pozdější změna kostky.
Předchozí příspěvek
Progresivní lisování dílů pro automobily: raznice, tolerance, náklady a průvodce objemem
Další příspěvek
Složené matrice vs progresivní matrice: Rozdíly, aplikace a jak si vybrat
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
