-
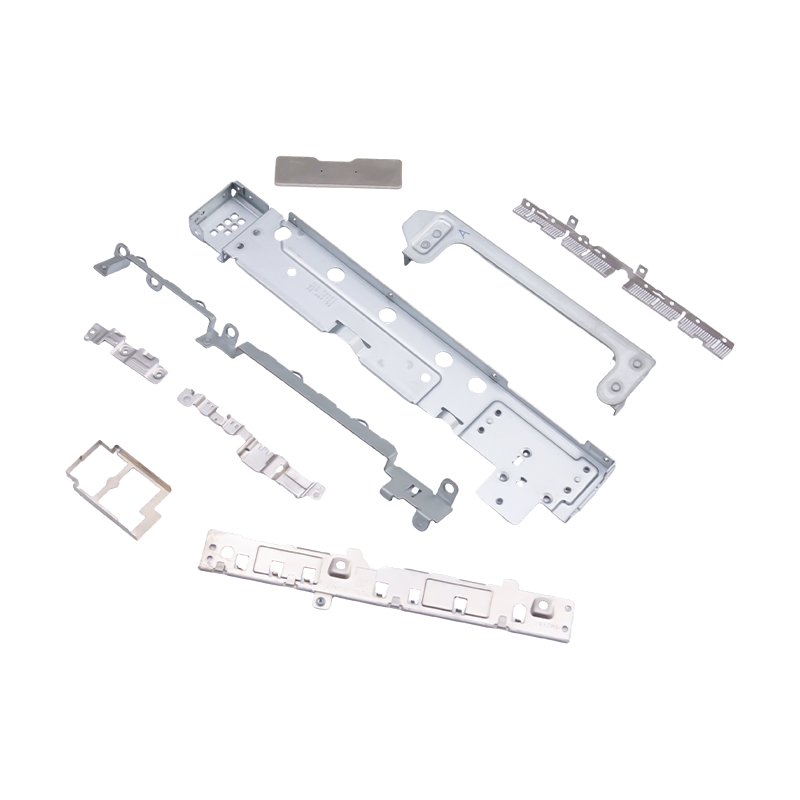
Malé lisované díly pro notebooky a mobilní telefony
Malé lisované díly pro notebooky a mobilní tele...
-
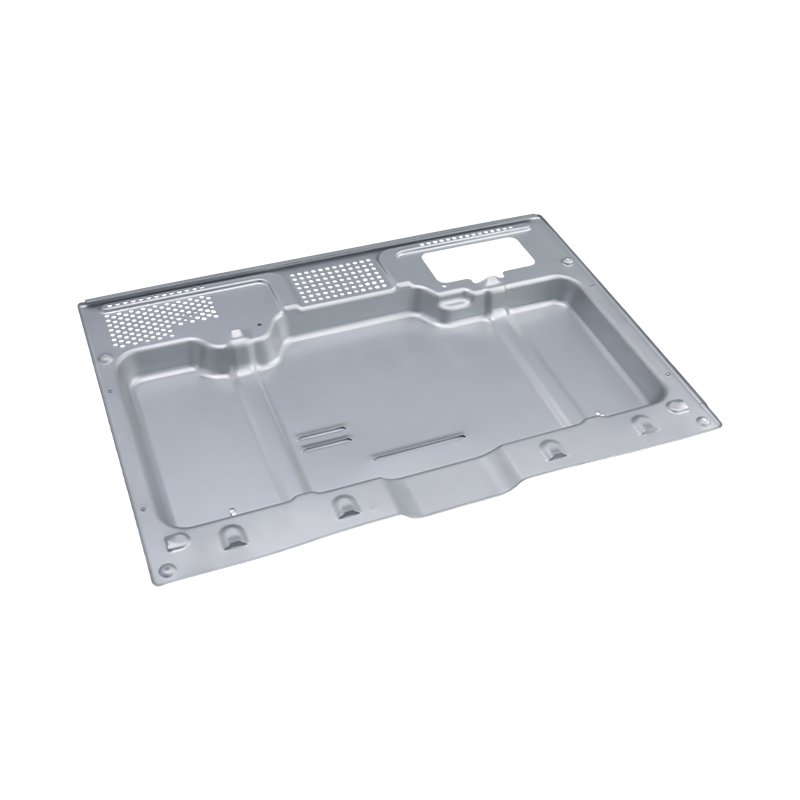
Špičkové díly pro lisování pecí
Naše špičkové díly pro lisování pecí jsou preci...
-
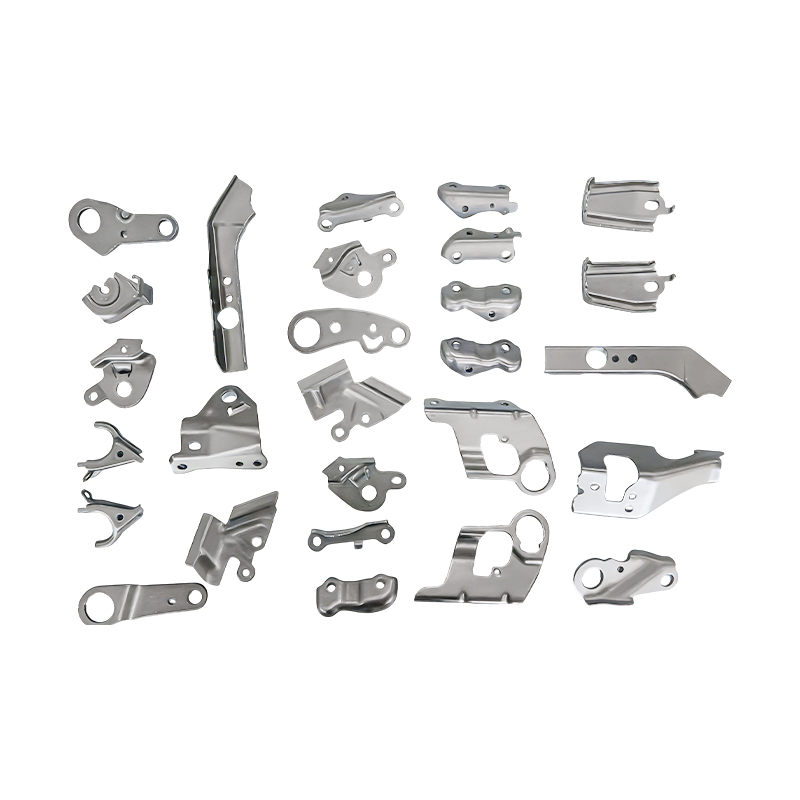
Malé automobilové díly progresivní lisovací díly
Naše díly pro progresivní lisování malých autom...
-
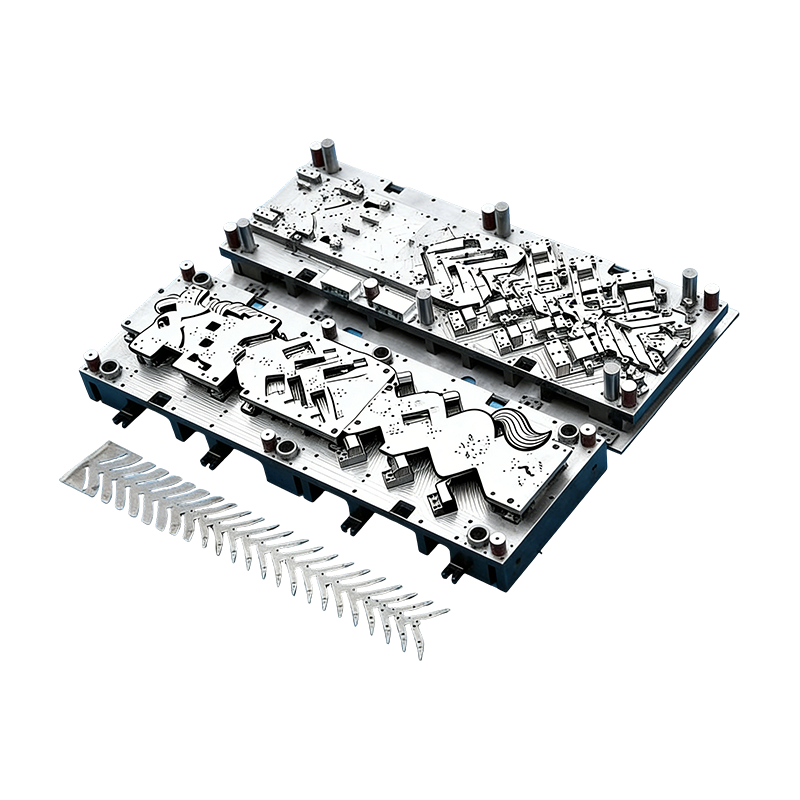
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...
-
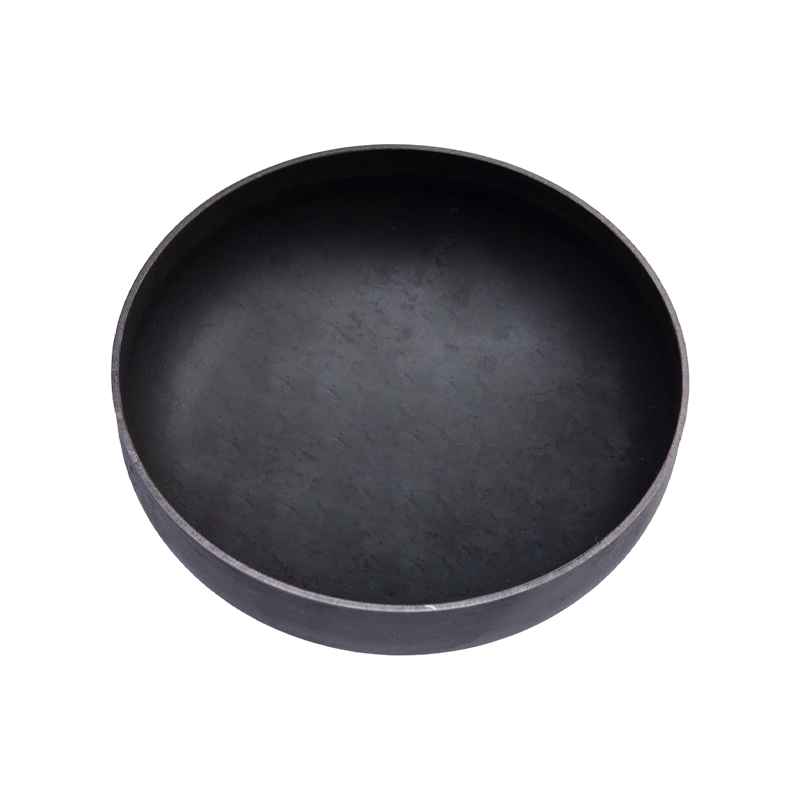
Díly pro lisování konce plynové nádrže
Díly pro lisování konců plynových nádrží jsou z...
-
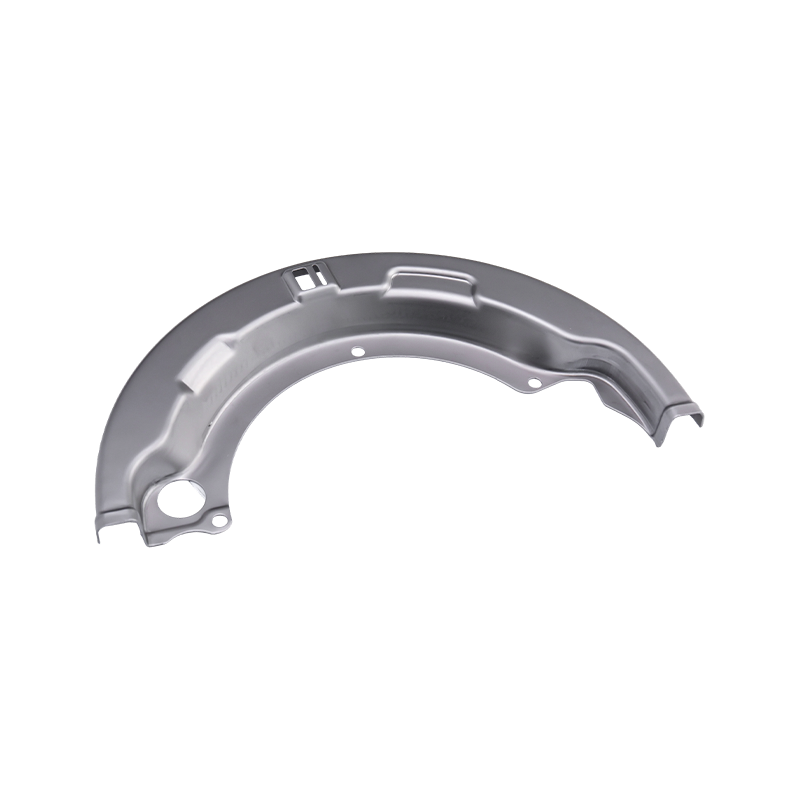
Lisovací díly pro těžký nákladní automobil
Naše lisovací díly pro těžká nákladní vozidla j...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Vysvětlení lisování kovů: Kompletní průvodce procesem, materiály a náklady
Vysvětlení lisování kovů: Kompletní průvodce procesem, materiály a náklady
2026-09-07
Nákupčí technik byl právě požádán o získání 60 000 konzol z nerezové oceli. Přicházejí tři cenové nabídky a nejnižší cena za kus je téměř o 40 % nižší než ostatní – ale nese poplatek za nástroje ve výši 15 000 USD. Mezera není chyba: nízká cena pochází z lisování kovů. Zda je tato cena skutečná, závisí na matrici, kapacitě lisu, materiálu a objemu výroby za ní.
Lisování kovů je nákladově nejefektivnějším způsobem hromadné výroby přesných plechových dílů. Lis vtlačí pás plechu mezi razník a matrici a vyrobí hotový díl ve zlomku sekundy na zdvih. Lisování není jedna operace, ale řada procesů – vysekávání, ohýbání, hluboké tažení a další – pokrývající díly od krytů baterií až po rámy notebooků.
Co je lisování kovů?
Lisování kovů je proces tváření za studena, který tvaruje plochý plech na díly pomocí lisu a sady matric. List, dodávaný jako svitek nebo pás, je přiváděn mezi razidlo a matrici. Razník se pod tlakem pohybuje dolů a kov je řezán, ohýbán nebo tažen, aby vyplnil dutinu matrice. Každý zdvih lisu vytvoří jeden díl; v progresivní matrici opustí každý tah jeden hotový díl.
Závěr je jednoznačný: ražení vítězí v objemu. Po sestavení formy náklady na kus dramaticky klesnou, protože proces běží vysokou rychlostí, neprodukuje žádné třísky a spotřebovává pouze surový plech a mazivo. Při množství nad několik desítek tisíc stojí lisovaná součást běžně o 50–80 % méně než stejná součást obrobená z polotovaru.
Běžné lisovací operace
- Blanking — vyříznutí plochého obrysu z listu.
- Propichování — děrování otvorů nebo drážek do součásti.
- Ohýbání — skládání listu podél přímé osy.
- Hluboké kreslení — vytažení listu do tvaru šálku nebo ohrádky.
- Ražba a ražba — lisování jemných detailů povrchu vysokou lokalizovanou silou.
Vysoká rychlost
Stovky úderů za minutu.
Stovky úderů za minutu.
Náklady na nástroje
Vysoká dopředu, nízká za kus.
Vysoká dopředu, nízká za kus.
Rozsah materiálu
Ocel, nerez, hliník, měď.
Ocel, nerez, hliník, měď.
Opakovatelná tolerance
Stabilní v rozmezí ±0,05 mm po nastavení.
Stabilní v rozmezí ±0,05 mm po nastavení.
Jak funguje proces ražení
O výsledku projektu raženého dílu rozhoduje pět kroků:
- Kontrola návrhu dílu a jeho vyrobitelnosti – tolerance, tloušťka materiálu, velikosti otvorů, poloměry ohybu a požadavky na hrany jsou před zahájením obrábění kontrolovány podle pravidel pro lisování.
- Návrh a výroba matrice — matrice je největší nákladovou položkou, je obrobena z kalené nástrojové oceli, sestavena s vodítky a pružinami a testována, dokud součást nesplňuje výkres.
- Výběr materiálu a příprava — svitky nebo pásy jsou specifikovány třídou, tloušťkou, šířkou a povrchovou úpravou; materiálové atesty potvrzují chemii.
- Nastavení lisu — matrice je namontována v lisu vybraném podle tonáže, zdvihu a výšky uzavření; Lisy o hmotnosti 80–400 tun pokrývají většinu dílů střední velikosti.
- Lisování a sekundární operace — výroba běží vysokou rychlostí, následuje odjehlování, čepování, mytí, povrchová úprava nebo montáž.
Na konceptu kostek záleží stejně jako na tisku. Progresivní matrice nesou pás přes několik stanic; přenášecí matrice posouvají jednotlivé polotovary mezi stanicemi. Tato volba mění náklady na nástroje a dobu cyklu; praktické rozdíly jsou pokryty v tomto srovnání progresivního vs transferového lisování kovů.
Pro automobilové součásti s dlouhými chody jsou progresivní formy standardní volbou, protože přeměňují cívku na hotový díl v jednom průchodu bez zásahu operátora mezi stanicemi.
 Kontinuální progresivní forma pro kryty automobilových motorů Tato forma je zkonstruována pro velkoobjemovou výrobu s komponenty z legované oceli pro odolnost proti opotřebení a modulárním designem pro snadnou údržbu, což z ní dělá silného kandidáta pro dlouhodobé lisování automobilů, kde je zásadní účinnost jednoho průchodu. Zobrazit produkt →
Lisování kovů vs. alternativní výrobní procesy
Když konstrukční tým vybere proces pro plechový díl, do užšího výběru je obvykle lisování, CNC obrábění, řezání laserem a někdy tlakové lití. O odpovědi rozhoduje množství a tolerance.
proces
Náklady na nástroje
Jednotková cena
Typická tolerance
Dodací lhůta nástrojů
Nejlepší objem
Kovové ražení
Vysoká
Nízká hlasitost
±0,05 až ±0,10 mm
4–8 týdnů
10 000
CNC obrábění
Žádný nebo nízký
Vysoká
±0,02 až ±0,05 mm
Dny
1–1 000
Řezání laserem
žádný
Střední
±0,10 až ±0,20 mm
Dny
1–5 000
Odlévání pod tlakem
Velmi vysoká
Nízká
±0,05 až ±0,10 mm
6–12 týdnů
10 000
Orientační rozsahy pro jednoduché plechové díly; skutečné hodnoty závisí na geometrii, materiálu a vybavení dodavatele.
Kompromis je jasný. CNC obrábění nabízí úzké tolerance bez investic do nástrojů, ale jednotkové náklady zůstávají vysoké. Laserové řezání je flexibilní pro složité 2D profily při malém objemu, přesto samo o sobě nevytváří ohyby ani hluboké tvary. Lisování vyžaduje největší počáteční investici, ale jakmile se raznice prokáže, jednotkové náklady jsou nejnižší. Pod několik tisíc dílů je amortizace trestající; od deseti tisíc dílů výše je ražení těžké překonat.
Chování nákladů při různých objemech výroby
Nejhlubším skrytým nákladem při lisování není doba lisování – je to amortizace a šrot. Křivka nákladů na kus rychle klesá, jakmile je nástroj zaplacen.
100 1 000 ks
32 10 000 ks
18 50 000 ks
12 100 000 ks
Při 10 000 dílech cena za kus klesne zhruba na třetinu úrovně 1 000 dílů; při 100 000 dílech dosahuje přibližně 12. Pokles pochází z rozšíření nástrojů a nastavení na více jednotek; podlaha je surovina plus lisovací čas.
Při porovnávání cenových nabídek vypočítejte celkové náklady na vlastnictví: nástroje plus jednotková cena krát objem plus riziko kvality. Cenová nabídka, která se vyhýbá poplatkům za nástroje, ale nese vysokou jednotkovou cenu, je v měřítku dražší cestou. Cena nástrojů, která se zdá vysoká, ale zahrnuje kalenou ocel matrice a balíček náhradních dílů, často překonává levnou matrici, která se brzy opotřebuje.
Materiály a návrhy lisovacích nástrojů
Typické lisované materiály
- Nízkouhlíková ocel (DC01 nebo SPCC) – tvarovatelná a nízkonákladová, používaná pro držáky, podvozky a výztužné díly.
- Nerezová ocel (SUS301 nebo SUS304) — odolná proti korozi, vyšší odpružení, náročnější na matrici.
- Slitiny hliníku (5052 nebo 6061) — lehké, běžné v krytech baterií a chladičů EV; jsou nutné větší poloměry ohybu, aby se zabránilo praskání.
- Slitiny mědi — vynikající vodivost, používané v přípojnicích, konektorech a svorkách.
Design matrice řídí, jak se materiál chová. Vůle od razníku k zápustce rozhoduje o špičkové kvalitě: příliš málo vytváří sekundární smyk a otřepy; příliš mnoho zvyšuje otřepy a snižuje přímost hran. U ocelového plechu 1,5 mm je běžným výchozím bodem vůle 5–8 % tloušťky.
Na tvrdosti záleží. Pokročilé vysokopevnostní oceli snižují hmotnost vozidla, ale urychlují opotřebení matrice, takže je zapotřebí tvrdší nástrojová ocel a častější ostření. Pokud výkres vyžaduje toleranci pod ±0,05 mm, matrice potřebuje těsná vedení a lis musí mít opakovatelnost. Elektronické lisovací raznice jsou například drženy v přísnějších tolerancích než raznice pro domácí spotřebiče, protože konektorové a stínící části musí pasovat na sestavené desky bez přepracování.
Průmyslové aplikace a distribuce na trhu
Lisované díly se objevují téměř v každém výrobním odvětví, ale bilance je nerovnoměrná. Následuje přibližné rozdělení poptávky.
Automobilový průmysl a elektromobily – 45 %
elektronika – 25 %
Domácí spotřebiče – 15 %
Průmyslová zařízení – 15 %
Automobilový průmysl, včetně elektrických vozidel, je největším trhem. Panely karoserie, držáky podvozku, rámy sedadel, skříně motoru a kryty baterií jsou vyraženy. Elektromobily zejména zvyšují poptávku po přesných výliscích souvisejících s bateriemi, jako jsou měděné přípojnice.
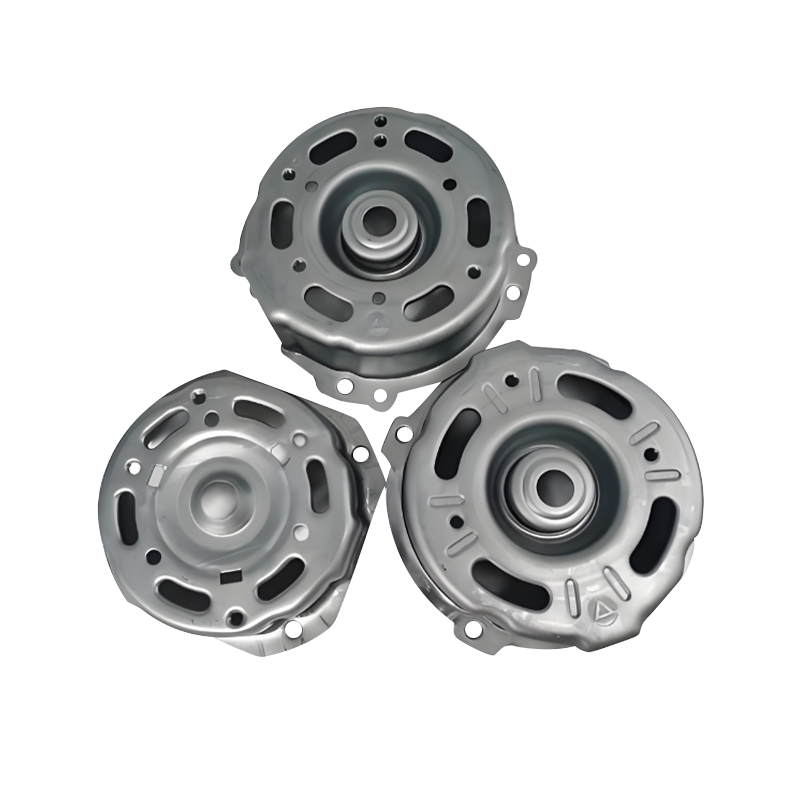 Přesné lisované skříně motoru pro automobilové aplikace Tyto výlisky využívají vysokopevnostní ocel nebo hliník s úzkými tolerancemi a vlastnostmi pro odvod tepla, což přímo podporuje rostoucí poptávku po odolných krytech motorů v elektrických a konvenčních vozidlech. Zobrazit produkt →
Elektronika je druhým největším oborem. Rámy notebooků, velké počítačové základny a mnoho malých součástí mobilních telefonů jsou lisovány, protože kombinují tenký materiál, jemné otvory a nízkou cenu při velkém objemu. Následují domácí spotřebiče s pláštěm trouby a velkými lakovanými panely; průmyslové vybavení přidává skříně servopohonů a komponenty kompresorů.
 Šasi notebooku a vnitřní lisovací díly Tyto komponenty jsou vyrobeny z oceli válcované za studena, hliníku nebo slitiny hořčíku a nabízejí hladké hrany, přesné otvory a odolnost proti korozi, díky čemuž jsou vhodné pro rámy a konstrukční sestavy notebooků kosmetické kvality. Zobrazit produkt →
Ke každému sektoru se mapuje rodina součástí. U elektrifikovaných hnacích jednotek kombinují výlisky skříně motoru hluboké tažení s těsnou soustředností. Výlisky krytu baterie vyžadují rovinnost a přesné vzory otvorů. Laptopové výlisky vyžadují povrchy kosmetické kvality bez škrábanců nebo pomerančové kůry.
Výběr dodavatele a kontrola celkových nákladů
Výběr partnera pro lisování je důležitější než jakýkoli jednotlivý rozměr výkresu. Místo samotného porovnávání cen použijte krátkou vyhodnocovací sekvenci.
1. Definujte obálku součásti
Třída materiálu, tloušťka, tolerance, povrchová úprava a roční objem.
Třída materiálu, tloušťka, tolerance, povrchová úprava a roční objem.
2. Spusťte kontrolu DFM
Zkontrolujte poloměry ohybu, vzdálenosti díry k hraně a hloubku kreslení.
Zkontrolujte poloměry ohybu, vzdálenosti díry k hraně a hloubku kreslení.
3. Porovnejte celkové náklady
Nástroje plus jednotková cena krát objem plus riziko dodání a kvality.
Nástroje plus jednotková cena krát objem plus riziko dodání a kvality.
4. Ověřte kapacitu
Rozsah lisování, kontrolní zařízení a podobné zkušenosti s díly.
Rozsah lisování, kontrolní zařízení a podobné zkušenosti s díly.
5. Dohodněte se na vlastnictví nástrojů
Kdo si ponechává kostku, jak jsou oceněny opakované zkoušky a politika náhradních dílů.
Kdo si ponechává kostku, jak jsou oceněny opakované zkoušky a politika náhradních dílů.
Dvě otázky jsou často přehlíženy. Nejprve se zeptejte na kvalitu zápustkové oceli a tepelné zpracování: zápustka vyrobená z kvalitní nástrojové oceli, kalená a potažená, produkuje konzistentní díly pro více zdvihů. Zadruhé se zeptejte, jak se provádějí zkušební jízdy. Součást může vypadat dobře při kontrole soft-nástroje a přesto může změnit rozměr ve výrobní matrici. Zkušební postup určuje, zda první várka dorazí včas. Společnost, která staví matrici, provozuje lisování a integruje automatizaci v rámci podniku – jako to dělá Suzhou Shuangqisi Mold Equipment se svými formami, lisovacími díly a automatizačními linkami – přesouvá díl od návrhu k výrobě s menším počtem předání.
Rady pro údržbu a dodržování předpisů
Kvalita ražení je zachována, nedosažena jednou. Opotřebení matrice, posuny vyrovnání a povrchová úprava se zhoršují, jak se hromadí tahy. Praktický plán zahrnuje čištění a mazání vodítek matrice, kontrolu vůle razníku a matrice, sledování výšky otřepů v definovaných intervalech a přeostření řezných hran, než se kvalita posune mimo toleranci. U vysoce výkonných dílů, náhradních vložek nebo duplicitní matrice se vyhnete prostojům, když se objeví opotřebení.
Regulovaní zákazníci také očekávají zdokumentované důkazy:
- ISO 9001 management jakosti jako základ.
- IATF 16949 pro automobilové komponenty, včetně předkládání a kontrolních plánů PPAP.
- Materiálové certifikáty sledující každý svitek až k jeho mlýnu.
- Prohlášení RoHS a REACH pro elektroniku dodávanou do Evropy.
Toto není papírování samo o sobě. Lisovaný díl může vypadat správně, zatímco chemie povlaku nebo základní materiál nevyhovuje specifikaci. Dodavatelé s dohledatelnými záznamy urychlují analýzu hlavních příčin, když se objeví odchylka, čímž chrání kvalitu i dodávku.
Kovové ražení odměňuje týmy, které plánují dopředu. Realisticky definujte toleranční pásmo, vyberte koncepci matrice, která odpovídá objemu a materiálu, a vyhodnoťte dodavatele na základě celkových nákladů a kvality, spíše než samotné ceny za kus. Když je matrice správná, lis je schopný a materiál je sledovatelný, lisování přináší nejnižší náklady na díl v hromadné výrobě – od nábojů kol dvoukolek a krytů motorů až po rámy notebooků.
Předchozí příspěvek
Progresivní lisování hliníku: Proces, slitiny, tipy na design a průvodce cenou
Další příspěvek
Proces lisování kovů: Jak nástroje, návrh zápustek a automatizace ovlivňují náklady na součást
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
