-
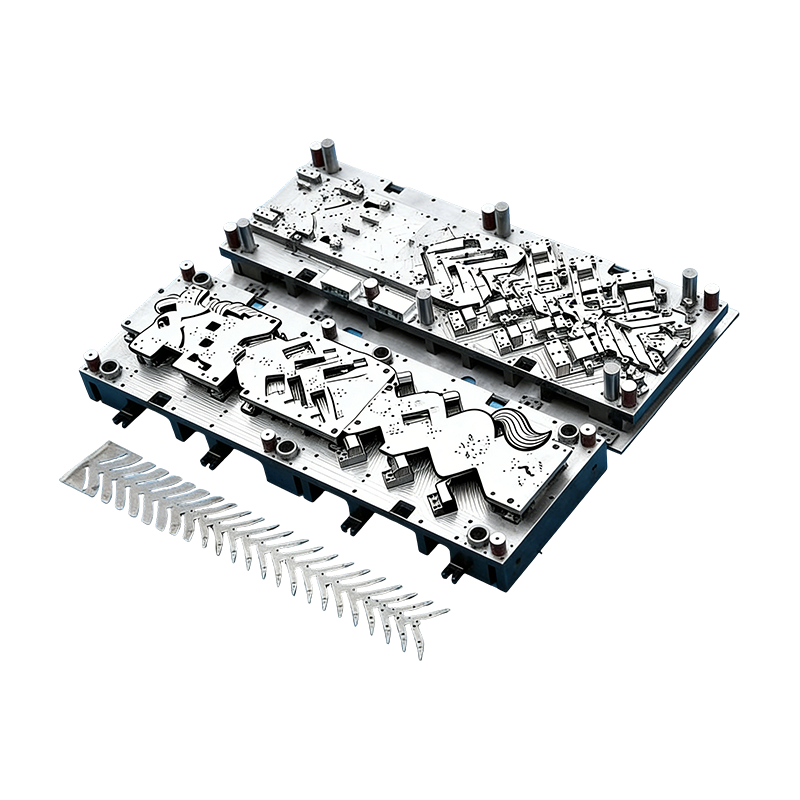
Progresivní formy pro automobilové díly
Tato kontinuální forma pro kryty automobilových...
-
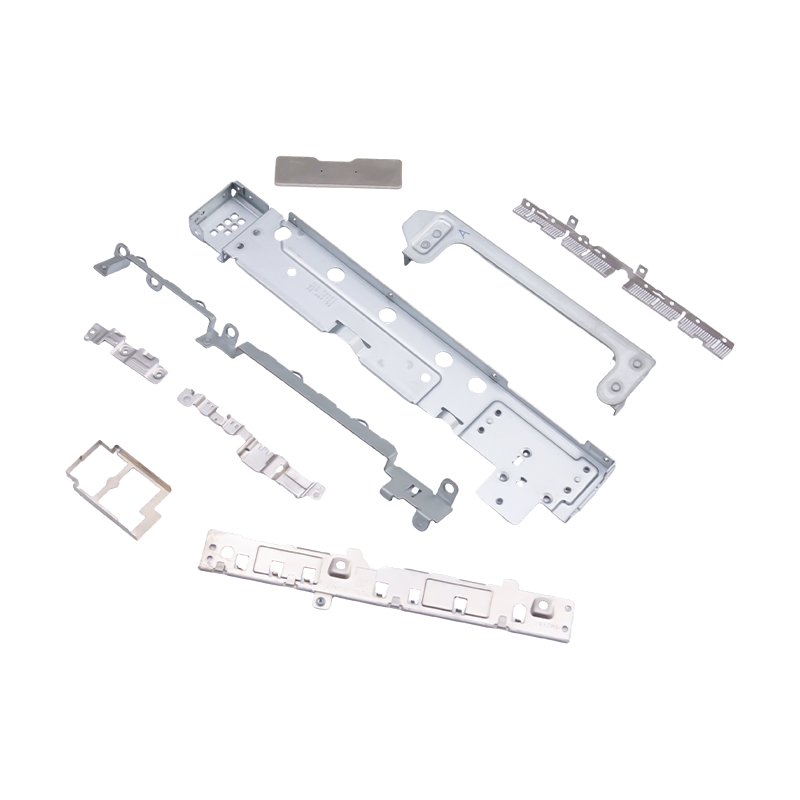
Malé lisované díly pro notebooky a mobilní telefony
Malé lisované díly pro notebooky a mobilní tele...
-
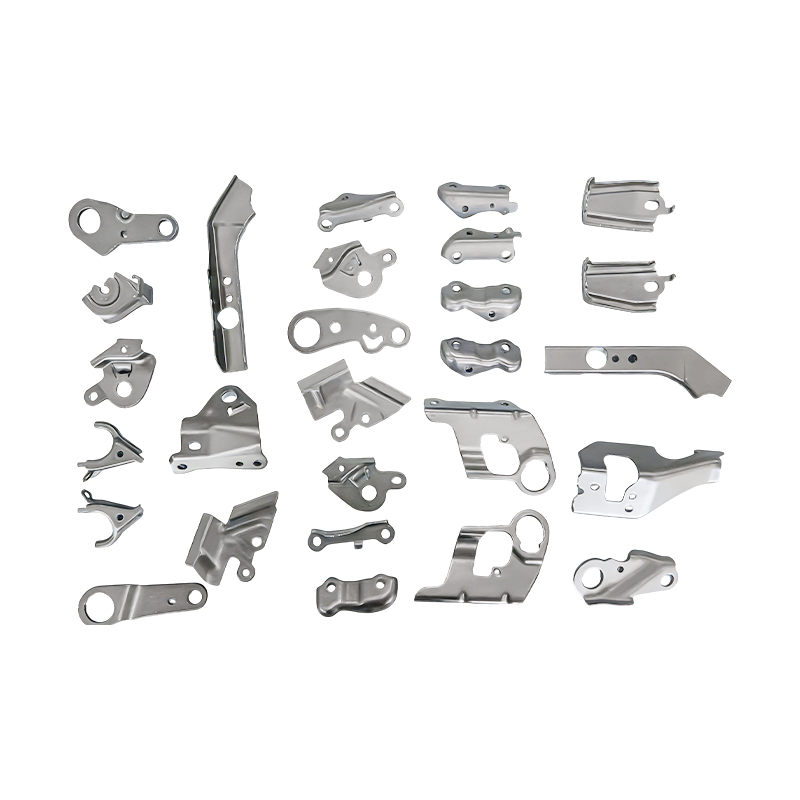
Malé automobilové díly progresivní lisovací díly
Naše díly pro progresivní lisování malých autom...
-
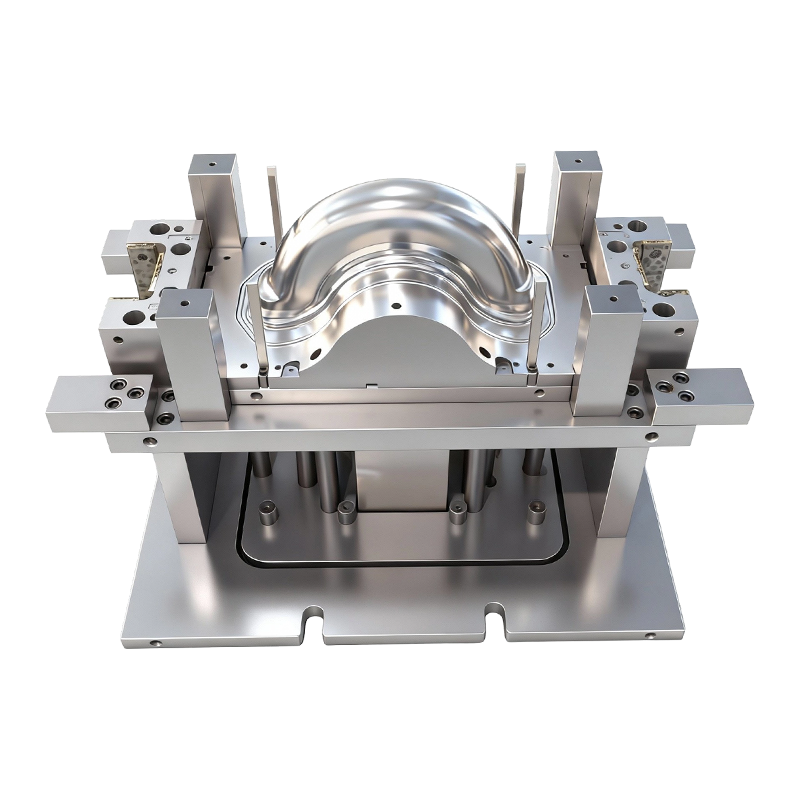
Hlubokotažná forma pro přední a zadní kola dvoukolových elektrických vozidel
Tato hlubokotažná forma pro přední a zadní kola...
-
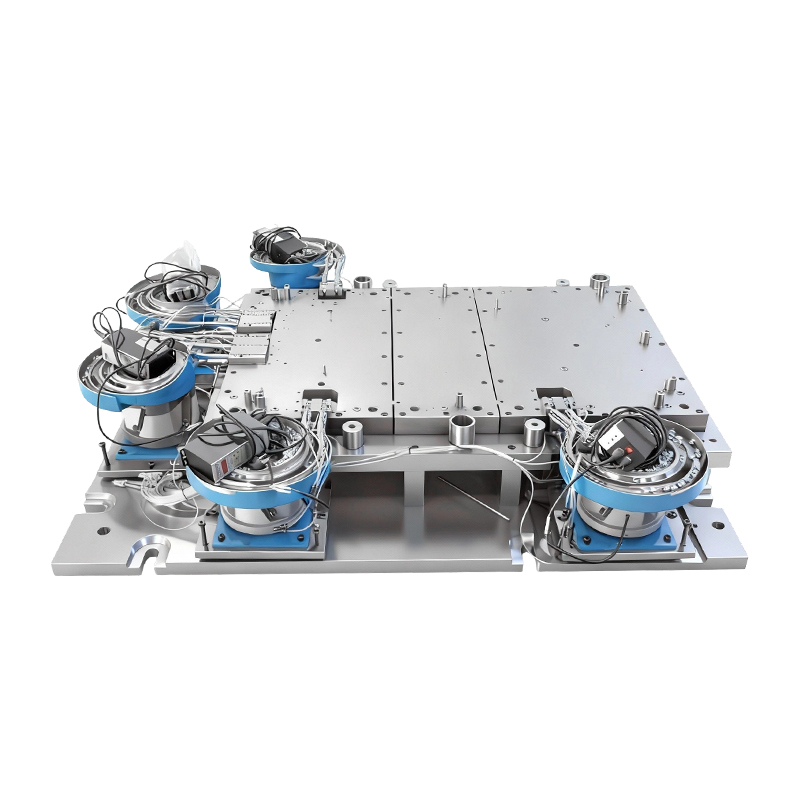
Automatická nýtovací forma pro velkou základnu počítačového stroje
Tato automatická nýtovací forma pro základnu ve...

Novinky z oboru
Domů / Novinky / Novinky z oboru / Progresivní lisování hliníku: Proces, slitiny, tipy na design a průvodce cenou
Progresivní lisování hliníku: Proces, slitiny, tipy na design a průvodce cenou
2026-09-14
Progresivní lisování hliníku je nejkonzistentnějším a nejhospodárnějším způsobem výroby velkých objemů lehkých přesných dílů – za předpokladu, že geometrie, slitina a roční množství odpovídají procesu. Jediná progresivní matrice přiváděná ze svitku může vyřezávat, děrovat, tvarovat a odřezávat hliníkovou součást při každém zdvihu lisu při zachování tolerancí od otvoru k otvoru v blízkosti ±0,05 mm bez sekundárního obrábění. Tato kombinace je důvodem, proč jsou kryty baterií, kryty motorů, elektronické části podvozku a elektrické konektory běžně vyráběny tímto způsobem.
Klíčové s sebou: zvolte progresivní lisování hliníku, když je roční poptávka vysoká, díl lze vkládat do souvislého pásu a konzistentní tolerance jsou důležitější než flexibilita návrhu. Za těchto podmínek je jednodušší ruční nebo přenosové nářadí často ekonomičtější.
Co je progresivní lisování hliníku?
Progresivní lisování vede souvislý kovový pás přes jedinou sadu lisovacích nástrojů s více stanicemi. Každá stanice provádí jednu nebo více operací – pilotování, vysekávání, ražení, ohýbání, kreslení, embosování nebo propichování – takže surový pás se postupně promění v hotový díl, než dojde k poslední stanici, kde se odřízne od nosného pásu.
Jak proces probíhá ve výrobě
- Podavač svitků narovná hliníkový pás a posune jej do formy s přesným stoupáním na zdvih lisu.
- Piloti zapojují předem děrované otvory, aby zajistili polohu pásu na každé stanici, což zaručuje přesnost polohy od prvku k prvku.
- Stanice pracují progresivně: první proráží pilotní otvory, prostřední tvoří ohyby nebo prolisy a konečná stanice odděluje díl.
- Hotový díl je vypouštěn skluzem, zatímco skeletový šrot se převíjí nebo drtí pro recyklaci.
Protože všechny stanice působí na různé části stejného pásu současně, jeden lisovací zdvih vyrobí jeden kompletní hliníkový díl. Tento nepřetržitý provoz je to, co odděluje progresivní lisování přenosové ražení , kde jsou jednotlivé polotovary kyvadlově přepravovány mezi samostatnými lisovacími stanicemi.
Hliníkové slitiny, které dobře fungují v progresivní matrici
Ne každá třída hliníku prochází čistě progresivní matricí. Úspěšní kandidáti kombinují tvarovatelnost, předvídatelné odpružení a přijatelné chování povrchu při vysokorychlostním děrování. V praxi pokrývají většinu projektů slitiny řady 3xxx, 5xxx a 6xxx.
Slitina
Běžná povaha
Proč je vybrán
5052
H32
Vysoká únavová pevnost a odolnost proti korozi; používá se pro kryty baterií, držáky a konce palivové nádrže.
3003
H14
Vynikající tvarovatelnost a nízké náklady; tahoun pro skříně, díly výměníků tepla a obecné výlisky.
6061
T6
Silnější a stabilnější v provozu, ale odpružení je vyšší; upřednostňováno pro konstrukční držáky a držáky.
1100
H14
Velmi měkký a snadno se kreslí; používá se pro štítky, reflektory a elektrické díly s jednoduchou geometrií.
Tabulka 1 – Výběr slitiny hliníku pro progresivní matrice: pevnost a tvarovatelnost vždy stojí proti odpružení.
Proč je u hliníkových dílů preferováno progresivní lisování
Obchodní případ sestává ze čtyř měřitelných výhod oproti ručním zápustkám, obrábění nebo pouze hlubokému tažení.
Nepřerušovaná propustnost
Dobře postavená hliníková progresivní matrice běží rychlostí stovek zdvihů za minutu a každý zdvih vytvoří kompletní součást. Jednotkové náklady rychle klesají, jakmile objem překročí bod amortizace nástrojů.
Opakovatelná přesnost
Vzhledem k tomu, že pás je pilotován na každé stanici, pozice jednotlivých prvků zůstávají konzistentní v průběhu milionů cyklů. Rozmístění kritických otvorů v bateriích a součástech motoru drží ±0,05 mm bez přepracování.
Redukce hmotnosti
Hliník je s hmotností 2,7 g/cm3 asi třetinovou hmotností oceli. Progresivní lisování umožňuje konstruktérům používat tenké, tuhé, tvarované profily místo těžkých odlitků.
Integrované sekundární operace
Řezání závitů, nýtování, tvarování vaček a značení lze přidat jako stanice v matrici, takže díly se přiblíží konečnému stavu montáže a sníží se počet kroků v dodavatelském řetězci.
Typickým příkladem, kde se tyto výhody sčítají, jsou bateriové skříně. Kryt musí být rozměrově stálý, odolný proti korozi a musí být vyráběn ve velkém objemu při stálých nákladech.
 Přesné lisovací díly krytu baterie pro kryty Tento lisovaný kryt baterie se hodí do automobilových a energetických skříní, nabízí rozměrovou stabilitu a odolnost proti korozi při velkoobjemové výrobě, což je v souladu s diskusí o hmotnosti a výhodách těsnění v článku. Zobrazit produkt →
V praxi výrobci, kteří přecházejí ze svařovaných ocelových sestav na lisované hliníkové kryty, snižují hmotnost dílu o více než polovinu a zároveň zlepšují konzistenci těsnění.
Konstrukční limity: Co rozhoduje o úspěchu, než začnete řezat ocel
Hliník se v progresivní matrici chová jinak než ocel. Jeho vyšší poměr kluzu k modulu vytváří větší zpětné odpružení a jeho tendence k zadření nástrojové oceli vyžaduje mazání a povlaky matric. Pochopení těchto limitů předem je rozdíl mezi hladkým spuštěním a nákladným přepracováním.
Praktická konstrukční pravidla používaná nástrojovými inženýry
- Minimální poloměr ohybu 1,0 až 1,5 násobek tloušťky materiálu pro slitiny 3xxx a 5xxx; zvýšit na 2,0 krát pro teploty 6xxx-T.
- Určete konzistentní směr otřepů na jakémkoli povrchu, který se stane těsnícím nebo kluzným rozhraním.
- Udržujte hloubku kreslení střední; hliník se trhá na ostrých poloměrech rohů, proto u hlubokých forem přidejte poloměr rohu minimálně 0,5 mm.
- Umožněte kompenzaci odpružení v konstrukci matrice; spolehliví dodavatelé přidávají opravné funkce spíše během zkoušení než po selhání dílů.
Dosažitelné tolerance ve výrobě
±0,05 mm Piercing
±0,08 mm Oříznutý profil
±0,10 mm Tvořené ohyby
±0,15 mm Lemované okraje
Tabulka 1 – Typické výrobní tolerance dodržované na hliníkových progresivních výliscích s dobře udržovanými nástroji.
Kde se používají hliníkové progresivní výlisky
Progresivní lisování hliníku se objevuje všude tam, kde jsou potřeba lehké, elektricky vodivé nebo korozivzdorné kovové díly ve velkém objemu. Níže uvedená distribuce odráží typickou poptávku napříč odvětvími, která dodáváme.
- Automobilový průmysl a elektromobily (42 %) — kryty baterií, kryty motorů, části sedadel, měděné přípojnice, konstrukční držáky.
- elektronika (21 %) — skříně notebooků, části šasi serveru, malé konektory a štíty.
- Spotřebiče a bílé zboží (19 %) — panely pecí, výlisky ovládacích skříní, lamely výměníku tepla.
- Průmyslová zařízení (18 %) — skříně servomotorů, součásti kompresorů, montážní desky.
Automobily a nová energetická vozidla
Posun k elektrickému pohonu učinil z progresivního lisování hliníku výchozí proces pro součásti akumulátorového systému a motoru. Lisovaná měděná nebo hliníková přípojnice například nahrazuje ohýbané a opracované tyče součástí, která drží rovinnost a polohu otvoru v jednom kroku.
 Měděné lisovací díly přípojnic pro rozvod elektrické energie EV Tato vysoce čistá měděná přípojnice podporuje efektivní tok proudu mezi baterií, motorem a měniči s pokoveným povrchem a úzkými tolerancemi pro náročné aplikace EV, což odpovídá důrazu odstavce na výhody progresivního lisování. Zobrazit produkt →
Podobně lisovací díly krytu motoru využívají tepelných vlastností hliníku a nízké hmotnosti, zatímco progresivní matrice drží těsnou soustřednost, kterou vyžadují sestavy rotoru a statoru.
Elektronika a spotřebiče
Spotřební elektronika upřednostňuje hliník pro jeho povrchovou úpravu a chování stínění proti EMI. Progresivní lisování vytváří tenkostěnné, vysoce přesné díly, které se dostávají do sestav notebooků a telefonů.
 Hliníkové díly pro lisování šasi notebooku Tyto lisované komponenty pro šasi a držáky notebooků kombinují nízkou hmotnost s tuhostí, s přesnými pozicemi otvorů a zaklapávacími strukturami, které podporují účinnou montáž, což je relevantní z hlediska článku o tenkostěnných elektronických součástech. Zobrazit produkt →
Na straně zařízení mají velké pláště pecí a výlisky na ovládacím panelu prospěch ze stejné ekonomiky procesu, když objem výroby ospravedlňuje speciální nástroje.
Náklady na nástroje a výběr dodavatele: Čtyři kroky, které zabrání lítosti
Progresivní matrice jsou nejvyšší počáteční náklady v programu lisování hliníku, často převažují nad lisem a zařízením pro manipulaci s materiálem. Cílem není zaplatit za nástroje nejméně, ale zaplatit za správný návrh nástroje, protože kvalita zápustek určuje kvalitu dílu po dobu životnosti programu.
Krok 1 — Ověřte obchodní případ. Progresivní nástroje začínají dávat smysl zhruba u 50 000 až 100 000 dílů ročně. Níže zvažte ekonomičtější možnosti nástrojů.
Krok 2 — Odešlete vyrobitelný datový balíček. Poskytněte 3D model, zásobník tolerancí, požadavek na povrchovou úpravu a roční poptávku. Jasná kontrola rozložení pásu v této fázi se vyhne nákladným revizím matrice.
Krok 3 — Audit skutečné výrobní kapacity. Hledejte vlastní návrh matrice, CNC obrábění a zkušební lisy pod jednou střechou. Dodavatel s možností lisování i lisování řeší problémy s tolerancí dříve, než se dostanou do výroby.
Krok 4 — Vyžádejte si zprávu prvního článku s údaji SPC. Potvrďte, že kritické funkce zůstávají v rámci cílů Cpk na více svitcích a lisovacích chodech, nejen na prvním vzorku.
Dodavatelé, kteří kombinují progresivní matrice, lisovací lisy a automatizaci – jako je náš tým v Shuangqisi s 80 až 400 tunovými lisy a vlastní dceřiná společnost pro automatizaci lisování – mohou zkrátit náběh a udržet stabilní tolerance během směn.
Úvahy o údržbě, kvalitě a souladu
Nejlepší hliníkové progresivní matrice stále ztrácejí výkon, pokud je údržba zanedbána. Tendence hliníku k zadření činí řízení mazání a povrchové úpravy dvěma ovládacími prvky, které oddělují spolehlivé programy od opakujících se prostojů.
- Ochrana povrchu matrice: Povlaky DLC nebo TiCN na tvářecích lisech snižují nabírání hliníku a prodlužují intervaly přebrušování.
- Výběr maziva: používejte odpařovací nebo nízkozbytková maziva kompatibilní s následným čištěním, zejména pro části baterií a elektroniky.
- Preventivní údržba: kontrolovat piloty, pružiny a otěrové desky v definovaných intervalech zdvihu; progresivní matrice předvídatelně selhávají, když opotřebení dosáhne prahové hodnoty.
- Dokumentace o shodě: pro export nebo regulovaná odvětví mějte materiálové certifikáty a PPAP nebo ekvivalentní dokumentaci k dispozici pro audit.
Kontrola kvality hliníkových výlisků by měla zahrnovat ověření kritických poloh otvorů souřadnicovým měřicím strojem, povrchové kontroly na oděrové škrábance a periodické ověřování tvrdosti příchozích cívek, protože změny přicházejícího materiálu jsou nejčastější skrytou příčinou prasklin a odpružení.
Progresivní lisování hliníku není nejlevnější proces pro prototypy nebo malé série a nemůže porazit přenosovou matrici pro velmi velké panely. Ale pro díly, které pasují na pás s navíjeným svitkem a opakují se ve stovkách tisíc, přináší nejnižší jednotkové náklady, nejtěsnější konzistenci a nejkratší dobu cyklu ze všech metod tváření. Skutečná konkurenční výhoda pochází z výběru dodavatele, který navrhne lis, spustí lisování a vytvoří automatizaci jako jeden integrovaný projekt.
Než schválíte cenovou nabídku, porovnejte záznamy dodavatele o výrobě lisovacích nástrojů, kapacitu lisu a disciplínu SPC – nejen cenu za díl. Prozkoumat Shuangqisi je forma a možnosti lisování když jste připraveni vyhodnotit potenciálního partnera pro váš program progresivního lisování hliníku.
Předchozí příspěvek
Dodavatelé lisování hliníku: Jak vyhodnotit schopnost, riziko a přizpůsobení
Další příspěvek
Vysvětlení lisování kovů: Kompletní průvodce procesem, materiály a náklady
naše Produkty.
Začněte své podnikání s výrobcem OEM právě zde!

Poskytujte globálním zákazníkům kompletní řešení na klíč
skrz
inovace!
RYCHLÉ ODKAZY
NOVINKY
KONTAKTNÍ INFORMACE.
-
 +86-139 1308 8972
-

-
 č. 118 Yexin Road, Wujiang Economic Development Zone, Suzhou, Čína
autorská práva © Suzhou Shuangqisi Mold Equipment Co., Ltd. Všechna práva vyhrazena. Vlastní raznice Výrobci kovových lisovacích forem
